
Póngase en contacto con Kitech Company

Reciclaje de bioplástico PLA: qué es posible hoy y qué hay de cierto en el mito del compostaje

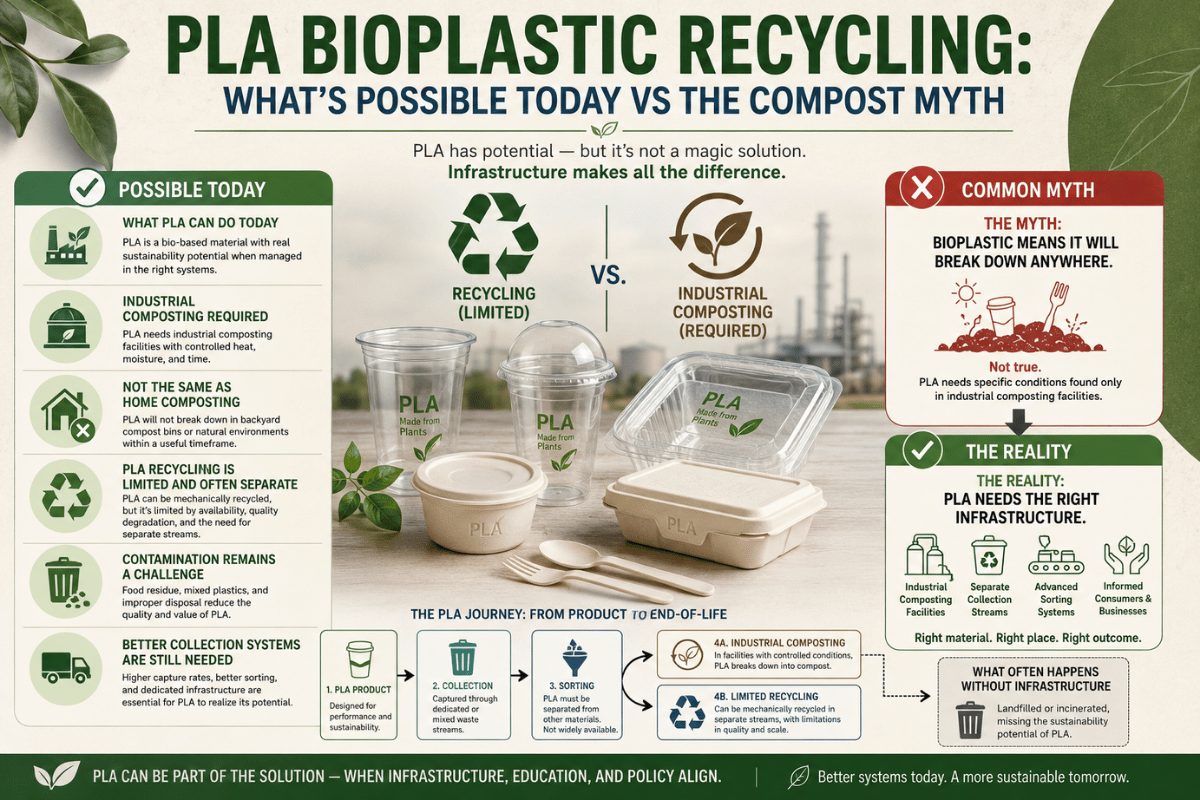
PLA de un vistazo: propiedades clave del material
| Parámetro | Valor | Fuente |
|---|---|---|
| Temperatura de fusión (Tm) | 130–180°C | NCBI PMC8199738 |
| Temperatura de transición vítrea (Tg) | 60–65°C | NCBI PMC8199738 |
| Densidad | 1,21–1,30 g/cm³ | NCBI PMC8199738 |
| Resistencia a la tracción | 15,5–150 MPa | NCBI PMC8199738 |
| Código de identificación de resina | #7 (Otros) | Estándar del sector |
| Norma de compostaje industrial | EN 13432 (6–12 semanas a 55–60°C) | Norma europea |
Qué es el PLA y por qué no se puede depositar en el contenedor de reciclaje
El ácido poliláctico (PLA) es un poliéster termoplástico obtenido a partir de azúcares vegetales fermentados, normalmente almidón de maíz o caña de azúcar. A diferencia del polietileno, el polipropileno o el PET, la cadena de carbono del PLA procede de materias primas biológicas y no del petróleo. Este origen hace que sea realmente distinto del plástico convencional en cuanto al consumo de energía y las emisiones durante la producción. Sin embargo, en las fases posteriores de procesamiento y reciclaje se comporta como un termoplástico: se funde, se extruye y causa problemas cuando acaba en el flujo de reciclaje equivocado. La temperatura de fusión del PLA oscila entre 130-180C, según el grado y la cristalinidad, y su temperatura de transición vítrea se sitúa en 60-65C. En comparación, el PET tiene una Tg de alrededor de 80C y una Tm de 250-260C. Esta diferencia no es meramente académica. Explica por qué el PLA no puede compartir una línea de extrusión con el PET y por qué contamina los lotes de PET cuando se cuela en el proceso de clasificación. La densidad del PLA (1,21-1,30 g/cm) es lo bastante similar a la del PET (1,29-1,40 g/cm) como para provocar errores de identificación en la mayoría de los sistemas de clasificación. Tres propiedades provocan el rechazo en las plantas de recuperación de materiales convencionales:- El PLA lleva el código de identificación de resina #7 (Otros), una categoría que la mayoría de los programas municipales no recogen ni procesan.
- La Tg de 60-65C significa que el PLA se ablanda antes de alcanzar las temperaturas de procesamiento de los plásticos de uso común. Una extrusora de flujo mixto que funcione a temperaturas optimizadas para HDPE o PP degradará el PLA en lugar de procesarlo.
- La espectroscopia NIR, la tecnología dominante para la clasificación automatizada, tiene dificultades para distinguir el PLA del PET a la velocidad de las cintas de producción, lo que provoca desvíos sistemáticos al flujo equivocado.
Nota técnica: clasificación NIR e identificación errónea del PLA
Al combinar la espectroscopia NIR para identificar el tipo de plástico —mediante las absorciones características de los enlaces y la química de sus moléculas—, se observa que las señales de los enlaces C-O y C=O del PLA y el PET son casi indistinguibles entre 1600-1800 nm (Figura 1). Incluso a la velocidad habitual de 2-3 m/s de una planta de recuperación de materiales (MRF), con una ventana de identificación inferior a 100ms por objeto, esto hace que el PLA acabe en los flujos de PET y plásticos rígidos mixtos de las instalaciones que carecen de una calibración específica para identificar PLA. No se trata solo de una oportunidad de reciclaje perdida: es lo que desencadena la cascada de contaminación que se describe a continuación.
La crisis de contaminación por PLA: por qué las plantas de reciclaje rechazan lotes enteros
Situación del sector: política formal de rechazo de APR
Los envases de PLA están incluidos oficialmente en la guía de diseño para plásticos rígidos de la Association of Plastic Recyclers (APR), dentro de la categoría «Envases que no cumplen los requisitos de acceso». No es una sugerencia informal: es la norma que utilizan las políticas de recepción de las plantas de recuperación de materiales de Norteamérica y el personal de compras que establece los criterios de aceptación de materiales.
La regla del 10 %: cómo una parte de PLA por cada diez destruye un lote entero
En marzo, el artículo «Impact of bioplastic contamination on the mechanical recycling of conventional plastics» de University of Florida, publicado en la revista arbitrada Waste Management Journal (Staplevana et al., DOI: 10.1016/j.wasman.2024.05.028), recientemente revisado por pares y aceptado para su publicación en 2024, aportó datos sobre algo que los operadores de plantas de recuperación de materiales ya venían observando desde hacía años. Los investigadores evaluaron la contaminación por PLA (un tipo de bioplástico) en flujos de reciclaje de polietileno de alta densidad (HDPE). Observaron tres «puntos de inflexión»:- Se determinó que una contaminación por PLA de tan solo 1 % reducía drásticamente la calidad del material reciclado, hasta el punto de que ya no alcanzaba los grados comerciales.
- Una contaminación por PLA de 10 % reduce en 50 % la resistencia última a la tracción de las láminas de HDPE reciclado.
- Con 2,5 % de PLA y exposición a la intemperie con radiación UV, la resistencia a la tracción se reduce en 51 %. Esto significa que los contaminantes en baja concentración se degradan durante la vida útil del producto cuando se utiliza a la intemperie.
¿Se puede reciclar el PLA junto con el PET?
No, el PLA no se puede procesar junto con el PET mediante reciclaje mecánico. Como el PLA tiene una temperatura de transición vítrea inferior (60-65°C frente a ~80°C del PET), actúa como contaminante en el PET fundido, provoca la separación de fases y marcas superficiales, y hace que el producto final se vuelva quebradizo. La lista de materiales rechazados de APR define explícitamente esta incompatibilidad en términos formales. Puede haber una excepción en el reciclaje químico, en condiciones próximas a la despolimerización completa, que permitirían tratar el PET y el PLA por separado en función de la química de sus monómeros (consulte más abajo la sección sobre reciclaje químico o reciclaje mecánico frente a reciclaje químico de plásticos para una comparación completa de los procesos). En la práctica, el procedimiento establecido para todas las operaciones de reciclaje de botellas de PET exige excluir todos los artículos identificados como PLA de las entradas aceptadas, antes de que lleguen al equipo de clasificación. Puede bastar con añadir un análisis espectral para identificar y expulsar los bioplásticos en la zona de descarga de la planta, lo que supondría solo una pequeña parte del coste de un lote contaminado.Reciclaje mecánico de PLA: cadena de equipos y parámetros de proceso
(Nota: Kitech fabrica equipos de granceado y reciclaje de plásticos; las recomendaciones sobre materiales y prestaciones que se ofrecen aquí se ajustan a las especificaciones indicadas de los equipos en cuanto a materiales y caudal requerido.)
Cuando se trabaja con un flujo específico de PLA posindustrial —por ejemplo, recortes de preformas o láminas, artículos de restauración o film de restauración ya clasificado—, el reciclaje mecánico permite convertir estos materiales de PLA en gránulos de plástico aprovechables y comercializables sin alterar la estructura molecular. Para ello es fundamental eliminar las impurezas con precisión —principalmente plásticos distintos del PLA, humedad, etc.— mediante las etapas de clasificación, lavado y secado, así como regular la temperatura de la extrusora para que se mantenga por debajo de la temperatura de fusión y degradación del PLA y evitar así su degradación. El procesamiento mecánico de residuos rígidos o de film de PLA suele seguir un proceso estándar de 5 etapas:Reciclaje mecánico de PLA: etapas del proceso
- Preclasificación, clasificación y expulsión. Para garantizar la máxima calidad del material reciclado, según Staplesvan et al., deben retirarse en la recepción todas las resinas ajenas al flujo, conocidas o sospechadas (PET, HDPE, PP, etc.), preferiblemente mediante clasificación automatizada. Incluso una contaminación de 1 % con materiales que no sean PLA puede reducir notablemente la calidad y las propiedades del material. La clasificación es imprescindible si se quieren obtener gránulos de alta calidad.
- Reducción de tamaño. Los molinos, trituradoras o granuladores reducen los materiales rígidos y el film (incluidos envases, tapones, etc.) a escamas de plástico con dimensiones nominales de entre 10-20mm. Para materiales de baja viscosidad y deformables, como el film o incluso los tejidos no tejidos, las trituradoras de baja velocidad y alto par evitan generar partículas finas no deseadas, que pueden causar problemas de alimentación por formación de puentes.
- Lavado. Para eliminar restos de alimentos o adhesivos, se lava con agua templada (60-70°C). Lo ideal es que el lavado sea breve y que la temperatura sea la justa, ya que un tiempo y una temperatura excesivos por encima de la Tg pueden causar problemas de adherencia o deformación.
- Secado. Como la mayoría de los polímeros naturales o de origen biológico, el PLA es higroscópico y necesita un contenido de humedad extremadamente bajo en los gránulos, < 0.02%, para conservar su calidad, fluidez en estado fundido y aspecto superficial. Por encima de ese contenido de humedad, se forman burbujas de vapor en el cilindro de la extrusora. Una etapa de secado —normalmente mediante centrifugado y aire caliente, con una temperatura de entrada de 70-80°C y un tiempo de permanencia de 2-4 horas para evitar alcanzar la Tg— garantiza una producción adecuada de gránulos.
- Extrusión. Las escamas de PLA secas se introducen en una extrusora de un solo husillo, con temperaturas en el cilindro de 130–180°C, dentro del intervalo de procesamiento del PLA. Un granulador —de cordón, de anillo de agua o submarino— corta el material extruido fundido en gránulos uniformes.
Nota técnica: parámetros de extrusión del PLA
Por tanto, el procesamiento del PLA requiere un intervalo de temperaturas estricto y una progresión adecuada a lo largo del cilindro de la extrusora: 130C (alimentación) 155C (transición) 175C (dosificación), con una temperatura de la matriz de extrusión de 170-180C. Las temperaturas superiores a 200C provocan degradación, liberan gases ácidos —que causan una coloración amarillenta— y rompen las cadenas, con la consiguiente reducción del peso molecular. El husillo debe tener una relación L/D superior a 25:1 para lograr una plastificación suficiente. Las series KSP de Kitech abarcan relaciones L/D de 25 a 35 en sus distintos modelos KSP (L/D de 25 a 35), y la línea 5G KCP Plus alcanza hasta 50:1 para la homogeneización intensiva que requieren las aplicaciones de film. Añadir una malla filtrante de 80-120 mesh a la filtración del material fundido ayuda a eliminar los geles sin fundir que causan defectos superficiales en las piezas moldeadas por inyección en las etapas posteriores. Para el PLA posconsumo con tintas de impresión o adhesivos, se recomienda incluir una salida de desgasificación por vacío.
Selección de equipos según el caudal y el formato del PLA
| Volumen de entrada | Formato del PLA | Sistema recomendado | Tipo de granulador |
|---|---|---|---|
| <50 kg/month | Solo residuos de impresión 3D | Extrusora de filamento de sobremesa | Extrusión por boquilla |
| 150–1.300 kg/h | Film, fibra y material rígido de PLA | Serie Kitech KCP | Anillo de agua o cordón |
| 300–1.200 kg/h | Escamas o triturado de PLA rígido | Serie Kitech KSP | Cordón o anillo de agua |
| 600–2.000 kg/h | Film de PLA de gran volumen con contaminación mixta | Kitech 5G KCP Plus (filtro autolimpiante) | Submarino |
Según las especificaciones de los productos Kitech, las series KCP, 5G KCP Plus y KSP admiten PLA como tipo de resina. Puede consultar una tabla comparativa de tipos de granulador en la guía «Granulador de cordón, de anillo de agua o submarino».
¿Se puede reciclar el PLA varias veces?
Sí, dentro de ciertos límites. La molécula de PLA se degrada progresivamente con cada ciclo de procesamiento mecánico; es decir, sus propiedades disminuyen con cada pasada. La resistencia a la tracción se reduce durante un periodo de 2-3 ciclos, hasta que las propiedades quedan por debajo de las especificaciones del producto. Mezclarlo con resina virgen hasta alcanzar aproximadamente un 20-30 % de contenido reciclado permite recuperar las especificaciones, de forma similar al gránulo de r-PLA que produce comercialmente TotalEnergies Corbion. Los procesos de reciclaje químico descritos a continuación interrumpen este ciclo de degradación y recuperan ácido láctico con calidad virgen, independientemente del historial de procesamiento.Reciclaje químico del PLA: recuperación de ácido láctico a escala comercial
El reciclaje químico descompone el polímero en sus componentes básicos de ácido láctico. Estos monómeros de ácido láctico pueden repolimerizarse para obtener un producto de PLA equivalente al material virgen. Los procesos químicos también evitan la reducción del peso molecular que se produce durante el reciclaje mecánico y, a diferencia de los procesos mecánicos, no se limitan a materiales no contaminados o de una sola capa: pueden procesar flujos de residuos de PLA multicapa y contaminados. La mayoría de los procesos de reciclaje químico a escala industrial se basa en la hidrólisis catalizada por ácidos o bases a altas temperaturas. En presencia de agua y un catalizador, el enlace éster de la molécula de PLA se hidroliza y libera monómeros de ácido L-láctico. Estos se separan, purifican y convierten en lactida, el dímero cíclico del ácido láctico, que después puede repolimerizarse para formar un nuevo polímero de PLA. (Como alternativa, el proceso de despolimerización enzimática, en el que se basa el proyecto ReBioCycle financiado por la UE y que ya está en fase de demostración, se detalla en la sección sobre perspectivas del mercado).Dato: el reciclaje químico consume menos energía que la producción de PLA virgen
La experiencia operativa de TotalEnergies Corbion en su primera instalación comercial de reciclaje químico de PLA ha demostrado que la energía necesaria para el proceso de despolimerización química es inferior a la que se necesita para fabricar PLA virgen a partir de materias primas de ácido láctico primario. Esto contradice la idea extendida de que las vías químicas suelen consumir más energía que los procesos mecánicos. En este caso, el menor consumo energético se debe a que se omite la fase de fermentación del proceso de producción de PLA virgen, que es la etapa de mayor consumo energético.
«Hemos conseguido que la economía circular del PLA sea una realidad comercial y no una mera aspiración de I+D. El PLA reciclado químicamente obtiene las mismas certificaciones que el material virgen, incluida la certificación para uso alimentario, y hasta nuestro equipo interno de I+D se sorprendió por su rendimiento energético».
Ventajas del reciclaje químico
- Sin degradación del peso molecular: el material obtenido iguala el grado virgen
- Procesa PLA contaminado y multicapa que las líneas mecánicas rechazan
- Menor consumo energético que la producción de PLA virgen
- El material obtenido conserva las certificaciones de contacto alimentario y compostabilidad EN 13432
Limitaciones actuales
- Los costes de inversión y explotación son considerablemente superiores a los del reciclaje mecánico
- Requiere materia prima de PLA clasificada y específica; no admite bioplásticos mezclados
- La escala comercial actual está limitada a 5 t/month en todo el mundo
- El acceso a instalaciones que procesan PLA sigue estando muy concentrado geográficamente en Europa occidental y Corea del Sur
Compostaje industrial frente a reciclaje mecánico: cómo elegir el destino adecuado para el PLA
La mayoría de los residuos de PLA no son adecuados para el reciclaje mecánico. Los residuos de PLA —como cápsulas de café usadas y envases de alimentos con restos de comida, envases con varias capas de materiales o artículos de restauración certificados como compostables— suelen considerarse más adecuados para el compostaje que para procesarlos como plástico y obtener un producto granulado. La decisión depende de factores como la cantidad y composición del material, la contaminación de los flujos y la capacidad de procesamiento específica de su empresa. Según las condiciones de la norma EN 13432 —temperatura constante de 55-60C, flora microbiana activa y control de la humedad—, el PLA se biodegrada por completo en menos de 6 a 12 semanas. TotalEnergies Corbion informó de que, en una planta de compostaje industrial certificada de The Netherlands, las bolsas de té que contenían PLA se habían degradado por completo en 22 días desde su recepción, descomponiéndose mucho más rápido que residuos alimentarios equivalentes, como la piel de naranja o el papel. Para cumplir estos requisitos específicos, es necesario utilizar infraestructuras certificadas de compostaje industrial; las instalaciones de compostaje doméstico, que suelen funcionar por debajo de 40°C, no son suficientes.Comprobación de datos: ¿se biodegrada el PLA en los vertederos?
No. Una investigación publicada por NCBI (PMC8199738) ha demostrado que, en condiciones normales de vertedero (temperatura ambiente), la degradación del PLA registrada durante 100 años fue inferior al 1 %. La designación «biodegradable» se refiere estrictamente a la descomposición del PLA en condiciones industriales controladas; NO a su eliminación en vertederos ni al aire libre.
En un vertedero, el PLA persiste tanto como cualquier plástico convencional.¿Qué opción de tratamiento del PLA al final de su vida útil se adapta a su instalación?
| Escenario | Opción recomendada | Condición clave |
|---|---|---|
| Flujo limpio y clasificado de envases de PLA >1 tonne/month | Reciclaje mecánico y granceado | Requiere una línea específica de clasificación y lavado |
| PLA mezclado con residuos alimentarios o contaminación orgánica | Compostaje industrial (EN 13432) | La instalación debe contar con la certificación EN 13432 |
| PLA de alta pureza cuando se requieren materiales reciclados aptos para el contacto alimentario | Reciclaje químico (despolimerización) | Requiere acceso a un procesador especializado |
| El PLA representa <1% del flujo de entrada | Rechazo en la recepción o valorización energética | No permitir que entre en los flujos de plástico convencionales |
| Solo residuos de impresión 3D (<50 kg/month) | Extrusora de filamento de sobremesa | Consulte la sección sobre impresión 3D más abajo |
PLA en impresión 3D: reciclaje de residuos de filamento en origen
En los entornos de fabricación aditiva, tanto de sobremesa como profesionales, el PLA (ácido poliláctico) es el material más utilizado para la impresión 3D. Tiene una temperatura de fusión baja, conserva una precisión dimensional relativamente alta y se obtiene de fuentes biológicas. En cualquier actividad de impresión 3D intensa se generan impresiones fallidas, soportes sobrantes, filamento purgado y restos de bobinas agotadas: residuos que tienen un impacto ambiental y un coste directo de material. La verdadera cuestión no es si los residuos de PLA pueden incorporarse a la economía circular, sino a partir de qué volumen resulta viable. El reciclaje de restos de PLA de impresión 3D suele seguir las mismas etapas básicas que el de otros bioplásticos industriales: triturar, secar y extruir. La diferencia está en la escala, tanto del equipo como del volumen producido. Una empresa de reciclaje industrial de envases de bioplástico puede aspirar a producir gránulos de r-PLA a escala de toneladas al mes, con un coste por unidad o lote medido en kilogramos: el valor reside en el volumen de producto que comercializa y en los ingresos que genera a esa escala. Un laboratorio de impresión 3D puede producir filamento reciclado a escala de kilogramos al mes; en ese caso, el valor consiste en evitar el coste de comprar filamento nuevo que, de otro modo, el equipo habría utilizado en la impresora o para crear soportes.Impresión 3D y reciclaje industrial de PLA: comparación de escala y equipos
| Parámetro | Impresión 3D (sobremesa) | Reciclaje industrial de PLA |
|---|---|---|
| Volumen habitual | 0,5–30 kg/mes | 1–500+ toneladas/mes |
| Formato de entrada | Impresiones fallidas, soportes, recortes de filamento PLA, bobinas vacías | Film, envases rígidos, fibra, material triturado |
| Equipo principal | trituradora de plástico de sobremesa + extrusora de filamento + bobinadora | Trituradora industrial + sistema de lavado + granceadora |
| Producto de salida | Filamento reciclado (1,75 mm o 2,85 mm) en bobina | Gránulos de r-PLA (2–5 mm, listos para la venta) |
| Temperatura de extrusión | 180–200°C | 130–180°C (con perfil de temperatura por zonas) |
| Compatibilidad con materiales de impresión 3D | Solo PLA: no lo mezcle con restos de ABS, PETG o TPU | Solo una corriente específica de PLA |
| Coste de inversión aproximado | €500–€3,000 | €50,000–€800,000+ |
Cuándo pasar de la escala de sobremesa a la industrial
Por encima de 50 kg al mes, las extrusoras de filamento de sobremesa dejan de ser eficientes y el diámetro del filamento producido pierde uniformidad. Con este volumen, puede plantearse el uso de un granulador industrial para producir gránulos en lugar de filamento. El material resultante puede utilizarse como materia prima para empresas de compounding o incluso intercambiarse con proveedores de filamento por crédito en tienda. Frente al filamento, este método elimina por completo la necesidad de controlar el diámetro y los problemas que este plantea en la impresión de alta precisión.
Perspectivas del mercado del reciclaje de PLA: la normativa de la UE impulsa la demanda industrial [2025–2030]
Tres fuerzas simultáneas refuerzan la justificación estructural de invertir en reciclaje de PLA: un mercado de bioplásticos en rápido crecimiento, la normativa obligatoria de la UE vigente desde 2025 y proyectos a escala comercial que ya están demostrando que la tecnología funciona. Las empresas con objetivos corporativos de reducción de residuos y compromisos de fabricación de residuo cero se enfrentan a un mercado que crece a una tasa anual compuesta del 12,4 %, mientras se endurecen las obligaciones normativas. Quienes inviertan ahora en infraestructuras, equipos o alianzas parten con una clara ventaja en cuanto al momento de entrada.$35.2B
El mercado del reciclaje de bioplásticos crecerá un 12,4 % de aquí a 2034
€1.2B
El PPWR 2025/40 impulsará la circularidad en la UE y fija como objetivo triplicar la capacidad de compostaje industrial antes de 2027
10.000 t/año
Objetivo del proyecto europeo de reciclaje enzimático de PLA ReBioCycle
Cómo encontrar infraestructuras o socios para el reciclaje de PLA
3. Si no dispone de un proceso propio para el PLA: (1) póngase en contacto con productores de materiales de PLA que ofrezcan programas de recogida y servicios de tratamiento para sus propios grados, como NatureWorks, TotalEnergies Corbion y Novamont, que también pueden facilitarle contactos de empresas de tratamiento; (2) consulte el directorio de miembros de EU Bioplastics para encontrar operadores de compostaje industrial con certificación de la UE en su país o región que acepten material de PLA certificado según EN 13432; y (3) con un volumen mínimo de tratamiento de 5 toneladas/mes, una línea mecánica de reciclaje específica puede ser una inversión rentable y económica, con un plazo de amortización de 12-18 meses, según el precio actual de los gránulos de r-PLA. En la página de especificaciones de granceadoras de Kitech encontrará una práctica calculadora en línea del tamaño del sistema y un formulario de consulta que le permitirán diseñar la solución ideal para sus necesidades.¿Está planificando una línea de reciclaje de PLA?
Un ingeniero de kitech puede entregarle en 24 horas, sin coste alguno, un análisis personalizado de capacidad y las especificaciones del sistema.
Solicite las especificaciones del sistemaPreguntas frecuentes sobre el reciclaje de bioplásticos PLA
¿Se puede depositar el PLA en el contenedor de reciclaje doméstico?
No. El PLA lleva el código de resina #7 (Otros) y está excluido de prácticamente todos los sistemas de recogida selectiva doméstica. La Association of Plastic Recyclers (APR) incluye oficialmente los envases de PLA entre los que no cumplen los requisitos de acceso al reciclaje convencional. A menos que su autoridad local indique expresamente que acepta PLA certificado según EN 13432, debe depositarse en la fracción resto.
¿Cómo gestionan las instalaciones industriales los residuos de PLA?
Una instalación con una corriente propia de PLA tiene 3 opciones. Las láminas o films de PLA puros, limpios, bien separados y en grandes cantidades, así como otros envases rígidos, deben reciclarse mecánicamente para producir gránulos (si el volumen total supera 1 tonelada / mes). Las corrientes de PLA que contengan alimentos o materia orgánica pueden enviarse a una planta de compostaje industrial que cumpla la norma EN 13432 (a 55-60C durante 6-12 semanas).
Cuando se procesa PLA de alta pureza, las instalaciones que producen plástico reciclado apto para el contacto con alimentos o productos compostables certificados necesitan despolimerizar químicamente la corriente de entrada. Si el PLA representa menos del 1 % de la corriente de entrada, no debe aceptarse para evitar contaminar plásticos vírgenes de mejor calidad y puede enviarse a incineración.¿Se puede reciclar el PLA junto con el plástico PET?
No, y hay una razón de peso. Los estudios demuestran que incluso pequeñas cantidades de PLA —por ejemplo, un 1 % en una corriente de HDPE reciclado, como recoge Waste Management (2024, Staplevana et al.)— degradan considerablemente las propiedades del producto reciclado. Con una contaminación de PLA del 10 %, la resistencia a la tracción disminuye un 50 %. Su menor punto de fusión provoca separación de fases y resultados frágiles al coextruirlo con PET, HDPE o PP.
La estricta política de rechazo de APR se debe a estos problemas de incompatibilidad.¿Qué puedo hacer con el filamento de PLA usado?
El filamento de PLA degradado y las impresiones fallidas pueden procesarse mediante un sistema de trituración y extrusión: tritúrelos hasta obtener escamas finas, séquelos a 50–60°C durante 1–2 horas y después extrúyalos a 180–200°C a través de una boquilla calibrada y enróllelos en una bobina nueva. La calidad disminuye con cada ciclo: después de dos o tres ciclos, mezcle el filamento reciclado con aproximadamente un 30–40 % de filamento nuevo para mantener el rendimiento de impresión. Si no dispone de equipos domésticos de reciclaje, algunos fabricantes de filamento tienen programas de recogida. Consulte la web de la marca para comprobar qué programas están disponibles y guarde el PLA usado por separado para tenerlo listo si surge una opción.
¿El PLA es 100 % biodegradable?
El PLA es biodegradable únicamente en determinadas condiciones controladas. A la temperatura ambiente de un vertedero, la investigación de NCBI (PMC8199738) confirma que el PLA se degrada menos de un 1 % en 100 años: en ese entorno persiste tanto como cualquier plástico convencional. En las condiciones de compostaje industrial de EN 13432 (55–60°C, humedad controlada y actividad microbiana), el PLA se descompone en 6–12 semanas. El compostaje doméstico, que rara vez supera los 40°C, no proporciona las condiciones adecuadas en un plazo razonable. La descripción precisa es compostable industrialmente, no simplemente biodegradable. Cualquier etiqueta de envase que afirme que es biodegradable sin especificar las condiciones necesarias resulta engañosa.
¿Cuántas veces se puede reciclar mecánicamente el PLA?
Por lo general, dos o tres ciclos de procesado antes de que la resistencia a la tracción quede fuera de las especificaciones de uso. Cada ciclo de extrusión por fusión provoca la escisión térmica de las cadenas, lo que reduce progresivamente el peso molecular y las prestaciones mecánicas. TotalEnergies Corbion aborda directamente este problema mezclando PLA reciclado con resina equivalente virgen para obtener un producto de r-PLA uniforme que cumple las mismas normas de contacto alimentario y compostabilidad que el material virgen.
Varias estrategias permiten ampliar el número de ciclos efectivos. Secar bien el PLA antes de cada ciclo (4–6 horas a 50–60°C) minimiza la degradación hidrolítica. Procesarlo en el extremo inferior del intervalo de fusión (170–180°C en lugar de 200°C+) ralentiza la escisión de las cadenas. Después del segundo ciclo, mezclar el PLA reciclado con un 30–40 % de resina virgen conserva las propiedades dentro de las especificaciones para un tercer o incluso un cuarto ciclo. Si el material ya ha agotado su potencial de reciclaje mecánico, la despolimerización química permite recuperar monómero de ácido láctico con una calidad equivalente a la virgen y, en la práctica, reiniciar el ciclo de vida con independencia del historial de procesado.
Referencias
- Evaluación del ciclo de vida y caracterización del material de ácido poliláctico. NCBI PMC8199738 – Evaluación del ciclo de vida y caracterización del material de ácido poliláctico. pmc.ncbi.nlm.nih.gov/articles/PMC8199738
- Geyer R, Jambeck JR, Law KL (2017). Producción, uso y destino de todos los plásticos fabricados hasta la fecha. Science Advances, 3(7).DOI: 10.1126/sciadv.1700782
- Staplevana MJ, Ansari AJ, Ahmed A, Hai FI (2024). Impacto de la contaminación por bioplásticos en el reciclaje mecánico de plásticos convencionales. Waste Management, 185, 1-9.DOI: 10.1016/j.wasman.2024.05.028.
- PlasticsEurope (2024).Total Corbion PLA: los primeros bioplásticos reciclados químicamente disponibles en el mercado. plasticseurope.org
- TotalEnergies Corbion / European Bioplastics (2023). Bioplásticos compostables de PLA: hacia una economía circular. european-bioplastics.org
- APR (2024). Envases que no cumplen los requisitos de acceso al reciclaje. plastics recycling.org
- European Commission (2025).Reglamento sobre los envases y residuos de envases 2025/40. environment.ec.europa.eu
Artículos relacionados
- Reciclaje mecánico o químico de plástico: ¿qué proceso conviene en cada caso?
- Reciclaje de botellas de PET: guía completa para instalaciones
- Granceado con cordón, anillo de agua o bajo el agua: cómo elegir
- Marcado CE para equipos de reciclaje de plástico: guía de cumplimiento de 2026
Entradas relacionadas




Tendencia ahora



