
Póngase en contacto con Kitech Company


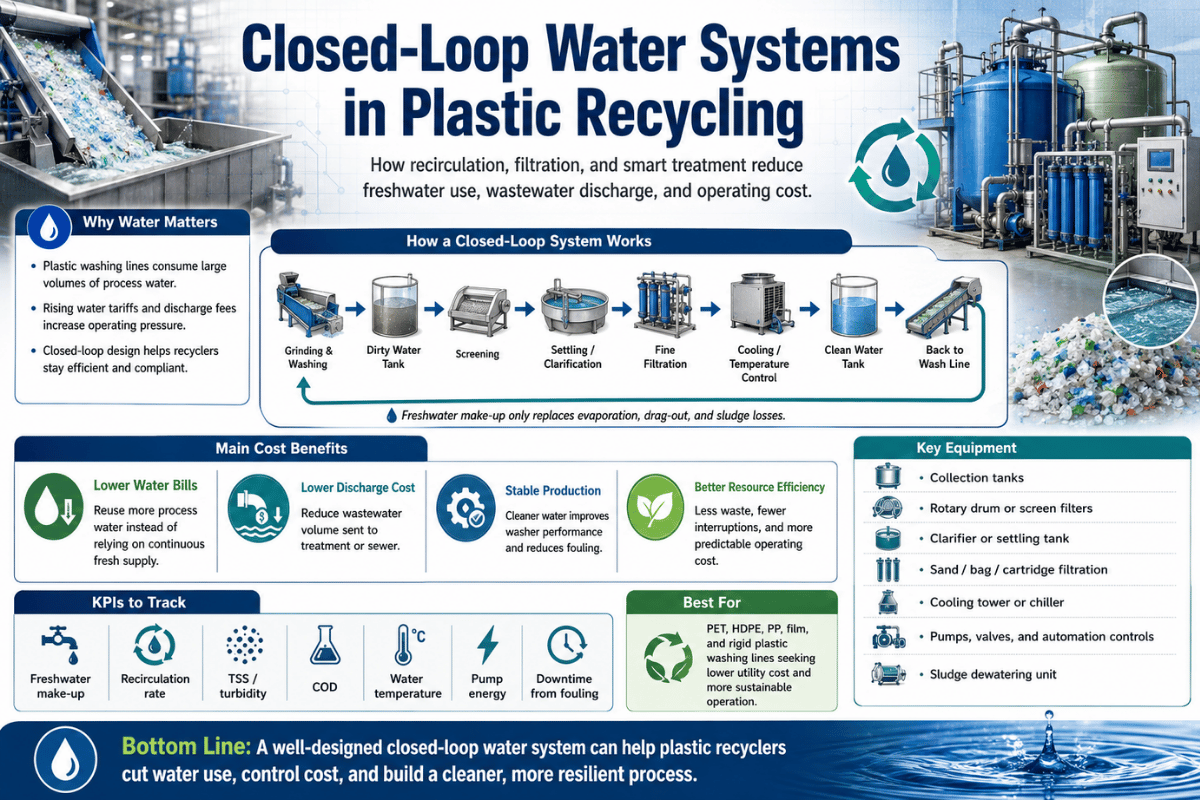
Datos clave: sistema de agua en circuito cerrado para el reciclaje de plásticos
| Agua de reposición en circuito cerrado | 2–3 t/h por cada 1.000 kg/h de capacidad de lavado |
| Consumo de agua en circuito abierto | 8–15 t/h por cada 1.000 kg/h |
| TSS objetivo para la recirculación | <200 mg/L (general); <50 mg/L (etapa de aclarado en caliente) |
| Rango operativo de pH | 6,5–8,5 (agua recirculada) |
| Tasa de purga | 5–15 % del volumen en circulación al día |
| Estimación de producción de lodos | 0,5–2 % del volumen diario de agua de lavado |
| Inversión habitual en tratamiento de agua | $20.000–$80.000 (según capacidad) |
Ventajas de un sistema de reciclaje de agua en circuito cerrado para plantas de reciclaje de plásticos
El agua es el principal medio de proceso en las operaciones de lavado de plásticos. Las líneas de film, las de plástico rígido y las de lavado de botellas de PET utilizan agua como medio principal para separar las impurezas —etiquetas, residuos químicos, adhesivos y suciedad— de las escamas de plástico reciclado. El tratamiento del agua en circuito cerrado ofrece tres ventajas, por lo que es una opción evidente para instalaciones que procesan más de 500kg/h. Eficiencia hídrica. Los datos muestran que la línea Kitech RPW1000 en circuito abierto consume 8-15 t/h de agua de reposición, mientras que un sistema de reciclaje en circuito cerrado reduce el consumo de agua 4–6× (hasta 2–3 t/h de reposición) con una capacidad de procesamiento de 1.000 kg/h. Con un funcionamiento de 16 horas al día y 300 días al año, esto supone utilizar entre 35.000-55.000 toneladas menos de agua al año y reducir considerablemente los costes de consumo de agua y las tasas municipales. Calidad de las escamas de plástico. Si el agua recirculada no se trata, se carga de impurezas hasta alcanzar unos 300-400 mg/L de sólidos en suspensión totales. Inevitablemente, estos vuelven a depositarse sobre las superficies ya lavadas. Esto contamina las escamas de plástico limpias y reduce su pureza tras el secado, hasta situarla entre el 3-8 %. El riesgo es mayor en el plástico de grado alimentario, cuyos criterios de pureza son más estrictos y a menudo se sitúan muy por debajo de 100 ppm. Cumplimiento normativo. Si utiliza una línea que vierte a aguas superficiales (incluidos los desagües municipales), deberá obtener un permiso NPDES de la EPA (Agencia de Protección Ambiental) de Estados Unidos, en el marco del programa de aguas residuales industriales. Los vertidos indirectos al sistema municipal también pueden estar sujetos a los requisitos locales del Programa de Pretratamiento Industrial (IPP). Al tratarse de un sistema circular que minimiza los vertidos, un proceso en circuito cerrado bien gestionado reducirá su exposición general a estos riesgos. Además, en un escenario de vertido cero que cumpla la normativa de la EPA de EE. UU., las aguas residuales recuperadas y devueltas al proceso pueden quedar excluidas de la normativa RCRA sobre generación de residuos peligrosos (consulte 40 CFR 261.4(a)(8) de AZDEQ para obtener orientación). A menudo, retrasar la inversión en la gestión del agua hace que los problemas se descubran durante la primera auditoría de calidad de un nuevo cliente, cuando el agua probablemente lleva ya tiempo recirculando y perdiendo calidad. Consulte los valores de referencia del consumo de agua de las líneas de lavado de plásticos para comparar datos de distintos tipos de líneas de procesamiento.4–6×
Menos agua que en circuito abierto
97%+
Pureza de las escamas de plástico con una calidad del agua controlada
<3 años
Amortización habitual de la inversión con tarifas de $0,50+/m³
Contaminantes del agua de proceso en el lavado de plásticos: factores que determinan el diseño del tratamiento
Antes de pedir una propuesta de equipos: la prueba de lavado, su «comodín» para tratar las aguas residuales. Las cuatro categorías de contaminantes del agua de lavado de plásticos: «¿Qué lote procesamos?». La calidad del agua en las plantas de reciclaje de plásticos varía mucho; las concentraciones de contaminantes pueden fluctuar entre «3-5 veces». Así que, si solicita una propuesta de equipos a proveedores de tecnología para aguas residuales, ¿qué ocurre si desconoce las diferencias entre la calidad del agua de entrada de su instalación? Los presupuestos de sistemas aparentemente muy similares pueden variar mucho en función de la calidad del agua que el proveedor «suponga» que tiene. «Si se desconoce el análisis de laboratorio del agua de lavado, los presupuestos de equipos para aguas residuales suelen incluir una prima de riesgo estándar y las ofertas pueden ser entre 3 y 5 veces más altas», escribe Dave Johnson, experto en sistemas industriales de tratamiento de agua y aguas residuales y autor de la guía de tratamiento de aguas de lavado de plásticos. «Una muestra de 500 ml relativamente barata puede evitar un rediseño costoso». Antes de solicitar presupuestos para su sistema de tratamiento de aguas de lavado de plásticos, analícelas a fondo y envíe los datos a los posibles proveedores. El tratamiento de las aguas de lavado de plásticos actúa sobre cuatro categorías generales de contaminantes, pero la concentración de cada grupo puede variar 3-5 veces según la materia prima exacta: • Los sólidos pesados (gravilla, vidrio y arena) tienen más de 2 mm y deben retirarse para evitar que dañen las bombas y los difusores de flotación por aire disuelto (DAF). • Los sólidos en suspensión (fibras de etiquetas y partículas finas de plástico) miden menos de 2mm y no sedimentan solo por gravedad; para retirarlos se necesita un coagulante y DAF. • Los aceites y la materia orgánica (restos de alimentos, adhesivos y detergente residual) requieren tratamiento químico y un método físico para separarlos del agua. • Los restos de sosa cáustica son propios de las líneas de lavado en caliente con sosa y pueden interferir en la química de coagulación.- Sólidos pesados: gravilla, vidrio, arena y áridos procedentes de la trituración de plástico rígido posconsumo. La materia prima de film procedente de usos agrícolas contiene tierra y grava. Hay que retirar las partículas de más de 2 mm antes de que lleguen a las bombas y al interior de los difusores DAF.
- Sólidos en suspensión: fibras de etiquetas de papel, partículas finas de microplásticos y partículas de polímero adhesivo procedentes de la retirada de etiquetas; suelen medir 10-500 m. Son demasiado ligeras para sedimentar solo por gravedad. Se necesita DAF con pretratamiento químico.
- Aceites y materia orgánica: restos de alimentos en envases de HDPE/PP posconsumo, polímero adhesivo de las etiquetas y restos de tensioactivos del detergente dosificado en el lavado en caliente.
- Carga química: el lavado en caliente a 80-95C con 1-2 % de NaOH genera un vertido alcalino con pH 9-11 en el primer ciclo de contacto con el agua. Sin controlar el pH, los restos de sosa cáustica se acumulan en el circuito de recirculación y acaban inhibiendo la química de coagulación que requiere DAF. Las líneas de lavado en caliente que utilizan sosa cáustica requieren una neutralización específica del pH en la Zona 4. Consulte también nuestro resumen de los sistemas de lavado en caliente y los requisitos para tratar los restos de sosa cáustica.
| Parámetro | Rango habitual | Qué indica | Criterio de diseño |
|---|---|---|---|
| TSS | 200–2.000 mg/L (sin tratar) | Carga de sólidos en suspensión en DAF | >500 mg/L → Zonas 1 y 2 obligatorias |
| Aceites y grasas | 10–200 mg/L | Demanda de coagulante químico | >50 mg/L → se requiere pretratamiento químico |
| pH | 6,0–11,0 (según la materia prima) | Restos del lavado en caliente; compatibilidad con el coagulante | Líneas de lavado en caliente → se requiere neutralización del pH en la Zona 4 |
| Temperatura | 20–60°C | Velocidad de floculación; solubilidad del aire en DAF | >45°C → se recomienda una etapa de enfriamiento antes de DAF |
| Conductividad / TDS | 500–3.000 µS/cm (aumenta con los ciclos) | Tasa de acumulación de sólidos disueltos | >2.000 µS/cm → aumentar la frecuencia de purga |
¿Qué parámetros debo analizar en el agua de lavado de plásticos antes de diseñar un sistema de tratamiento?
Como mínimo: TSS, aceites y grasas, pH, temperatura y conductividad/TDS. Etiquete cada muestra con el tipo de materia prima, la etapa de lavado y los productos químicos utilizados. Si procesa varios tipos de materia prima, recoja una muestra de cada uno. Tome las muestras durante la producción normal, no durante el arranque ni la parada, cuando el perfil de contaminación no es representativo. Una muestra compuesta recogida durante cuatro horas de funcionamiento normal ofrece datos mucho más representativos que una muestra puntual. Los proveedores que diseñan basándose en supuestos no verificados especificarán una cadena de tratamiento incorrecta; un análisis de laboratorio de $500 evita un rediseño de $30.000.Cadena de tratamiento en 4 zonas para aguas de lavado del reciclaje de plásticos
Arquitectura de tratamiento en 4 zonas para plantas de reciclaje de plásticos
Un marco estructurado para evaluar las propuestas de los proveedores y diseñar el tratamiento de las aguas de lavado de plásticos. A diferencia de los enfoques generales de tratamiento de aguas industriales, esta arquitectura organiza las zonas de tratamiento para adaptarse al perfil específico de contaminación y a las variaciones de caudal de las operaciones de lavado de plástico posconsumo, donde la contaminación puede variar 3-5 veces en una sola hora según cambie el lote de materia prima.
Zona 1 — Protección primaria (cribado grueso)
Equipos: tamiz de tambor, tamiz vibratorio o trómel; canal de desarenado o foso de sedimentación; separador en línea para gravilla pesada y partículas densas antes de las bombas.
Objetivo: retirar las partículas >2 mm antes de que lleguen a las bombas y a las placas difusoras DAF.
El objetivo principal es la gravilla generada en las operaciones de trituración de plásticos.Modo de fallo: la gravilla que atraviesa el tamiz de la Zona 1 llega a las placas difusoras DAF. Según los ingenieros de planta, la gravilla abrasiva reduce drásticamente la vida útil de los difusores: de 3-5 años (o más) a aproximadamente 3-4 meses. Sustituir estas placas cuesta mucho más que los equipos de cribado.
Zona 2 — Recuperación de agua (igualación + DAF)
Equipos: compactadores de tornillo; tanque de igualación con un tiempo de retención hidráulica de 2-4hh; dosificación de coagulante y floculante; unidad de flotación por aire disuelto (DAF).
Objetivo: reducir el TSS del agua sin tratar (500-2,000mg/L) a <200mg/L para su reciclaje. En un proceso real de reciclaje de plásticos, DAF con la química de coagulación adecuada reduce el TSS un 85-95%. Los lodos DAF llegan a la Zona 3 para su deshidratación con una concentración de sólidos secos del 2-5%, frente a los habitualmente <1% de los lodos de sedimentación por gravedad, lo que reduce considerablemente la carga de trabajo de la Zona 3.
Modo de fallo. No igualar el flujo (40 % de reducción de costes) es el fallo número 1 de la Zona 2… y el número 1 en costes. Con material posconsumo, puede abarcar varios contaminantes de los flujos de alimentación. En un solo turno: balas cargadas de film de detergente para ropa. Después, una carga de recortes industriales más limpios. Y luego, film agrícola.
Los equipos de dosificación química sencillamente no pueden reaccionar con suficiente rapidez a las fluctuaciones de los perfiles de contaminación de las corrientes para evitar que la capacidad DAF caiga al 50-60 % de la capacidad de diseño.Zona 3 — Gestión de lodos (deshidratación)
Equipos: retirada de flotantes DAF, pozo de recogida de lodos y prensa deshidratadora (prensa de tornillo para líneas pequeñas y filtro prensa para grandes caudales).
Objetivo: espesar los lodos DAF del 1–3 % al 20–35 % de sólidos secos. Esta es la limitación determinante: esta etapa condiciona el rendimiento de todo el circuito cerrado, no el sistema de tratamiento de agua en sí, sino la capacidad para gestionar los lodos.
Modo de fallo: la capacidad insuficiente de deshidratación es la causa más habitual de fallo en un sistema de circuito cerrado. El almacenamiento se llena y los operarios empiezan a puentear el sistema de recogida; en cuestión de días se forma un circuito de agua sucia. Pregunte siempre al proveedor: «¿Qué volumen diario de lodos prevé para mis ritmos de producción y qué porcentaje mínimo de sólidos secos está diseñada para alcanzar la prensa deshidratadora?».
Zona 4 — Acondicionamiento final y reutilización
Equipos: filtro de arena, sistema de filtración láser autolimpiante, tanque de regulación del pH, tanque de reserva de agua limpia y bomba de recirculación que devuelve el agua tratada a las etapas de aclarado final; el agua de reposición compensa las pérdidas por evaporación y purga.
Objetivo: producir agua con <50 NTU y un pH de 6.5-8.5 para la etapa de aclarado en caliente. Esta es la calidad final del agua recirculada que entra en contacto con las escamas de plástico, y la fiabilidad del sistema depende de mantenerla de forma constante.
Modo de fallo: el pH cae por debajo de < 5.5. Al disolverse el vidrio por absorción de CO2 y no ser suficiente la tasa de purga para mantener la alcalinidad, se disuelve un exceso de sílice del material vítreo sin digerir o parcialmente disuelto. La sílice desgasta las superficies de las palas de la lavadora por fricción y hace que las cuchillas se desgasten un 30-40% más rápido.
Una lección de $14.000 sobre la secuencia de la Zona 2
Cuando se puso en marcha una planta de lavado de botellas de HDPE de 500 kg/h en Vietnam, los operarios no consideraron instalar un tanque de preigualación. Así, se ahorraron los $8.000 que habría costado fabricar el depósito con esa capacidad. En un plazo de 30 días, el sistema de dosificación de productos químicos DAF utilizaba entre 2-3 veces la dosis prevista para hacer frente a los picos de contaminación química por lotes de fardos de etiquetas con adhesivo que se alternaban con recortes industriales limpios. El consumo de productos químicos se triplicó y el rendimiento de la planta DAF en la eliminación de TSS cayó al 60 % del valor de diseño. Tres meses después, se instaló a posteriori un tanque de igualación de 15 m del tamaño adecuado por $11.000; los costes volvieron a los valores iniciales, al igual que el rendimiento. En 90 días, el tanque supuso un ahorro de $14.000 en gastos adicionales de productos químicos. La secuencia de la Zona 2 sí importa.
📐 Nota de ingeniería: dimensionamiento de DAF para el reciclaje de plásticos
Objetivo de diseño recomendado para DAF en aplicaciones de reciclaje de plásticos. El objetivo debe garantizar un tratamiento adecuado ante las variaciones tanto de los contaminantes poliméricos del material de las etiquetas como de la contaminación inherente y variable de la materia prima (Zegbrk): 0,3-0,5 m de superficie efectiva (m) por cada caudal máximo de agua de lavado DAF (m / h). (Esta carga suele ser superior a la de las aplicaciones industriales convencionales, para tratar el arrastre de partículas poliméricas de las etiquetas y las fluctuaciones en la calidad del agua de lavado). Ejemplo de cálculo para una línea de lavado de plásticos Rigod de 1.000 kg/h (p. ej., botellas). Si se supone un caudal medio de agua de lavado de 12 m 3 /h y se aplica una carga conservadora de 0,4 m /m 3 /h: superficie efectiva necesaria: 4,8 m 2. Añada un factor adicional del 30 % para picos (0,3 m / m 3 /h de media) a la carga máxima, a fin de absorber los periodos con la materia prima más contaminada. (Consulte las directrices de ISO 15270:2008 sobre buenas prácticas de reciclaje mecánico y los puntos de control y seguimiento necesarios para el consumo de agua.)
«Instalar la planta DAF antes de un tamiz grueso de tamaño razonable es uno de los errores más costosos que vemos en este sector. Observamos con frecuencia desgaste en los componentes difusores DAF por la combinación de la abrasión causada por la gravilla arrastrada (que un tamiz grueso puede retirar por $2.000-$4.000) en los lotes con etiquetas pesadas. Esto convierte un calendario de sustitución de equipos de 3 años en un ciclo de 90 días; no se puede omitir la Zona 1».
Sistemas de agua en circuito cerrado y abierto: comparación de costes y rendimiento
El coste de adaptar la planta a un circuito cerrado (p. ej., $20.000-$80.000 para plantas de 500 a 3000 kg/h) suele ser el principal obstáculo. Una sencilla comparación de los costes anuales de consumo de agua ayuda a poner la inversión en contexto:Ahorro anual en costes de agua: ejemplo de una planta de 1.000 kg/h
Consumo anual de agua en circuito abierto: 16 h/día @ 11,5 t/h de media @ 300 días = 55.200 t/año
Consumo anual de agua en circuito cerrado (con una reposición media de 2,5 t/h). 16 h/día @ 2,5 t/h de media @ 300 días = 12.000 t/año
Agua ahorrada: 43.200 t/año
Con una tarifa habitual de agua industrial de $0.50/m3, esto supone un ahorro de $21.600 al año solo en agua ($14.000 es una forma más adecuada de hablar de ahorro de costes).
A $2.50/m³: $108,000/año de ahorro
Los periodos de amortización de la inversión de capital suelen situarse entre 0,3 – 3 años (aunque dependen mucho de la tarifa y el consumo de agua locales).
✔ Ventajas
- Reducción de 4–6× en el consumo de agua dulce
- Elimina o reduce al mínimo los vertidos continuos a aguas superficiales
- La estabilidad de la calidad del agua recirculada protege la pureza de las escamas de plástico
- Reduce considerablemente la exposición a los requisitos del permiso NPDES
- Posible exención de residuos peligrosos en circuito cerrado según 40 CFR
- Facilita la presentación de indicadores clave de rendimiento (KPI) de eficiencia hídrica ESG para la homologación de proveedores
⚠️ Limitaciones
- Inversión de capital inicial de $20.000–$80.000
- La gestión de los lodos añade costes operativos continuos
- La dosificación de productos químicos requiere un operario formado y calibraciones periódicas
- Riesgo de acumulación de TDS si la frecuencia de purga no se mantiene de forma constante
- El skimmer y los difusores DAF requieren mantenimiento trimestral
| Escenario de planta | Sistema de agua recomendado | Inversión de capital estimada |
|---|---|---|
| <300 kg/h + coste local del agua <$0.30/m³ | Solo foso de sedimentación y tamiz; vertido con permiso NPDES | $3,000–$8,000 |
| 300–800 kg/h O coste del agua >$0.50/m³ | Reciclaje parcial (solo Zonas 1+2, 50–70 % de recirculación) | $15,000–$35,000 |
| >800 kg/h O se requiere permiso de vertido | Circuito cerrado completo de 4 zonas, objetivo de recirculación ≥80 % | $30,000–$60,000 |
| Lavado en caliente + producción de PET de grado alimentario | Obligatorio: circuito cerrado completo de 4 zonas (la sosa cáustica requiere las Zonas 2–4) | $45,000–$80,000 |
¿Qué desventajas tiene el reciclaje de agua en circuito cerrado?
Problemas operativos. Las dificultades para que el proceso funcione correctamente están en la dosificación de productos químicos y la gestión de lodos. El programa de tratamiento químico probado y calibrado durante la puesta en marcha con material representativo puede dejar de ser óptimo ante cambios estacionales, variaciones entre proveedores de materia prima y fluctuaciones de producción; esto ocurre especialmente en regiones donde los fenómenos meteorológicos afectan a la humedad de la materia prima y a su contaminación con tierra. Los operarios e ingenieros de proceso suelen señalar que se necesitan semanas o meses para encontrar el programa de tratamiento químico óptimo para su corriente de alimentación concreta (los resultados de las pruebas de jarras rara vez predicen por completo el rendimiento). La disciplina de purga suele ser el primer parámetro operativo que se descuida, lo que provoca una rápida acumulación de TDS en el sistema y una caída de la calidad del agua en 2-4 semanas; disminuye el agua de reposición y aumenta el consumo de agua —incluso en una planta de circuito abierto— para compensar el deterioro de la calidad. Hay que reservar espacio suficiente para acumular lodos de forma segura —equivalente a 5-7 días de producción de torta de prensa— para poder cubrir los periodos de mantenimiento de los equipos de planta o de la prensa sin interrumpir inmediatamente la producción. Ninguna de estas exigencias operativas es difícil de satisfacer; solo se necesitan operarios formados y un plan de mantenimiento preventivo y operaciones rutinarias.Dimensionamiento de un sistema en circuito cerrado: parámetros clave según el tipo de línea de lavado
La elección de los sistemas de tratamiento de agua depende de 4 variables: el caudal (kg/hr), el tipo de material de entrada, el número de etapas de lavado y la cantidad de productos químicos añadidos. A partir de ellas se calculan el volumen de homogeneización, la superficie de DAF y las prensas de lodos. Estos valores varían mucho entre las líneas de film y de plástico rígido, y aún más entre el procesado convencional y el de grado alimentario. 0| Tipo de línea | Caudal | Zona 1: filtrado | Zona 2: homogeneización | Superficie de DAF | Zona 3: prensa | Purga |
|---|---|---|---|---|---|---|
| LDW300 (film) | 250–300 kg/h | Criba vibratoria de 2 mm | 3–5 m³ | 1,5–2 m² | Prensa de husillo, 15 kg/h | 8–12 %/day |
| RPW1000 (rígido) | 800–1.000 kg/h | Criba de tambor + canal desarenador | 12–18 m³ | 4–6 m² | Filtro prensa, 80 kg/h | 10–15 %/day |
| RPW3000 (rígido) | 2.500–3.000 kg/h | Criba de tambor + canal desarenador | 30–45 m³ | 10–15 m² | Filtro prensa, 200 kg/h | 10–15 %/day |
| WES3000 (WEEE) | 2.550–3.000 kg/h | Criba fina de 1 mm + pozo de decantación | 15–25 m³ | 6–8 m² | Centrífuga, 150 kg/h | 5–10 %/day |
📐 Nota de ingeniería: cálculo del agua de reposición
La necesidad diaria de agua dulce de reposición equivale a la pérdida total de agua por tres vías: evaporación (1–3 % del volumen en circulación), purga (5–15 %) y arrastre físico en la superficie de las escamas (1–3 %). En total, se debe reponer un 7–21 % al día. Para una planta de 1.000 kg/h con un depósito de recirculación de 50 m³, prevea entre 3,5–10,5 m³/day de agua dulce de reposición. Antes de cerrar la planificación de los servicios de la planta, compruebe esta cifra con la infraestructura local de suministro de agua y sus tarifas.
Cómo afecta directamente la calidad del agua de lavado a la pureza de las escamas
10000La reposición diaria de agua dulce equivale a las pérdidas por evaporación (1-3 % del volumen en circulación), más la purga (5-15 %) y el arrastre mecánico en la superficie de las escamas (1-3 %). En conjunto, estas pérdidas (7-21 %) determinan la reposición diaria. Para una línea de 1.000 kg/hr con un depósito de recirculación de 50 m3, prevea entre 3.5 m3 y 10.5 m3 de agua de reposición al día y compruebe la cifra con la infraestructura y los costes del suministro de agua de la planta. 10000La reposición diaria de agua dulce equivale a las pérdidas por evaporación (1-3 % del volumen en circulación), más la purga (5-15 %) y el arrastre mecánico en la superficie de las escamas (1-3 %). En conjunto, estas pérdidas (7-21 %) determinan la reposición diaria. Para una línea de 1.000 kg/hr con un depósito de recirculación de 50 m3, prevea entre 3.5 m3 y 10.5 m3 de agua de reposición al día y compruebe la cifra con la infraestructura y los costes del suministro de agua de la planta. 10000El rendimiento del sistema de agua y la pureza de las escamas están directamente relacionados, aunque el efecto tarda entre 2-5 días en manifestarse. Por eso, si el operador no mide y controla la calidad del agua de forma constante, no detectará su deterioro y varios lotes podrían incumplir las especificaciones de calidad antes de que se identifique el circuito de agua como causa.⚠️ Diagnóstico erróneo habitual
Quien se queja de que «la línea de lavado funciona bien, pero las escamas no superan las pruebas de pureza» suele tener el sistema DAF obstruido o haberse olvidado de activar el ciclo de purga del sistema de agua. La línea de lavado funciona correctamente; la calidad solo se deteriora en el circuito de agua. Lo primero que debe comprobarse es la turbidez a la salida del depósito de agua limpia: procure que sea inferior a 50 NTU antes de la etapa de aclarado final.
💡 Sistema de alerta temprana
Instale un medidor de turbidez en línea a la salida del depósito de agua limpia (se utilizó un equipo de 800 USD $1.500) y anote las lecturas a diario, siempre a la misma hora. Una tendencia al alza de la turbidez que se aproxime a 50NTU indica un deterioro del rendimiento de la DAF de la Zona 2 (probablemente por un problema químico que requiere reajustar el equilibrio), alrededor de 3–5 días antes de que el análisis del lote confirme un descenso en la pureza de las escamas. Ese margen permite reaccionar antes de que un comprador rechace el material por incumplir los requisitos de calidad.
Cumplimiento de la normativa sobre tratamiento de aguas residuales en sistemas de circuito cerrado: qué significa el vertido cero
El término «vertido cero» se utiliza con mucha ligereza en la publicidad de equipos, pero en la práctica puede resultar engañoso para la mayoría de las operaciones de reciclaje y llevar a inversiones innecesarias. Es importante aclarar el significado del término en cualquier acuerdo contractual. Qué significa realmente «vertido cero»: la gran mayoría de los sistemas de tratamiento de agua de «circuito cerrado» son, en realidad, «sistemas de circuito abierto con un alto porcentaje de recirculación». Esto significa que el sistema necesita realizar cierto volumen de purga (a menudo, un 5-15 % del volumen diario) para evitar la acumulación de incrustaciones y sólidos; requiere reponer agua para compensar el arrastre y la evaporación, y genera una corriente residual compuesta principalmente por agua de purga, sólidos (lodos) y otros subproductos recogidos, que deben gestionarse y eliminarse correctamente. La definición estricta de «vertido cero» implica que no se vierte nada a las aguas superficiales, ni siquiera mediante una purga controlada. Un sistema auténtico de vertido cero de líquidos (ZLD) combina evaporadores y cristalizadores para eliminar todos los vertidos líquidos. Estos sistemas cuestan entre 5–10× más que uno estándar de circuito cerrado y suelen ser necesarios únicamente en regiones reguladas con una grave escasez de agua. Permisos NPDES obligatorios: conforme al programa NPDES de la EPA para aguas residuales industriales, cualquier vertido de aguas residuales de proceso (incluida el agua limpia de purga de un sistema de circuito abierto o semicerrado) a aguas superficiales como ríos, arroyos o humedales en Estados Unidos está regulado por un permiso NPDES. Si el vertido se realiza a la red municipal de saneamiento, la instalación puede tener que cumplir las normas del Programa de Pretratamiento Industrial (IPP) establecidas por la POTW municipal para proteger su capacidad. Los diseños de circuito cerrado que recirculan la mayor parte del agua pueden reducir considerablemente el caudal de aguas residuales necesario y, según los detalles del diseño y la gestión de la purga, eliminar la necesidad de un permiso NPDES. Exclusión de circuito cerrado limpio de RCRA, 40 CFR § 261.4(a)(8): en Estados Unidos, la Ley de Conservación y Recuperación de Recursos (RCRA) contempla una exención específica para el «reciclaje en circuito cerrado» dentro de la categoría de «residuos peligrosos por sus características». En concreto, según 40 CFR 261.4(a)(8), los materiales reciclados (es decir, materiales contaminados pero sin reaccionar que se reincorporan al proceso de fabricación original de la misma forma que los materiales vírgenes) pueden quedar excluidos de la clasificación como generación de residuos peligrosos. Esto puede aportar ventajas importantes, sobre todo a las instalaciones que tratan artículos de plástico con restos de productos químicos. La exención se aplica siempre que el propio proceso constituya un verdadero «circuito cerrado», en el que el material se recupere y se reintroduzca en el mismo proceso de fabricación que lo generó. Se recomienda verificar la adopción y la interpretación de esta norma en cada estado. Gestión del agua según ISO 15270:2008: las directrices ISO 15270:2008 para la recuperación y el reciclaje de plásticos especifican que «para el reciclaje mecánico y, de hecho, para todas las operaciones de recuperación de plásticos, se requieren procedimientos adecuados de control y supervisión del proceso». La documentación sobre la gestión del agua se incluye en esta categoría y se cita en la certificación del diseño de las instalaciones. (Nota: ISO/CD 15270-2, una norma actualizada centrada específicamente en el reciclaje mecánico, está actualmente en desarrollo; los requisitos de documentación del proceso podrían concretarse más en una futura revisión). ISO 15270:2008 Recuperación/reciclaje de plásticos (Aug.2024)⚠️ Lista de comprobación de la documentación de cumplimiento
- Registros diarios del consumo de agua (volumen de entrada, volumen de salida y volumen de reposición).
- ✔ Registros del volumen y la frecuencia de las purgas (registro diario)
- ✔ Inventario de almacenamiento y dosificación de productos químicos (cumplimiento de OSHA HazCom)
- ✔ Albaranes de eliminación de lodos y certificados de transportistas autorizados
- ✔ Informes anuales de control de vertidos (si se dispone de permiso NPDES): medida directa de la fiabilidad del sistema
- Resultados de las pruebas TCLP de los lodos (exigidas en algunos estados para clasificarlos como no peligrosos en vertederos).
Tendencias en eficiencia hídrica de circuito cerrado que están transformando el reciclaje de plásticos en 2025–2026
Tres presiones convergentes están convirtiendo la capacidad de gestionar el agua en un requisito para acceder al mercado —y no solo en una preocupación por el impacto ambiental— para las operaciones de reciclaje de plásticos en 2025 y en adelante. Tendencia 1 – Formalización normativa (agosto de 2026). El Reglamento de la UE sobre los envases y residuos de envases (PPWR) 2025/40 entró en vigor el 11 de febrero de 2025 y, por lo general, será aplicable a partir del 12 de agosto de 2026. El reglamento establece objetivos obligatorios de contenido reciclado y criterios de reciclabilidad que exigen a los recicladores de plástico que abastecen al mercado de la UE registros verificables sobre la calidad de los procesos. Aunque el PPWR no exige explícitamente documentación sobre el agua, las declaraciones de contenido reciclado requieren registros de auditoría que incluyan datos sobre la calidad de los procesos, de los que la gestión del agua es un componente directo. Los datos de volumen de búsquedas de palabras clave de DataForSEO muestran que las búsquedas de «planta de tratamiento de efluentes» pasaron de 390/mes (mayo de 2025) a 720/mes (octubre de 2025), lo que indica que cada vez se exige formalmente a más operadores de plantas que aborden por primera vez el tratamiento de aguas residuales. Tendencia 2 – Cualificación de proveedores según criterios ESG. Los principales propietarios de marcas de envases alimentarios ahora exigen a los proveedores de material reciclado que declaren el consumo de agua por tonelada de producto y el uso real de agua frente a objetivos de referencia como parte del proceso de cualificación de proveedores. Las instalaciones sin caudalímetros no pueden completar estas declaraciones y se arriesgan a que se rescindan sus contratos de suministro en los competitivos mercados de rPET, donde los indicadores clave de rendimiento ambiental son vinculantes por contrato. El mercado del plástico reciclado crece a una tasa CAGR del 9,5 % y la eficiencia hídrica se está convirtiendo en un criterio de diferenciación de proveedores, junto con la pureza. Tendencia 3 – Escasez de agua en mercados en crecimiento. El Sudeste Asiático, Oriente Medio y el norte de África —regiones clave para la inversión en nueva capacidad de reciclaje de plásticos— están aplicando subidas de las tarifas industriales del agua y condiciones más estrictas en los permisos de vertido. Para los clientes de Kitech en Arabia Saudí, Vietnam y México, la gestión del agua en circuito cerrado es cada vez más una condición para obtener el permiso antes de la puesta en marcha, y no una mejora opcional de la eficiencia después del arranque. Cambio tecnológico. Los sistemas MBR —y, en algunos casos, las membranas de ósmosis inversa— empiezan a sustituir a los sistemas DAF en instalaciones prémium de PET de grado alimentario, donde el cierre del circuito permite alcanzar niveles de TSS en el aclarado final inferiores a 10mg/L. Esto sencillamente no se consigue con sistemas DAF bien operados que trabajan a 50-100 mg/L. Aunque la inversión inicial en MBR es 2-3x superior a la de DAF, a medida que los niveles de agua se convierten en un factor limitante para la calidad de los procesos de grado alimentario, estos procesadores están dejando atrás los sistemas DAF bien operados, pero intrínsecamente limitados, y optando por los MBR. El análisis de la EEA sobre el reciclaje de plásticos y la reducción de CO2 señala que la gestión en circuito cerrado de los recursos —no solo del plástico, sino también del agua— es fundamental para los objetivos de circularidad: «El objetivo último es adoptar un enfoque de circuito cerrado para el recurso, utilizando tanto el plástico como material como el agua… El objetivo es recuperar… los recursos al final de su vida útil y [convertirlos] en nuevos productos. Tendrá sentido si… los materiales, las sustancias, los productos químicos y los componentes se reutilizan o reciclan». Si está considerando un plan para una instalación de cara a 2026, el mejor momento para empezar a medir el consumo de agua es ahora (hay caudalímetros básicos disponibles por $2.000-$5.000). Conviene crear un conjunto de datos de consumo de 12 meses antes de cualquier obligación de informar. Para ver el panorama completo de la inversión de capital, incluidos los servicios públicos, consulte nuestro análisis completo de los costes de una planta de reciclaje de plásticos para 2026.Preguntas frecuentes
¿Qué es el reciclaje de agua en circuito cerrado?
Ver respuesta
El reciclaje de agua en circuito cerrado consiste en tratar in situ el agua residual del proceso y devolver agua de proceso limpia para reutilizarla en la línea de lavado. El agua de proceso se recoge de los lavadores por fricción, los tanques de lavado en caliente y las etapas de aclarado, y pasa por una planta de tratamiento de 4 zonas que elimina la mayor parte de los sólidos en suspensión (TSS), así como los aceites y los contaminantes químicos. Después, el agua de proceso limpia vuelve a la línea de lavado para su reutilización. Una cantidad relativamente pequeña de agua de reposición, alrededor de 2–3 t/h por cada 1.000 kg/h de capacidad, compensa el agua de proceso que se pierde por evaporación, purgas y arrastre físico de las escamas lavadas.
¿Cómo funciona un sistema de agua en circuito cerrado?
Ver respuesta
Proceso de lavado de agua en 4 zonas: 1. Cribado previo. En la primera etapa, la Zona 1, se utilizan cribas previas para retirar residuos de más de 2mm, como áridos y piedras pequeñas, y evitar posibles daños en el flujo del proceso y en los equipos posteriores. 2. DAF. En la Zona 2, el agua residual de lavado, una vez cribada y filtrada, pasa a un tanque de homogeneización que amortigua las variaciones de caudal y concentración. A continuación, el flujo del proceso pasa por una unidad de flotación por aire disuelto que elimina eficazmente el 85-95 % de los sólidos en suspensión (TSS) y los aceites mediante coagulantes químicos que desestabilizan los contaminantes del agua. 3. Prensa. La Zona 3 incorpora una prensa de deshidratación que reduce la humedad de los lodos concentrados hasta alcanzar un contenido constante de sólidos secos del 20-35 %, lo que facilita su eliminación y reduce los costes de transporte. 4. Pulido y purga. La Zona 4 realiza el pulido final del agua filtrada mediante el ajuste del pH y procesos de deshidratación antes de devolverla a la línea de lavado para el ciclo de aclarado final. Se realizan purgas diarias controladas (5-15 %) del agua de lavado saturada, que contiene una concentración mayor de sólidos disueltos (TDS), para evitar que estos se acumulen. El agua de purga desplazada se repone con agua dulce sin tratar para compensar las pérdidas por evaporación, el arrastre físico residual de las superficies y cualquier purga intencionada del sistema.
Ahorro de costes: ¿es rentable reciclar el agua de lavado en circuito cerrado?
Ver respuesta
En general, sí, para capacidades >500 kg/h. Por ejemplo, a 1 tph, el ahorro de agua a lo largo de un año natural completo es de alrededor de 43.200 toneladas: ¡un ahorro económico considerable con los precios industriales del agua habituales en la actualidad! Con esta capacidad, es habitual que la inversión inicial se amortice en un plazo de 0.3 a 3 años, según las tarifas del agua de la región y las horas de funcionamiento de la planta. Por debajo de 300kg/h, si el agua es barata, puede bastar con un simple pozo de decantación. La inversión resulta especialmente atractiva en regiones con escasez de agua, como Arabia Saudí, Vietnam o algunas zonas de México, donde las tarifas son más altas y las restricciones de vertido más estrictas.
¿Qué suele convertirse en el factor limitante de los sistemas de agua en circuito cerrado?
Ver respuesta
Gestión de lodos. El sistema de agua puede funcionar eficientemente en circuito cerrado, pero la producción de lodos de la DAF aún puede superar la capacidad de almacenamiento y eliminación si la prensa de deshidratación es demasiado pequeña o si el filtro de áridos de la Zona 1 genera demasiados sólidos que llegan a la DAF. Los sistemas de Zona 3 dimensionados correctamente producirán lodos con un contenido de sólidos secos del 20-35 %.
Los sistemas mal dimensionados producen lodos con un 5-10 % de sólidos: un volumen entre 2-4 veces mayor. La mejor pregunta para los proveedores es: ¿Cuál es el volumen diario estimado de lodos para mi caudal y qué porcentaje de sólidos secos garantiza tras la deshidratación?¿Pueden las plantas de reciclaje de plásticos lograr un verdadero vertido cero?
Ver respuesta
No. La mayoría de los sistemas de circuito cerrado aún requieren un vertido controlado de aproximadamente el 5-15 % del agua de proceso al día para evitar la acumulación de contaminantes.
Este vertido se compensa con agua de reposición debido a las pérdidas por evaporación y purga del sistema. El «vertido cero de líquidos» es técnicamente viable, pero cuesta 5-10 % más que un sistema estándar de circuito cerrado; por lo general, solo resulta rentable si los permisos imponen requisitos estrictos o en regiones con escasez de agua. El objetivo operativo es reducir y controlar el vertido, no eliminarlo por completo. Con un sistema de circuito cerrado, el impacto ambiental se traslada a los lodos, algo que debe tenerse en cuenta en la planificación y los costes. Las instalaciones de Estados Unidos deben revisar la clasificación de los permisos del Sistema Nacional de Eliminación de Descargas de Contaminantes (NPDES) de la EPA para conocer los requisitos antes de dar por hecho que no habrá vertidos.Dimensione el sistema de tratamiento de agua para su línea de lavado
Los ingenieros de Kitech integran desde el principio el tratamiento de agua in situ en el diseño de las líneas LDW, RPW y WES; no lo dejan para el final. Los criterios de diseño se basan en datos recopilados de más de 500+ sistemas instalados en todo el mundo, no en una estimación genérica de las prácticas del sector.
Descubra los sistemas de lavado de Kitech →Sobre este artículo: equipo de ingeniería de Kitech, con 25 años de experiencia en el diseño y la puesta en marcha de sistemas de lavado de plásticos; más de 500 instalaciones en todo el mundo. Consumo de agua: datos del estudio comparativo RPW1000 de Kitech, que compara 2-3 t/h de agua de reposición con 8-15 t/h en sistemas de circuito abierto. Todas las referencias normativas se aplican al sector de Estados Unidos y proceden de la EPA, AZDEQ e ISO.
Dirigido a ingenieros de planta, responsables de compras y diseñadores de instalaciones que buscan mejorar la gestión del agua en las operaciones de reciclaje de plásticos.Referencias y fuentes
- Permisos NPDES para aguas residuales industriales – Agencia de Protección Ambiental de Estados Unidos
- Sistemas de circuito cerrado: resumen de recursos para la prevención de la contaminación (40 CFR 261.4(a)(8)) – Departamento de Calidad Ambiental de Arizona
- ISO 15270:2008 — Directrices para la recuperación y el reciclaje de residuos plásticos — Organización Internacional de Normalización
- Reglamento sobre los envases y residuos de envases (PPWR) 2025/40 — Dirección General de Medio Ambiente de la Comisión Europea
- Reciclaje de plásticos: clave para reducir la huella de carbono – Agencia Europea de Medio Ambiente
- Un sistema de circuito cerrado para las botellas de plástico reciclado ahorra materiales y CO (Schwarz Group) – PlasticsEurope







