
Contacte a Kitech Company

Separação por flutuação e afundamento na reciclagem de plásticos: como a separação por densidade limpa PET e PE

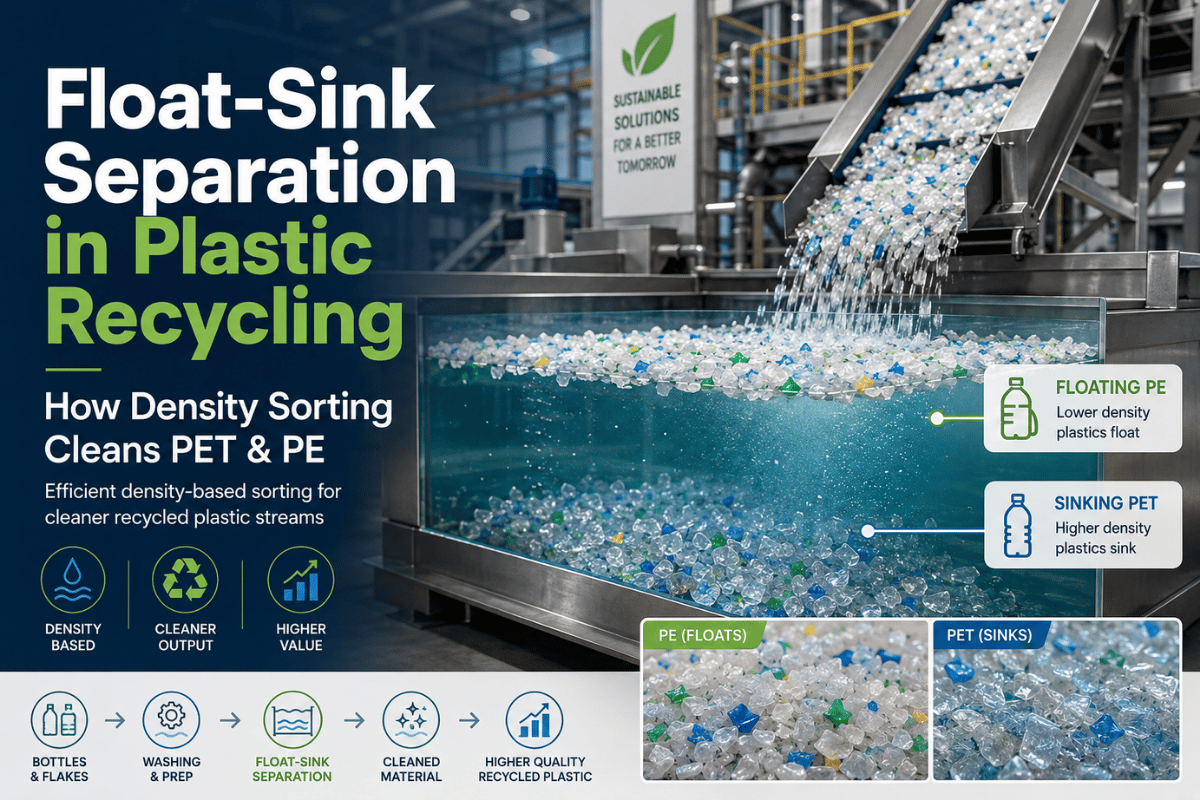
Em qualquer linha de lavagem de plásticos, há um único indicador que determina o valor de mercado dos fragmentos produzidos: se o polímero pretendido flutua ou não na fase líquida. A separação por flutuação e afundamento — também conhecida como separação por afundamento e flutuação ou, por vezes, separação por densidade — é atualmente a etapa de separação mecânica mais utilizada no mundo no setor da reciclagem de plásticos.
Como aproveita a diferença entre a densidade relativa do polímero e a densidade do líquido onde está disperso, um tanque de separação por afundamento e flutuação, bem concebido e à base de água, consegue produzir fragmentos de PET ou HDPE sem contaminantes com um tempo de residência de dois a cinco minutos, sem adição de produtos químicos, com poucas peças móveis internas e sem sensores óticos ou lasers. O grau de pureza do material produzido — medido pelo teor de PVC em partes por milhão, pelo baixo teor de humidade ou por uma percentagem muito elevada de pureza do polímero — determina se os fragmentos são adequados para a fiação de fibras, seguros para reciclagem alimentar de garrafa para garrafa ou apenas apropriados para embalagens de uso geral. Neste guia, abordamos os princípios físicos, a densidade dos polímeros, a engenharia do equipamento, os níveis de pureza esperados na prática e o papel da separação por flutuação e afundamento numa linha de soluções completas de reciclagem de plásticos.
Especificações rápidas — separação por flutuação e afundamento
| Princípio de separação | Diferença de densidade relativa num meio líquido |
| Fração flutuante | PE (0,91–0,97 g/cm³), PP (0,89–0,91 g/cm³) |
| Fração afundada | PET (1,33–1,45), PVC (1,38–1,65), PS (1,04–1,06) |
| Meio padrão | Água (1,00 g/cm³ a 23°C segundo ASTM D792) |
| Opção de meio denso | Salmoura de CaCl₂ / NaCl (1,05–1,35 g/cm³) |
| Intervalo de capacidade industrial | 250–10 000+ kg/h |
| Tempo de residência habitual | 2–5 minutos (30 min para ensaios de PP/PET em várias etapas) |
| Objetivo para PET de qualidade para fibra | PVC < 40 mg/kg |
| Norma de densidade | ISO 1183 / ASTM D792 |
A ciência da separação por flutuação e afundamento — aplicação do princípio de Arquimedes à separação de polímeros
O que é a separação por flutuação e afundamento na reciclagem de plásticos?
O processo de flutuação e afundamento. A separação por flutuação e afundamento é o método húmido fundamental para separar plásticos por densidade: os fragmentos de plástico triturado são colocados num tanque com água, onde os polímeros se separam segundo a respetiva densidade relativa. É a técnica húmida de separação por densidade mais utilizada para separar plásticos de fluxos de resíduos sólidos pós-consumo, aumentando a taxa de reciclagem de embalagens pós-consumo ao permitir desviar materiais dos aterros e da incineração. Os materiais com densidade relativa inferior a 1,0 g/cm³ — sobretudo PP e PE — flutuam até à superfície, enquanto os materiais com densidade relativa superior a 1,0 g/cm³ — normalmente PET, PVC, PS e ABS nas aplicações convencionais — afundam até ao fundo, onde podem ser removidos por transportadores de parafuso ou outros mecanismos de separação física, como rodas de pás.
Segundo o princípio de Arquimedes, qualquer corpo imerso num líquido sofre uma força de impulsão igual ao peso do líquido deslocado. Assim, quando a densidade de um objeto é inferior à do meio, a força de impulsão é suficiente para vencer a gravidade e fazê-lo subir; quando é superior, o objeto afunda. Como a água a 23°C tem uma densidade média de aproximadamente 0,9975 g/cm³, segundo a norma ASTM D792, funciona naturalmente como fronteira entre as poliolefinas (que flutuam) e outros tipos de plástico mais densos na maioria das aplicações industriais.A física das densidades dos plásticos pode ser compreendida com precisão através de procedimentos de medição, como o método de imersão, previsto na ISO 1183 (normas húngaras), ou o método de deslocamento ASTM D792, que utiliza água para as medições. Ambas as normas definem a densidade dos plásticos com base em medições a 23°C, temperatura que corresponde à temperatura de funcionamento real dos tanques de separação por flutuação e afundamento e assegura a estabilidade da separação.
A referência à ISO 1183 no sítio da Radwag indica que, com base direta na lei de Arquimedes, a diferença obtida ao pesar uma amostra no ar e depois imersa em água destilada resulta das forças de impulsão e permite calcular a densidade do plástico.Há uma limitação que importa salientar antes de analisar as consequências para o processo: a técnica separa os plásticos apenas por densidade, não por cor, peso molecular, classe de material ou teor de aditivos. Afeta sobretudo os materiais com densidades próximas da fronteira de separação. Num estudo da Delft University (Hu, Fraunholz & Rem, 2010), observou-se que 2 mm de ar nas extremidades de um fragmento de PET de 200 mm provocam um erro médio de 10 kg/m na densidade média — o suficiente para transferir 2-5% do PET de entrada para a fração flutuante.
Por isso, a pré-humidificação da superfície é essencial para o funcionamento da instalação.Frações de poliolefinas — PP, LDPE, HDPE. As densidades das poliolefinas situam-se entre 0,89 g/cm e 0,97 g/cm; em água normal, a separação entre as frações que flutuam e as que afundam é muito fiável. A eficácia do método de flutuação e afundamento na recuperação de poliolefinas de embalagens pós-consumo também foi demonstrada num artigo de investigação (Bauer et al., Montanuniversitaet Leoben, 2018): os fluxos de resíduos das amostras utilizadas continham sempre mais de 90 wt% de poliolefinas na fração leve recuperada. Quando a densidade, por si só, não permite separar todos os materiais devido à coincidência de densidades (como PP e LDPE) ou a valores próximos da fronteira, como a densidade do PS, de 1,04-1,06 g/cm, é necessário utilizar outro meio líquido ou acrescentar uma etapa secundária, como se mostra adiante.
Tabela de referência de densidades dos polímeros — quais os plásticos que flutuam ou afundam (e quando é necessária salmoura)
Utilize a tabela para comparar a densidade segundo a ISO 1183 com a densidade segundo a ASTM D792 de doze polímeros principais, pelo seu comportamento em água pura e numa solução de CaCl com 1,10 g/cm. As diferenças de densidade entre grupos de polímeros determinam se é necessária água simples, salmoura ou uma etapa secundária. A separação de plásticos por densidade começa pelo conhecimento exato da densidade relativa de cada polímero presente no fluxo de entrada. Esta tabela serve de guia prático para avaliar novas matérias-primas ou conceber o meio de separação. A ferramenta de comparação de materiais plásticos da Kitech disponibiliza uma calculadora interativa para avaliar a viabilidade da separação no seu fluxo de entrada específico.
| Polímero | Densidade (g/cm³) ISO 1183 / ASTM D792 | Comportamento em água | Comportamento em salmoura (1,10 g/cm³) | Notas |
|---|---|---|---|---|
| PP (homopolímero) | 0.90–0.91 | Flutua | Flutua | Copolímero 0,89–0,91 |
| LDPE | 0.91–0.94 | Flutua | Flutua | As classes para película sobrepõem-se ao PP a 0.91 |
| HDPE | 0.94–0.97 | Flutua | Flutua | Classe para tubos no limite superior (0,96–0,97) |
| PS (cristal) | 1.04–1.05 | ⚠ Afundamento no limite | Flutua | As bolhas de ar podem fazer o PS flutuar sem pré-humidificação |
| ABS (padrão) | 1.04–1.06 | ⚠ Afundamento no limite | Flutua | As classes FR atingem 1,18–1,22; precisam de salmoura para WEEE |
| HIPS | 1.03–1.06 | ⚠ Afundamento no limite | Flutua | Comum em carcaças WEEE |
| PA6 (Nylon 6) | 1.12–1.14 | Afunda | Afunda | Classes reforçadas com GF até 1.23 |
| PA66 (Nylon 66) | 1.13–1.15 | Afunda | Afunda | Classes modificadas com FR até 1.19 |
| PMMA (acrílico) | 1.17–1.20 | Afunda | Afunda | As classes modificadas para resistência ao impacto podem descer até 1.10 |
| PC (policarbonato) | 1.19–1.22 | Afunda | Afunda | Classe com 30% GF: 1,40–1,43 |
| PET (qualidade para garrafas) | 1.33–1.45 | Afunda | Afunda | O PET reciclado pós-consumo pode descer até 1,33–1,37 |
| PVC (rígido, PVC-U) | 1.38–1.41 | Afunda | Afunda | PVC plastificado: 1,30–1,70 (variável consoante a % de plastificante) |
– água para plástico >0,05 g/cm³; a água pura não é adequada para separações, salvo após pré-humidificação. Fonte: ISO 1183; ASTM D792; PDF de metrologia da Radwag, PMC8724085 (Meneses Quelal et al. 2022).
Nota de engenharia — regra para decidir sobre a salmoura
Mas, como acontece com a maioria dos polímeros, quando a diferença de densidade entre o polímero em causa é inferior a 0.05g/cm, a água simples não permite uma classificação de plásticos eficaz à escala industrial. Alguns polímeros com diferenças de densidade tão reduzidas: ABS (1,04 – 1,06) PS (1,04 – 1,05) HIPS (1,03 – 1,06). A utilização de uma solução de CaCl com densidade próxima de 1,05 – 1.10g/cm eleva o limiar, permitindo que estes polímeros flutuem sobre impurezas mais densas (PET 1.33 e PVC 1.38). É assim que funciona habitualmente nas nossas linhas de classificação WEEE, que processam ABS e PS presentes nas carcaças de resíduos de equipamentos elétricos e eletrónicos.
Tenha também em conta que a salmoura comum de NaCl não é suficientemente solúvel para atingir as densidades necessárias para fazer flutuar alguns plásticos, como PVC e PA6. Para alcançar densidades de separação elevadas em materiais como o PVC, é necessária uma solução de CaCl ou semelhante, ou um meio ainda mais denso, como silicones.Configuração do tanque de flutuação e afundamento — conceção, dimensionamento e parâmetros de capacidade
Qual é o tempo de residência adequado para a separação industrial por flutuação e afundamento?
Os tanques industriais de flutuação e afundamento funcionam normalmente com um tempo de residência (RT) de 2-5 minutos para plásticos rígidos pós-consumo (ou seja, PET, HDPE e tampas de PP), quando a diferença de densidade em relação à água é elevada (>0.1g/cm) e um processo de lavagem remove os contaminantes dos fragmentos. Para plásticos com menor diferença de densidade (por exemplo).
PS, ABS ou fluxos de plásticos mistos), o tempo de residência aumenta normalmente para 10–30 min. Num estudo de 2025 da TU Wien (Lipp et al.), foi utilizado um tanque de flotação com água simples a 25°C para separar PP de contaminação por rótulos de PET, com um tempo de residência de 30 minutos, alcançando um corte de densidade superior a 1 000 kg/m³. Um tempo de residência de 3 minutos é o objetivo de conceção padrão para a maioria das linhas de lavagem de PET ou HDPE: é suficientemente longo para garantir uma separação fiável e suficientemente curto para manter razoáveis o volume do tanque e o investimento.Fatores que aumentam o tempo necessário: partículas com menos de 10mm, excesso de contaminantes aderentes (rótulos, restos de alimentos), ausência de pré-humidificação, movimento demasiado lento da água e temperaturas abaixo de 15C; a água fria aumenta a tensão superficial. O nosso sítio dispõe de uma calculadora automática de capacidade para calcular corretamente as necessidades do seu tanque de separação.
Nota de engenharia — estimativa do volume do tanque
Fórmula conservadora para dimensionar o tanque:
V = (Q_mass ÷ ρ_bulk_wet) × t × 2.0
Onde: Q_mass = capacidade (kg/h); ρ_bulk_wet ≈ 0,30 kg/L (fragmentos de plástico húmidos); t = tempo de residência (horas); 2.0 = fator de segurança para o espaço livre superior e o volume de água.
Exemplo — 1 000 kg/h, tempo de residência de 3 min: V = (1 000 ÷ 0.30) × (3÷60) × 2.0 = 333 L × 0,05 × 2.0 = 33 L de volume útil → volume bruto do tanque de 0,35–0,5 m³, incluindo o espaço livre para a água (30–40% adicional). Uma linha de 2 000 kg/h requer o dobro: 0,70–1,0 m³, no mínimo.
A geometria do tanque é tão importante como o seu volume. O processo de separação no tanque depende de um fluxo laminar — e não turbulento — para evitar que as frações flutuante e afundada se misturem novamente. Os tempos de residência são calculados para corresponder a este padrão de fluxo em cada tipo de matéria-prima. O campo de velocidades no interior do tanque tem de permanecer laminar em toda a secção transversal, incluindo nas zonas onde se acumulam partículas sólidas provenientes de resíduos de rótulos contaminados. Mesmo com grandes diferenças de densidade, a turbulência reduz a eficiência da separação quase a zero.
Um tanque de flutuação e afundamento bem concebido separa o fluxo de material recebido à superfície da água: os plásticos mais leves sobem e os materiais pesados (PET, PVC, fragmentos de vidro e areia) afundam até ao fundo do tanque. A água entra pela parte inferior e a fração flutuante é retirada por um descarregador ou por um separador com pás, sem perturbar a fração afundada depositada abaixo. A extração separada do material afundado é feita através de válvulas no fundo, acionadas por um parafuso ou transportador, criando a chamada «função de tanque de afundamento»: o material afundado é recolhido de forma independente da fração flutuante. Um corpo separado para o tanque de afundamento, com um parafuso de extração próprio, permite retirar o material afundado sem interferir com a recolha da fração flutuante.Lista de verificação para avaliar fornecedores — equipamento de tanques de separação por flutuação e afundamento
- O corpo do tanque deve ser, no mínimo, de AISI 304, podendo passar a AISI 316 para qualquer operação com salmoura (NaCl ou CaCl)
- Válvulas de saída no fundo com duas estações e velocidade ajustável das pás, controlada por variador — os acionamentos de velocidade fixa não permitem ajustar o tempo de residência sem esvaziar o tanque
- Acionamento de velocidade variável para o parafuso ou as pás do transportador de saída, para ajustar o tempo de residência em tempo real à medida que muda o material de entrada, sem esvaziar o tanque
- Recirculação de água em circuito fechado, com um caudal de água de reposição de 2–3 m³/h por cada 1 000 kg/h de capacidade de processamento de plástico — a reposição contínua mantém estáveis as condições de separação
- Descarregador ou separador com pás na saída da fração flutuante, para remover continuamente a fração de poliolefinas sem interromper o processo
- Sensores de nível do tanque compatíveis com PLC e sensor opcional de monitorização da densidade, para emitir automaticamente um alarme quando os valores se afastam dos pontos de regulação.
- Tampas de limpeza de fácil acesso e portas de fundo amovíveis para remover partículas sólidas, partículas finas e lamas — os fabricantes de equipamento reputados indicam geralmente um intervalo mínimo trimestral entre operações de manutenção.
Há um aspeto que a maioria dos fabricantes ignora, mas que tem um impacto real: é OBRIGATÓRIO pré-humidificar o material antes do processo de flutuação e afundamento.
Estudos da TU Delft demonstraram que a superfície virgem dos plásticos — em especial as fissuras e as superfícies de geometrias estruturadas de películas, dobradas, enroladas ou em espuma — retém pequenas bolsas de ar que alteram tanto a densidade efetiva do material que provocam erros sistemáticos de separação. Faça passar o material pela água a 1 m/s antes de o introduzir no tanque de flutuação e afundamento ou utilize uma etapa de pré-imersão com uma máquina de lavagem por fricção. Prescindir da pré-humidificação poupa minutos, mas reduz a recuperação e a pureza em vários pontos percentuais.Separação por flutuação e afundamento por fluxo de plástico — garrafas PET, recipientes de HDPE, filme de PP/PE e WEEE
O efeito da separação varia consoante os tipos de plástico e a composição do material de entrada. Este resumo apresenta polímeros comuns e dados do mundo real, provenientes dos registos de comissionamento da Kitech e de publicações:
Reciclagem de garrafas de plástico PET — desempenho da separação por densidade
PET (intervalo de densidade relativa de 1,33 – 1,45 g/cm³): afunda claramente em água simples, deixando as tampas e os rótulos de PP e PE à superfície. O amplo intervalo de densidades relativas faz das garrafas PET a «aplicação de referência» para a separação por flutuação e afundamento. O PVC é um contaminante importante, pois a sua densidade é frequentemente semelhante à do PET e ambos afundam. O guia de reciclagem de garrafas PET descreve o procedimento completo.
Caso — Rússia, linha de lavagem de PET Kitech RPW1000
Amostra de entrada: mistura de garrafas PET de várias cores, recicladas pós-consumo (PCR), com uma elevada percentagem de tampas e rótulos de PP ou PE reciclados pós-consumo. Após a separação por flutuação e afundamento e a lavagem a quente: o material contém menos de 40 mg/kg de PVC e <1% de humidade. Pode ser utilizado por qualquer fiação de fibras numa aplicação direta de fiação de fibras, sem necessidade de filtragem adicional da massa fundida para a fiação.
Reciclagem de recipientes de HDPE
HDPE (intervalo de densidade relativa de 0,94 – 0,97 g/cm³): flutua claramente em água simples, separando-se de todos os restantes materiais. Os rótulos de papel, os fragmentos de vidro, eventuais vestígios de PVC (que afunda em água simples) e quaisquer quantidades residuais de PP ou PE mais leves podem coexistir nos fluxos PCR.
A separação por flutuação e afundamento, por si só, produz normalmente pelo menos 97%+ de HDPE, com apenas vestígios de PP ou PE que também flutuam. Assim, a fração final está pronta para regranulação de qualidade para moldagem por sopro e tubos.Caso — Arábia Saudita, linha de lavagem de HDPE Kitech RPW2000
Amostra de entrada: recipientes de HDPE PCR destinados ao contacto alimentar, como garrafas de óleo e detergente. A primeira produção após a separação por flutuação e afundamento, realizada com o equipamento durante o primeiro comissionamento, continha 97%+ de HDPE, com uma composição seca e equilibrada. O cliente vende estes fardos diretamente a transformadores de compostos para moldagem por sopro, que os valorizam como produto premium devido à consistência da cor, mesmo em materiais PCR, e pagam preços muito superiores ao valor de mercado dos fardos de resíduos indiferenciados.
O material produzido estava a ser carregado para entrega no prazo de 22 dias. Capacidade da linha: 1 600 kg/h.Reciclagem de películas de PP/PE
Películas mistas de polipropileno (PP) e polietileno (PE): este é o caso mais difícil de resolver com a separação por flutuação e afundamento. Em água simples, tanto o PE como o PP flutuam; a sobreposição das respetivas densidades é tão grande que os tanques convencionais não conseguem distingui-los. Como as densidades se sobrepõem no intervalo de 0,89 – 0,95 g/cm³, um tanque com água pura não consegue diferenciar PP de PE.
De facto, estudos da TU Wien e da University of Córdoba demonstram que, mesmo com uma precisão de separação excelente de 10 kg/m, a fração de PP recuperada de um fluxo misto de PP/LDPE representa apenas cerca de 87%; o restante acaba na fração de densidade errada, por se encontrar dentro da mesma faixa de densidades. [72] A separação de PP e PE num tanque de flutuação e afundamento requer aditivos químicos — por exemplo, uma mistura de álcool e água — e um sistema mais complexo de tratamento de águas residuais e gestão de produtos químicos para criar um meio com densidade elevada, de 0,93 – 0,96 g/cm³. Devido à complexidade adicional, as películas de plásticos mistos são normalmente encaminhadas para separadores óticos NIR.Reciclagem de plásticos WEEE — desafios de gestão de resíduos e soluções com salmoura
Os tanques de flutuação e afundamento conseguem processar plásticos WEEE?
Em certa medida, mas com grandes limitações. Os plásticos presentes nas carcaças WEEE (ABS, HIPS, PC, PP, PE) tendem a situar-se em intervalos de densidade muito próximos entre si (1,03 – 1,22 g/cm³). Para os separar eficazmente, a separação por flutuação e afundamento apenas com água não funciona. No entanto, uma solução salina com densidade entre 1,05-1,10 g/cm³ pode separar eficazmente os plásticos ABS e PS que flutuam dos plásticos mais pesados (por exemplo, PVC > 1,38 g/cm³, PA > 1,12 g/cm³) e dos contaminantes densos que afundam, permitindo uma triagem primária útil. O problema é que os plásticos das carcaças WEEE contêm frequentemente retardadores de chama e aditivos semelhantes, que alteram de forma imprevisível a densidade aparente de cada tipo de fragmento. Um estudo de 2024 publicado na revista Materials (Fiorente et al., Politecnico di Bari) conseguiu recuperar apenas 55,85% de PP de um fluxo misto de plásticos WEEE em água simples (em comparação com mais de 99% de recuperação para PP virgem, em grande parte porque os aditivos alteram a densidade). Já a combinação com separação em salmoura (usando diferentes concentrações, incluindo até 90% w/v de melaço de cana-de-açúcar como alternativa mais ecológica aos sais inorgânicos pesados) separou com sucesso a maioria das frações.
Quadro-resumo das aplicações
| Fluxo de plásticos | Densidade (g/cm³) | Separação em água | Meio necessário | Material produzido habitual |
|---|---|---|---|---|
| Garrafas PET | 1.33–1.45 | Afunda sem dificuldade | Água simples | rPET para fibras / qualidade alimentar |
| Recipientes de HDPE | 0.94–0.97 | Flutua sem dificuldade | Água simples | Moldagem por sopro, tubos |
| Mistura de películas de PP/PE | 0.89–0.95 | Ambos flutuam — não há separação | Etanol 23–31% ou NIR | Grânulos de poliolefinas mistas |
| PVC (contaminante) | 1.38–1.65 | Afunda sem dificuldade | Água simples | Removido para a fração afundada |
| ABS/PS (WEEE) | 1.02–1.08 | No limite — pouco fiável | Salmoura de CaCl₂ 1,05–1,10 | Frações de polímeros de resíduos de equipamentos elétricos e eletrónicos |
| PP (da linha de PET) | 0.89–0.91 | Flutua — separado do PET | Água simples | Fração de tampas de PP |
Para ver qual a configuração de linha de reciclagem mais adequada à sua matéria-prima, consulte as soluções de reciclagem de plásticos da Kitech para cada tipo de fluxo. O tanque de flutuação e afundamento separa os plásticos por densidade em todas as etapas do processo. Por isso, o dimensionamento e a localização corretos desta unidade são decisivos para a rentabilidade da maioria das instalações de reciclagem.
Separação por flutuação e afundamento vs. separação ótica NIR vs. separação por densidade do ar — quando utilizar cada método
As 3 principais tecnologias de triagem de plástico utilizadas nas linhas de reciclagem pós-consumo são a triagem por sensores baseada em NIR, a separação por densidade do ar e a separação por flutuação e afundamento. Cada uma é uma técnica de separação distinta, adequada a intervalos operacionais específicos — e a escolha depende muito das diferenças de densidade na matéria-prima, do estado de humidade do material e do nível de pureza pretendido.
| Fator | Flutuação e afundamento (densidade) | Triagem ótica por NIR | Separação por densidade do ar |
|---|---|---|---|
| Princípio de separação | Densidade relativa | Tipo de polímero (espectro de infravermelhos) | Relação entre massa e resistência aerodinâmica |
| Pureza (fluxos mistos) | 60–75% (mistos); >90% (polímero único) | >95% nas frações visadas | 50–80% (depende do tamanho e da forma) |
| Consumo de energia | ~24 kWh/ton (tanque estático) | ~$150–300/ton em custos operacionais | Baixo (soprador + classificador) |
| Adequada a fragmentos húmidos? | Sim — processo húmido | Requer fragmentos secos | Requer fragmentos secos e de escoamento livre |
| Plásticos pretos | Funciona (baseada na densidade, indiferente à cor) | Não funciona — o negro de fumo bloqueia o NIR | Funciona |
| Polímeros com a mesma densidade | Não permite separar (por exemplo, PP e LDPE) | Permite separar por tipo de polímero | Não permite separar |
| Custo de investimento (escala média) | Geralmente inferior | $2–5M (sistema de escala média) | Baixo a médio |
[Fontes: revista científica MDPI, Processes 2026. DOI: 10.3390/pr14071144; relatório técnico PatSnap/EuREKA; tabela comparativa de Microplastics.today (2024-2025)]
Critérios para escolher a tecnologia de triagem
| Se o seu fluxo for… | Utilize… | Porque… |
|---|---|---|
| Garrafas PET pós-consumo misturadas com tampas de PP/PE | Flutuação e afundamento (principal) | A grande diferença de densidade permite separar os polímeros em volume; as tampas de PP/PE flutuam facilmente e ficam bem separadas |
| Película de poliolefinas mista (PE + PP, ambos <1.0 g/cm³) | NIR ou pré-triagem da matéria-prima | A separação por flutuação e afundamento não distingue PP de PE — ambos flutuam |
| WEEE (ABS/PS/PC misturados com PE/PP) | Separação por flutuação e afundamento em várias etapas + salmoura | Separação por densidade comprovada à escala industrial para WEEE; a salmoura ajusta o ponto de corte |
| Plásticos pigmentados de preto (negro de fumo) | Separação por flutuação e afundamento ou por densidade do ar | Os sensores NIR não detetam o negro de fumo — a separação por densidade não é afetada pela cor |
| Separação por cor ou classe de material dentro do mesmo tipo de polímero | Triagem ótica por NIR | A separação por flutuação e afundamento não distingue cores nem pesos moleculares dentro do mesmo polímero |
Ideia errada frequente: a triagem por NIR não é uma alternativa à separação por flutuação e afundamento. Requer fragmentos secos, pelo que é utilizada como pré-triagem ou triagem final numa linha de reciclagem a seco — não consegue processar plásticos húmidos numa linha de lavagem. A separação por flutuação e afundamento integra a etapa de lavagem e recebe os fragmentos húmidos à medida que avançam pelo processo, com o caudal total. As duas técnicas atuam em etapas diferentes e complementam-se nas linhas de lavagem de maior qualidade.
Como a separação por flutuação e afundamento se integra numa linha completa de lavagem de plásticos
A separação por flutuação e afundamento não é utilizada isoladamente — é a etapa determinante da separação por densidade na reciclagem mecânica e uma das fases mais importantes dos sistemas de reciclagem de resíduos plásticos pós-consumo. O seu desempenho depende muito das etapas a montante, que preparam o material, e dos objetivos de qualidade a jusante que o produto final tem de cumprir. Esta é a sequência habitual nas linhas de lavagem de plásticos rígidos, com a separação por flutuação e afundamento na etapa 5:
- Etapa 1: ALIMENTAÇÃO E PRÉ-TRIAGEM – Tambores magnéticos (para remover metais), alimentação através de transportador de correia e controlo visual manual da qualidade.
- Etapa 2: REDUÇÃO DE DIMENSÃO – Trituração ou moagem do material em fragmentos pequenos e uniformes, com cerca de 15-30 mm, para que cada fragmento se comporte de forma previsível no tanque de separação.
- Etapa 3: PRÉ-LAVAGEM – Primeira passagem por água fria para remover contaminantes superficiais pouco aderentes, que são depois encaminhados para fora; esta fase pré-trata o material e reduz a carga sobre a etapa seguinte de limpeza por fricção.
- Etapa 4: LAVAGEM POR FRICÇÃO – Processo de agitação mecânica em lavadoras com rotores de alta velocidade, para remover elementos aderidos à superfície, como resíduos de adesivo, rótulos de papel e vários revestimentos. Nesta etapa, o ar retido na superfície dos fragmentos é expulso, preparando-os para entrar no tanque de separação. Além de remover contaminantes superficiais, a lavagem por fricção também funciona como etapa de pré-humidificação.
- ETAPA 5: SEPARAÇÃO POR FLUTUAÇÃO E AFUNDAMENTO – O material é alimentado num tanque com uma solução densa que separa os plásticos triturados pelas suas diferentes densidades; as poliolefinas flutuam e são encaminhadas por um transportador de transbordo, enquanto os contaminantes densos, o PET e os plásticos pesados, como o PVC, se depositam no fundo do tanque e saem através de um transportador helicoidal inferior.
- Etapa 6 (opcional): LAVAGEM A QUENTE – Os materiais são aquecidos a uma temperatura entre 80 to 95°C para remover adesivos difíceis e resíduos alimentares; esta etapa é frequentemente integrada em muitas linhas antes da separação por flutuação e afundamento ou incorporada nela, caso os fragmentos contenham adesivos.
- Desidratação: secador centrífugo para fragmentos filamentosos; prensa de compressão + secador térmico para frações de película.
- Controlo de qualidade, armazenamento e granulação: encaminhamento para o silo de armazenamento ou diretamente para a linha de granulação a jusante.
Perspetiva interna — O custo oculto de evitar a lavagem a quente
Os engenheiros de comissionamento da Kitech já observaram este padrão: os operadores reduzem o consumo de vapor ao dispensarem a lavagem a quente e depois vendem os fragmentos por um valor inferior ao anunciado. A lavagem a quente remove colas e outros resíduos de película que atravessam o tanque de separação por flutuação e afundamento; este processo não remove as películas superficiais que cobrem os fragmentos. O material arrastado provoca a degradação da viscosidade intrínseca (IV) na extrusão a jusante e dá origem a queixas de odores no mercado. O valor perdido nos fragmentos é muito superior à poupança de vapor. Se pretende obter um produto de qualidade alimentar ou para fibras: dispensar a lavagem a quente não é uma opção.
A arquitetura da linha de lavagem da Kitech — seja da série RPW (PET / HDPE rígido), da série LDW (película de PE / PP) ou da série WES (WEEE – resíduos de equipamentos elétricos e eletrónicos) — coloca o tanque de separação por flutuação e afundamento como ponto-chave de controlo da qualidade. As instalações de reciclagem da indústria de reciclagem de plásticos utilizam este estágio para determinar a classe comercial do material produzido antes da granulação a jusante. Esta localização permite detetar e separar eficazmente a contaminação da matéria-prima logo após a calibragem final e a lavagem por fricção: para obter o fluxo mais limpo possível antes da lavagem a quente (nas configurações para séries de plásticos rígidos) ou determinar se são necessários um ou dois estágios de separação. O configurador de sistemas de lavagem de plásticos da Kitech adapta a arquitetura da linha a este fluxo. Para uma explicação da alternativa básica de conversão mecânica de plásticos, em contraste com a alternativa química, consulte reciclagem mecânica de plásticos vs alternativas químicas.
Pureza dos fragmentos após a separação por flutuação e afundamento — normas de qualidade e classes alcançáveis
A concentração de PVC nos fragmentos é talvez a característica mais sensível ao mercado na sucata de plástico PET (expressa em mg/kg). No caso dos plásticos rígidos — em particular PET e HDPE —, o processo de separação tem de atingir estes limiares de pureza de forma consistente para permitir o acesso aos mercados finais mais valiosos. As aplicações de qualidade para fibras exigem níveis de PVC inferiores aos limites específicos; as aplicações de garrafa para garrafa destinadas ao contacto alimentar estão sujeitas às restrições mais rigorosas. Eis o gráfico da oferta e da procura para 2022, atualizado com orientações essenciais da EC e da EFSA para 2025 e anos seguintes.
| Plástico / classe de material | Limite de PVC (mg/kg) | Humidade pretendida | Referência normativa |
|---|---|---|---|
| PET — Fiação de fibras | < 40 mg/kg | < 1% | Prática do setor; dados Kitech RPW1000 |
| PET — Qualidade alimentar (garrafa para garrafa) | ≤ 20 mg/kg | < 1% | EFSA Journal 2025, 23(12):e9766 |
| PET — Embalagem geral | < 100 mg/kg | < 1.35% | Prática do setor |
| HDPE — moldagem por sopro (não alimentar) | < 200 ppm de polímeros mistos | < 3% | Prática do setor |
| HDPE — extrusão de tubos | < 100 ppm | < 3% | Requisitos de índice de fluidez do fundido da ISO 1133 |
Nota técnica — Como atingir menos de 40 mg/kg de PVC
Uma única etapa de separação por flutuação e afundamento funciona como fase principal de purificação — pode produzir PET acabado com PVC < 40 mg/kg quando a contaminação inicial por PVC já é baixa e a pré-lavagem é adequada. Bauer et al. (2018, Montanuniversitaet Leoben) demonstraram que uma única etapa de separação por flutuação e afundamento num fluxo misto de sucata resultou em apenas 50-65 wt% de poliolefinas nas frações leves — formando aglomerados de poliolefinas de densidade média que exigem invariavelmente outra etapa para atingir os níveis de pureza elevados pretendidos. Duas etapas de separação por flutuação e afundamento reduzem o PVC em 40-60% face a uma única etapa. Para atingir menos de 40 mg/kg de PVC, as condições devem incluir um tempo de residência de 4 minutos, válvulas de saída duplas no fundo das estações e remoção contínua à superfície das frações de PE/PP que flutuam. As tampas de PS PET que afundam (densidade 1.04-1.06 g/cm3) são a segunda causa mais frequente de resultados fora da especificação do PVC: afundam juntamente com o PET, mas são identificadas nos testes como PVC.
Perspetiva interna — Critérios de preço dos fragmentos
Para os engenheiros de processo da Kitech, que concebem linhas de lavagem de topo há duas décadas, o preço de venda dos fragmentos depende de dois fatores: o teor de humidade do material e a quantidade de PVC que contém. Os fragmentos com 1,5% de humidade alcançam um prémio face ao material equivalente com 4% de humidade, porque menos humidade permite maior produtividade na extrusora e menos material rejeitado na compra. O prémio efetivamente obtido por tonelada é muitas vezes várias vezes superior ao valor de uma etapa adicional de secagem. De acordo com esta lógica comercial, o tanque de separação reduz o trabalho de correção da distribuição de densidades exigido ao equipamento a jusante.
Para calcular o impacto do desempenho da separação na rentabilidade da sua linha, consulte a nossa ferramenta de cálculo do ROI da linha de lavagem.
O futuro da triagem por densidade — regulamentação da UE, meios avançados e próximos desenvolvimentos
As tecnologias de separação — e, em particular, o argumento de investimento global a favor da separação por flutuação e afundamento — estão a mudar devido a três tendências simultâneas nos próximos três a cinco anos: prazos regulamentares rigorosos, substituição da salmoura por meios densos de origem biológica e chegada da monitorização da qualidade baseada em AI.
1. Regulamento da UE relativo a embalagens e resíduos de embalagens (PPWR 2025/40)
O PPWR 2025/40 — um instrumento essencial do Plano de Ação para a Economia Circular da UE — exige um aumento significativo do conteúdo reciclado pós-consumo. O artigo 7.º (Regulamento 2025/40, em vigor desde 11 fevereiro 2025 e aplicável a partir de 12 agosto 2026) estabelece metas obrigatórias: 30% de conteúdo reciclado nas garrafas de bebidas de plástico de utilização única até 2030, aumentando para 65% até 2040; 30% noutras embalagens de PET em contacto com alimentos até 2030, aumentando para 50% até 2040. A partir de 2028, as taxas EPR variáveis, ajustadas à classe de reciclabilidade, criarão pressão financeira direta para produzir rPET de maior pureza. A procura de rPET para fibras e para aplicações de qualidade alimentar aumentará substancialmente à medida que estas metas se aproximem — e a infraestrutura de separação por densidade é um requisito fundamental para processar resíduos de plástico nos volumes e com os níveis de pureza exigidos. As linhas de lavagem de plásticos rígidos têm de ser concebidas para que a separação atinja menos de 40 mg/kg de PVC à capacidade total. As instalações de reciclagem que recorram à incineração ou à deposição em aterro como alternativa enfrentarão penalizações financeiras diretas através das taxas EPR variáveis a partir de 2028. Para considerações sobre equipamento de reciclagem com certificação CE relevantes para a conformidade no mercado da UE, consulte o guia associado.
2. Meios densos de origem biológica e ecológicos
Os problemas relacionados com as águas residuais e as limitações de densidade dos sistemas salinos tradicionais (NaCl ou CaCl) estão a ser abordados através de dois desenvolvimentos. No fórum Material Science, em setembro de 2024, investigadores da Politecnico di Bari demonstraram o que se designa por separação de plásticos por flutuação e afundamento em vários estágios, utilizando diferentes tipos de meios densos «verdes», derivados de recursos biológicos em vez de sais minerais, para plásticos presentes em WEEE. Testaram melaço de cana-de-açúcar como meio denso de origem biológica em concentrações faseadas — 10%, 45%, 60% e 90% w/v. Em determinados estágios, recuperaram 100% de PS ou 100% de PVC e geraram águas residuais substancialmente menos contaminadas do que os processos tradicionais com salmoura, tudo no âmbito de uma separação WEEE eficaz. A comercialização ainda está numa fase inicial, mas a transição para soluções de salmoura em circuito fechado que utilizem meios biológicos de menor custo é claramente o caminho a seguir para a separação de ABS, PC e PS em fluxos WEEE.
3. Triagem e monitorização com AI
Os classificadores óticos baseados em inteligência artificial (AI) estão a multiplicar-se na fase seca das linhas de reciclagem — o Cortex da AMP Robotics atinge 60 picks/min com 99% de precisão; a solução GAINnext da empresa alcança uma pureza >95% em PET/PP/HDPE de qualidade alimentar, incorporando classificação de materiais baseada em AI na deteção NIR (infravermelhos próximos) já existente. Na linha húmida, o interesse emergente centra-se na utilização de AI nos tanques, permitindo que a visão por computador e os sensores de densidade detetem anomalias no processo de separação e ajustem automaticamente a velocidade da pá ou o caudal de água para compensar desvios. Estão a decorrer ensaios em instalações-piloto em duas linhas europeias, e a comercialização está prevista para 2027.
A análise de diferentes tecnologias de processamento mecânico (a seco e a húmido) concluiu que os separadores utilizados na separação por flutuação e afundamento em meio húmido são adequados à recuperação de PO das frações de resíduos, uma vez que conseguem processar produtos plásticos pós-consumo (plástico pós-consumo).
— Bauer M., Lehner M., Schwabl D. et al. (2018). Separação por densidade com afundamento e flutuação de plásticos pós-consumo para reciclagem da matéria-prima. Journal of Material Cycles and Waste Management, 20, 1781–1791. DOI: 10.1007/s10163-018-0748-z
Para orientar a seleção do equipamento tendo em conta o calendário do PPWR e o mercado europeu, consulte a página de configurações das linhas de lavagem da Kitech e associe a capacidade pretendida e as metas de consumo energético e pureza a modelos específicos.
Perguntas frequentes — separação por flutuação e afundamento na reciclagem de plásticos
Sobre esta análise
Preparado pelo departamento de engenharia da Kitech, com 25 anos de experiência na conceção de equipamentos de lavagem de plásticos e mais de 500 sistemas de lavagem instalados em mais de 80 países. As estatísticas de pureza do PET de qualidade para fibras e dos valores de produção de HDPE provêm de relatórios de comissionamento da Kitech sobre sistemas instalados na Rússia, na Arábia Saudita e no México; não são apresentadas estimativas nem simulações. Os materiais revistos por pares estão referenciados com ligações DOI.
Os dados de densidade dos polímeros na tabela de densidades dos polímeros têm como referência relatórios de medição segundo as normas ISO 1183 / ASTM D792.Pronto para especificar um sistema de separação por flutuação e afundamento?
Os engenheiros da Kitech analisam a matéria-prima, os objetivos de pureza do produto e o caudal pretendido para propor configurações de tanque adequadas. Certificações UL, CSA e CE. Caudal: 250-10 000 kg/h
Referências e fontes
- Bauer, M., Lehner, M., Schwabl, D., Knaus, C. E., e Gepp, C. E.: Separação por densidade de plásticos pós-consumo através de flutuação e afundamento para reciclagem de matérias-primas.Journal of Material Cycles and Waste Management, 20, 1781-1791, https://doi.org/10.1007/s10163-018-0748-z, 2018.
- Fiorente A., Petrella A., Todaro F., Notarnicola M. (2024). Recuperação de plásticos provenientes de WEEE através de tratamento ecológico por flutuação e afundamento. Materials, 17(12), 3041.PMC11205700
- Meneses Quelal M.V.,Manzo J. et al.2021. Técnica de afundamento e flotação para separar resíduos mistos de plástico. Enviromental Science and Pollution Researc.PMC8724085
- Painel CEP da EFSA (2025). Avaliação da segurança do processo brtCOMBIPET (RECYC338). EFSA Journal, 23(12), e9766. DOI: 10.2903/j.efsa.2025.9766
- Comissão Europeia (2025). Regulamento (UE) 2025/40 relativo às embalagens e aos resíduos de embalagens (PPWR). Jornal Oficial da União Europeia. ec.europa.eu
- Hu B. Fraunholz, N. Rem P.C. (2010). Tecnologias de molhagem para melhorar a precisão da separação por flutuação e afundamento. The Open Waste Management Journal, 3, 71–80.Bentham Open
- ISO 1183: Plásticos – Métodos para determinar a densidade de plásticos não celulares. International Organization for Standardization. iso.org
Artigos relacionados
Reciclagem de PET: guia completo do processoProcesso completo de lavagem e granulação de garrafas PET
Reciclagem mecânica ou química de plásticosQue processo se adequa a cada fluxo de materiais
Granulação por filamento, anel de água ou submersaComo escolher a tecnologia de corte adequada
Sistemas de lavagem de plásticos KitechLinhas para plásticos flexíveis, rígidos e WEEE — 250 a 10 000 kg/h
Artigos relacionados




Tendências



