
Contacte a Kitech Company

Classes de qualidade dos grânulos de plástico reciclado: explicação das normas rA-rD

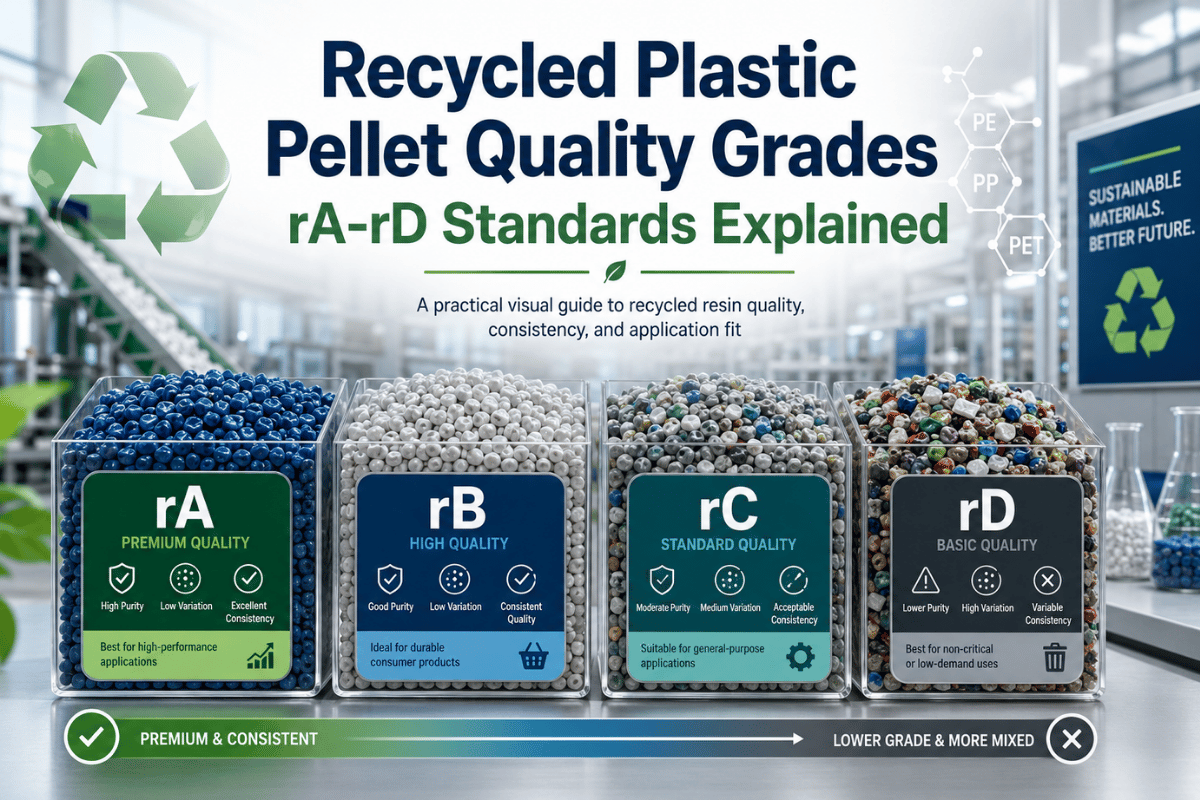
Quando os responsáveis pelas compras pedem a um fornecedor de grânulos reciclados preços para classes de «qualidade de primeira», as respostas nunca são iguais. «Temos PEAD reciclado de primeira qualidade, senhor», diz um fornecedor de grânulos reciclados. «Podemos apresentar um orçamento para grânulos reciclados de qualidade comercial», responde outro. «Qualidade padrão… sem qualquer ficha de especificações», diz um terceiro. Como praticamente todas as classes de resina plástica virgem cumprem normas ISO e dispõem de fichas de especificações publicadas, é mais fácil compará-las entre si do que neste mundo confuso de designações informais para grânulos reciclados. Esta ambiguidade custa dinheiro aos compradores, mas as paragens de produção e as recolhas de produtos podem sair ainda mais caras, sobretudo nos produtos destinados aos consumidores dos setores automóvel e alimentar.
Este guia vai ajudá-lo a escolher grânulos reciclados de forma eficaz.
«Grânulos reciclados» não é uma declaração de qualidade — eis por que motivo isso importa
Tente procurar no catálogo da ASTM uma especificação de desempenho genérica e universal para grânulos de plástico reciclado: não vai encontrar nenhuma.A ASTM disponibiliza a ASTM D5491-08(2022), uma norma de classificação para películas de polietileno pós-consumo recicladas, e a ASTM D5577-19para identificar contaminantes em materiais reciclados. O Comité Europeu de Normalização (CEN) publicou a EN 18065:2025 em agosto de 2025, que classifica os níveis de qualidade dos dados (DQL 1-4) dos plásticos reciclados — classifica a transparência dos dados sobre o material reciclado, não o seu desempenho. Indica que dados existem sobre o material reciclado, mas nada diz sobre o seu desempenho na sua máquina de moldação por injeção.
A ausência de um sistema normalizado levou o setor a criar o seu próprio lé×ico. Um relatório de 2024 publicado na Nature Communications descreveu a comercialização de plásticos PCR HDPE com as designações «Natural» e «Jazz» — prova agora sujeita a revisão por pares de que esta nomenclatura de classes é informal, comercial e não regulamentada. Um relatório do California Integrated Waste Management Board concluiu que muitos dos materiais dos produtores se situavam no nível 1 da escala de cinco níveis e que não dispunham de equipamento de controlo de qualidade em funcionamento para produzir materiais de outra classe.
Na prática, 2 sacos de «grânulos de HDPE reciclado» provenientes de duas fontes diferentes podem apresentar uma diferença de 5-10 no valor de MFR, um teor de humidade muito superior e consequências muito distintas da contaminação durante a produção. Se compra resina reciclada, deve descrever o que procura — não fazer um pedido vago, baseado apenas numa esperança. Saiba mais no nosso guia sobre o que é um grânulo de plástico e como é produzido.
Quadro de classificação em 4 níveis: primeira, comercial, utilitária e regranulado
Embora não estejam definidas oficialmente em nenhuma norma internacional, na prática as classes comerciais dos grânulos de plástico reciclado seguem um sistema de quatro níveis. Este sistema resulta da síntese do sistema de qualidade de cinco classes da CIWMB/CSU Chico, das classes de mercado da DataIntelo e de dados MFI revistos por pares em estudos sobre grânulos PCR comerciais .10 A tabela seguinte indica o que deve exigir a qualquer fornecedor de grânulos de plástico reciclado.
Caso de comprador — Roterdão, Países Baixos. Uma responsável pelas compras que pretende adquirir rHDPE para os seus frascos de detergente recebe duas propostas: «rHDPE de qualidade superior» por «€1850/MT» e «grânulos de HDPE reciclado» por «€1420/MT». Sem uma linguagem comum para descrever os materiais, não consegue avançar na comparação das propostas. A opção mais barata pode ter um valor de MFR de 0,95g/10’ — inadequado para o processo.
O material mais caro já foi validado a 190C/2.16kg segundo a ASTM D1238-23a, face às especificações MFI de qualidade comercial. Com a tabela seguinte, a compradora poderá indicar as especificações adequadas para concluir a encomenda.| Nível de qualidade | Consistência do MFI | Humidade | Contaminação | Aplicações típicas |
|---|---|---|---|---|
| Primeira qualidade | ±5–10% do valor-alvo | <750 ppm | <0.05% | Película, embalagens destinadas a contacto com alimentos, setor automóvel, moldação de precisão por injeção |
| Comercial | ±15% do valor-alvo | <1,500 ppm | 0.05–0.95% | Moldação por injeção geral, moldação por sopro, extrusão de tubos |
| Utilitária | ±30% do valor-alvo | <5,000 ppm | 0.5–2% | Tubos de construção, aplicações agrícolas, drenagem, peças industriais |
| Regranulado | Sem controlo | Variável | >2% possível | Mistura com resina virgem como material de suporte; madeira plástica; peças moldadas de baixa especificação |
Uma ressalva importante: um segmento mais sustentável não é necessariamente mais caro em todos os momentos de cada ciclo de mercado. No auge da queda do preço do petróleo bruto em 2020, algumas classes de HDPE reciclado chegaram a ser negociadas brevemente com um ligeiro premiμm face ao material virgem, porque os preços do material virgem desceram mais depressa do que os contratos de material reciclado foram reajustados. Na maioria das vezes, os grânulos de qualidade superior certificados são negociados com um desconto de 5 to 15 percent face aos grânulos sem classificação; ainda assim, os compradores devem analisar cenários nos dois sentidos.
Os 8 parâmetros de qualidade que definem cada classe
Peça sempre dados de ensaio que comprovem cada alegação de qualidade para cada um dos oito parâmetros. Ao avaliar um novo fornecedor de resina reciclada, peça os relatórios de ensaio para confirmar a conformidade com estes parâmetros.
| # | Parâmetro | Norma de ensaio | Limite para a classe de primeira qualidade | O que indica um desvio |
|---|---|---|---|---|
| 1 | Índice de fluidez (MFI/MFR) | ASTM D1238-23a / ISO 1133 | ±5–10% da especificação da classe | Cisão de cadeias, reticulação, contaminação por PP no HDPE |
| 2 | Densidade | ASTM D792 / D1505-25 / ISO 1183-1 | PEAD reciclado: 0,941–0,965 g/cm³ | Contaminação por cargas ou aditivos (>0,970 g/cm³ não é preferível para a reciclagem de HDPE) |
| 3 | Teor de humidade | ASTM D4019 | <750 ppm (classe para película); <200 ppm (rPET/PA higroscópico) | Marcas de escorrimento, vazios, degradação hidrolítica no fundido |
| 4 | Contaminação / géis | ASTM D5577-19 / D6265-23 | <15 géis por sq.in. (primeira qualidade); <0.05% de partículas não fundidas | Mistura de polímeros, triagem ou lavagem insuficientes |
| 5 | Cor (valor L*) | Colorimetria (CIE L*a*b*) | L* > 60 para aplicações naturais/transparentes | Material de entrada com cores misturadas, degradação oxidativa, contaminação por negro de fumo |
| 6 | Dimensão e uniformidade das partículas | ASTM D7486-22 | 3–5 mm; coeficiente de variação da dimensão ≤ 10% | Corte irregular na matriz de extrusão, formação de pontes na tremonha de alimentação, plastificação irregular no cilindro da extrusora |
| 7 | Odor / COV totais (TVOC) | VDA 270 / ISO 16000-6 (GC-MS) | TVOC < 50 μg/g (destinado a contacto com alimentos); VDA 270 ≤ 3 (setor automóvel) | COV retidos em embalagens de alimentos, detergentes ou produtos químicos |
| 8 | Estabilidade térmica (DSC / FTIR) | DSC / ASTM E1131 / FTIR-ATR | Um único pico de fusão; sem picos secundários de polímeros | Contaminação por polímeros mistos — por exemplo, um pico secundário de PP no HDPE indica o limite de qualidade da classe «Jazz» |
É verdade que se fala sempre do índice de fluidez do fundido (parâmetro 1), mas, na realidade, é nos parâmetros 7 e 8 que as alegações de qualidade premiμm falham mais frequentemente. Consoante a origem dos materiais recolhidos (fluxos mistos de detergentes e lacticínios) e o rigor do processamento, o r-HDPE pós-consumo pode conter 150-400 g/g de COV totais, mesmo antes da desodorização – o limite de tolerância para aplicações «relacionadas com alimentos» é de 50g/g – o que representa um aumento de «fator» 8-10. A identificação da contaminação por PP no HDPE através do calor (picos adicionais na DSC) será provavelmente mais rápida do que aguardar por uma bateria completa de ensaios de propriedades mecânicas.
Resina pós-consumo (PCR) e pós-industrial (PIR): limites de qualidade
A origem do material de entrada — plástico usado por consumidores ou desviado do processo de fabrico — determina diretamente o limite de qualidade alcançável por qualquer sistema de granulação.
Resina pós-consumo (PCR)
- Proveniente de resíduos domésticos ou comerciais
- Pureza muito variável; risco de mistura de polímeros
- PEAD reciclado 12-18% abaixo do virgem; PP reciclado 10-15% abaixo
- Necessária para o PPWR da UE e a APR, bem como para alegações de sustentabilidade das marcas
- representará 61,4% das receitas mundiais de grânulos reciclados em 2025.
- À exceção do rPET de qualidade alimentar produzido por SSP, pode atingir a conformidade com a 21 CFR da FDA
Resina pós-industrial (PIR)
- Aparas de fábrica, canais de injeção e canais de alimentação — nunca usada por consumidores
- Um único polímero, sem contaminação e muitas vezes previamente separado por cor
- Os preços são 8-12% superiores aos das mesmas classes pós-consumo
- A PIR não conta para o cálculo de PCR do US Plastics Pact e não é elegível para a certificação PCR da APR.
- Mais indicada para aplicações técnicas exigentes que requerem uma composição consistente
A ideia comum de que os grânulos PCR têm sempre qualidade inferior à dos PIR é contrariada por uma exceção importante. O rPET pós-consumo processado por policondensação no estado sólido (SSP) e descontaminação avançada pode atingir valores de viscosidade intrínseca (IV) e níveis de pureza para contacto com alimentos que a maioria das fontes PIR não consegue igualar. As orientações regulamentares do governo canadiano confirmam que os processos de reciclagem de rPET e rHDPE de qualidade alimentar são «relativamente maduros», ao contrário da maioria dos outros fluxos de polímeros. Para todos os outros polímeros, a PIR continua a ser o material de entrada com maior potencial de qualidade para produzir material de primeira qualidade. Leia o nosso guia dedicado aos regulamentos da FDA e da EFSA para rPET de qualidade alimentar para conhecer todos os requisitos de conformidade.
Como os critérios de classificação variam consoante o tipo de polímero
Um dos erros de classificação mais frequentes é usar exatamente o mesmo parâmetro — normalmente o MFI — como critério principal para todas as classes de plástico. O parâmetro principal e as condições de ensaio adequados dependem da classe da resina.
| Polímero | Parâmetro principal de classificação | Condições de ensaio padrão | Notas sobre a classe de primeira qualidade |
|---|---|---|---|
| rHDPE | MFR (índice de fluidez) | 190°C / 2,16 kg (ASTM D1238) | Classe de HDPE PCR para moldagem por sopro: MFR 0,1–0,89 g/10 min. A classe «Natural» equivale à qualidade superior. A contaminação por PP (imiscível) é a barreira #1. |
| rPP | MFI | 230°C / 2,16 kg (ASTM D1238) | 2–12 g/10 min para a classe de injeção. O rPP proveniente de fluxos mistos dos setores automóvel, de embalagens e de fibras pode ter valores-alvo de MFI diferentes. Temperatura de processamento: 200–230°C (10–20°C abaixo da do material virgem). |
| rPET | Viscosidade intrínseca (IV) | IV medida em solução (não MFI) | O processo SSP pode recuperar a IV até valores próximos dos do material virgem. É possível produzir rPET de qualidade alimentar com aprovação de descontaminação da FDA/EFSA. O MFI é um controlo secundário. |
| rLDPE / rLLDPE | MFR (classe para película) | 190°C / 2,16 kg | MFR para película: 0,5–2,5 g/10 min. Os fluxos mistos de películas flexíveis limitam o nível máximo de pureza. A classe comercial é o máximo prático para a maioria dos fluxos de LDPE pós-consumo. |
| rABS | MFI + temperatura de deflexão térmica | 220°C / 10 kg (ABS) | Os vários ciclos de exposição ao calor reduzem significativamente a resistência térmica e a resistência ao impacto. Na maioria dos fluxos pós-consumo, o limite é a classe utilitária. O rABS proveniente de resíduos eletrónicos pode conter substâncias sujeitas a restrições (REACH). |
A UE estabeleceu normas específicas para a caracterização de cada polímero reciclado principal: EN 15342 para PS, EN 15344 para PE, EN 15345 para PP, EN 15346 para PVC e EN 15348 para PET. Para cada polímero reciclado, é indicada a propriedade de ensaio dominante. Os produtores que trabalham com HDPE podem consultar o nosso guia completo de reciclagem de HDPE. Para rPET, em particular, as nossas páginas informativas sobre máquinas de granulação para reciclagem de PET apresentam a tecnologia de descontaminação que permite obter resultados de qualidade para contacto com alimentos.
Escolher a classe adequada à aplicação: matriz de decisão de compra
Depois de identificar a classe a que pertence um lote de grânulos, importa saber se essa classe é adequada à aplicação pretendida. A tabela relaciona as classes com a adequação às utilizações finais, com base em ensaios de aplicação da CIWMB, nos requisitos ESCR da ASTM e no quadro da FDA/EFSA para materiais destinados a contacto com alimentos.
Cenário de cliente — Monterrei, México: um fabricante de componentes automóveis que procura PP reciclado para os painéis de revestimento do interior de veículos tem de cumprir a classe 3 de odor da VDA 270 e manter a resistência à tração dentro de 15% da do PP virgem. Sem uma tabela de classes, poderia aceitar um orçamento para «PP geralmente reciclado», produzido a partir de fluxos de resíduos separáveis misturados e sem ensaio de odor. Com a tabela seguinte, exige como mínimo a classe comercial: um relatório de ensaio certificado que indique TVOC abaixo de 50 g/g e MFI dentro de 15% do valor especificado para a função.
| Aplicação | Primeira qualidade | Comercial | Utilitária | Mistura de regranulado |
|---|---|---|---|---|
| Embalagens para alimentos e bebidas | ✅ + certificação | ❌ | ❌ | ❌ |
| Peças para o interior de veículos | ✅ | ⚠️ exige ensaio de odor | ❌ | ❌ |
| Moldação por injeção de bens de consumo | ✅ | ⚠️ com relatório de ensaio | ❌ | ❌ |
| Moldagem por sopro (garrafas de HDPE) | ✅ | ✅ | ❌ | ❌ |
| Película agrícola / película para embalagens | ✅ | ✅ | ❌ | ❌ |
| Tubos de construção / condutas | ✅ | ✅ | ✅ | ⚠️ <25% de mistura |
| Caixas, paletes, contentores | ✅ | ✅ | ✅ | ✅ |
| Madeira plástica / aplicações industriais de baixa especificação | ✅ | ✅ | ✅ | ✅ |
Adequado à finalidade | Condicional — exige relatórios de ensaio documentados | Inadequado à finalidade
Nota: os dispositivos médicos com funções críticas para a segurança têm de ser sempre fabricados com material virgem. Os componentes de dispositivos médicos sem função crítica para a segurança (invólucros, embalagens) podem aceitar granulado PIR de primeira qualidade, desde que seja acompanhado por dados de ensaio verificáveis.
Certificações que validam as alegações de qualidade
Uma alegação comercial sobre a qualidade sem certificação de terceiros é apenas uma declaração publicitária. Estes são os processos de certificação e as especificações de ensaio que comprovam a legalidade e a comercialização da alegação de qualidade.
Global Recycled Standard (GRS) — Textile Exchange
O GRS é a certificação mais frequentemente exigida para grânulos reciclados nas cadeias de valor internacionais. Tem dois níveis de requisitos equivalentes:
- 20% de conteúdo reciclado — necessário para cadeias de abastecimento B2B e certificação de transações
- 50% de conteúdo reciclado — utilizado no rótulo de marketing destinado ao consumidor e no Amazon Climate Pledge.
Os certificados abrangem todos os aspetos da adequação: conteúdo reciclado, cadeia de custódia e distribuição, sustentabilidade da gestão, responsabilidade social e regulamentação química. Os custos de certificação são de cerca de Dollars-GBP por instalação e por ano; o processo demora 3-6 meses, desde o registo até à certificação. Atualização de 2026: a Textile Exchange anunciou a certificação Materials Matter em December 12, 2025; esta substituirá o GRS 4.0 e será implementada até December 31, 2027. Se o seu fornecedor estiver atualmente registado no GRS, confirme o prazo definido para a atualização.
Norma de certificação PCR da APR (November 2024)
Em November 2024, a Association of Plastics Recyclers publicou a APR-PCR-101; esta norma exige:
- No mínimo 90% de material plástico pós-consumo no produto certificado
- É permitido até 10% de PIR, mas não conta como PCR elegível para certificação.
- Supervisão da cadeia de custódia, com base na ISO 14021 (definição), ISO 22095 (cadeia de custódia) e EN 15343 (rastreabilidade).
- Taxas anuais: $850 (membro da APR) / $1 700 (não membro) por instalação.
Principais normas de ensaio ASTM para verificar a classe
- ASTM D1238-23a — índice/caudal de fluidez (versão atual de 2023)
- ASTM D1505-25 — densidade pelo método do gradiente de densidade (versão de 2025)
- ASTM D5577-19 — Técnicas para separar e identificar contaminantes em plásticos reciclados.
- ASTM D7486-22 — Medição de partículas finas e poeiras em grânulos de plástico.
- ASTM D5491-08(2022) — Classificação de fontes de películas de PE pós-consumo recicladas.
EN 18065:2025 — a nova norma da UE para níveis de qualidade dos dados
Publicada em agosto de 2025, a norma europeia, em vigor desde fevereiro de 2026, EN 18065:2025 estabelece uma classificação DQL 1-4 para plásticos reciclados, especialmente relevante para passaportes digitais de produtos e documentação comercial B2B. DQL 4-A significa que o material está qualificado para contacto com alimentos (aplicam-se EFSA, FDA e VDA 284 do setor automóvel). A norma não define limites de desempenho, apenas limites de transparência dos dados. Complementa as normas ASTM/ISO, não as substitui.
Como o equipamento de granulação determina o limite de qualidade
O limite de qualidade dos grânulos reciclados é determinado pelo ponto mais fraco do processo de fabrico. Na maioria dos casos, esse ponto é a fase de filtragem do fundido. Uma investigação independente revista por pares (Fuel Processing Technology, 2022) confirmou que a inclusão da filtragem do fundido do material de entrada PP no processo melhora diretamente as propriedades mecânicas do material reciclado, corroborando o que os operadores experientes de equipamentos sabem há décadas pela observação direta.
A escolha da tecnologia de filtragem depende do nível de contaminação da matéria-prima:
- Filtros de malha metálica / permutadores de filtro de pistão (abertura efetiva mínima de 32 micron): quando a contaminação à entrada é de 0,05%, podem ser uma opção viável e garantir uma produção de primeira qualidade com um sistema padrão de pacotes de filtros.
- Filtros de malha a laser (orifício efetivo mínimo de 70 micron): quando os níveis de contaminação à entrada variam entre 3 e 5 por cento, a filtragem por malha a laser oferece uma classificação ao nível dos micrómetros mais eficiente, com uma dimensão consistente em toda a área do filtro, em comparação com filtros de malha tecida com uma classificação nominal de micrómetros semelhante.
- Filtragem contínua com autolimpeza: mantém as linhas de produção a funcionar sem interrupções, mesmo ao processar matéria-prima de qualidade irregular. É especialmente importante para quem utiliza plástico pós-consumo, muitas vezes difícil de separar em lotes com níveis de contaminação consistentes.
Caso de estudo: melhoria da classe e venda a mercados de elevado valor (Vietname): um reciclador de plásticos que utilizava um sistema básico de granulação por filamento extrudido substituiu o filtro de malha metálica de 150 micron por um filtro de fundido ultrafino Kitech de 80 micron. O seu produto passou imediatamente da classe utilitária para a comercial, porque as partículas finas de plástico não fundido, os metais e outros contaminantes que antes ficavam retidos nos grânulos passaram a permanecer no filtro. De repente, compradores japoneses e sul-coreanos, conhecidos por exigirem e pagarem um prémio por grânulos de elevada qualidade, passaram a aceitar o plástico. A melhoria de classe pagou todo o investimento na atualização durante o primeiro ano.
Um controlo de temperatura de elevada precisão, combinado com sistemas eficazes de filtragem do fundido, pode produzir um MFI com uma tolerância consistente de ±5% face ao valor-alvo. Os sistemas de granulação subaquática proporcionam grânulos com geometria superior e fluidez consistente — fatores essenciais nas aplicações automóveis e eletrónicas.
A gama de granuladores de plástico da Kitech — desde granuladores padrão até linhas específicas para HDPE — proporciona uma classe de produto consistente a partir de matérias-primas pós-consumo variáveis. O sistema de filtragem a laser, automático, autolimpante e sem malha elimina as mudanças manuais do filtro, mantendo um desempenho de filtragem fina em fluxos PCR contaminados. Consulte a página dedicada à máquina de granulação de HDPE para ver as especificações.
Regranulado ou grânulos reciclados: quando usar cada formato
O plástico regranulado — plástico triturado ou moído que não voltou a ser extrudido e granulado — ocupa o nível mais baixo da hierarquia de qualidade, mas tem utilizações legítimas. Compreender as diferenças entre formatos evita especificar em excesso (pagar por grânulos quando o regranulado chega) e especificar abaixo do necessário (usar regranulado quando são necessários grânulos).
| Propriedade | Regranulado (não processado) | Grânulos reciclados |
|---|---|---|
| Forma física | Forma irregular, 2–12 mm; angular | Cilindro/esfera uniforme, 3–5 mm |
| Consistência do MFI | Sem controlo; varia entre lotes | É possível atingir ±5% com filtragem fina |
| Remoção de contaminantes | Nenhuma (após a trituração) | Filtrado durante a extrusão do fundido |
| Perfil de humidade | Variável; requer secagem prévia | Seco após a granulação; mais estável |
| Custo de processamento (relativo) | Inferior | + $50–$200/MT de custo de granulação |
| Valor de mercado face ao material virgem | Desconto de 20–60% | Desconto de 12–18% (rHDPE) |
| Aplicações adequadas | Madeira, drenagem, aplicações industriais de baixa especificação; misturado com material virgem (10–25%) | Todas as aplicações, incluindo película e moldação de precisão por injeção |
Para aplicações de moldação por injeção semiestruturais, a prática padrão do setor é adicionar 10-25% de regranulado à resina virgem — uma proporção suficientemente baixa para evitar problemas de alteração da cor e do índice de fluidez (MFI). Com mais de 50% de regranulado, as opções de aplicação limitam-se à construção, drenagem e algumas aplicações industriais com requisitos dimensionais e estéticos menos rigorosos. Para os recicladores de plásticos que pretendem passar de um modelo de mistura com regranulado para a oferta dos seus próprios grânulos reciclados, há um desafio específico: transformar o regranulado de películas flexíveis, de baixa densidade aparente, em grânulos consistentes. O tema é abordado na página da máquina de granulação de película de plástico.
As forças de mercado de 2025–2026 que estão a alterar a procura por classes de qualidade
A dinâmica comercial das classes de qualidade dos grânulos de plástico reciclado está a ser profundamente transformada, não por políticas futuras, mas pela legislação em vigor e pela sua aplicação no domínio das políticas públicas. O Regulamento (UE) 2025/40 relativo às embalagens e aos resíduos de embalagens (PPWR), que entrou em vigor em 11 de fevereiro de 2025 e será aplicável, em geral, a partir de 12 de agosto de 2026, inclui, entre outras, as seguintes medidas:
- 30% de material reciclado nas embalagens de PET destinadas a contacto sensível até 2030
- 10% nos outros plásticos destinados a contacto sensível; 35% nas restantes embalagens de plástico
- Limiares crescentes até 2040
De acordo com uma análise da ICIS/CPCIF referente a novembro de 2025, noticiada pela Resource Recycling, a UE precisará de ~5,4 milhões de toneladas métricas/ano (MMT/y) de material reciclado de PE, PP e PET para cumprir os mínimos do PPWR aplicáveis às embalagens de plástico até 2030. Prevê-se que este volume mais do que duplique até 2040, atingindo ~11.5 MMT/y. O valor do mercado mundial de grânulos de plástico reciclado atingiu $8,6 mil milhões em 2025 e prevê-se que cresça para $16,4 mil milhões até 2034. Prevê-se que o valor mundial dos grânulos de plástico reciclado cresça a uma taxa de crescimento anual composta (CAGR) de 7,4% durante o período de previsão (2026-2034). Espera-se que a Europa seja o maior mercado regional e o que mais rapidamente cresce, com uma CAGR de 8,1% durante o período de previsão.
O «problema da oferta» não resulta de falta de capacidade, mas da disponibilidade de matéria-prima. Segundo os dados disponíveis do setor, estima-se que apenas 14% de todas as embalagens de plástico recolhidas para reciclagem a nível mundial sejam recicladas com um valor adequado. Talvez apenas 2% sejam efetivamente recicladas para aplicações de maior valor. Cerca de 25% das embalagens de plástico recolhidas são rejeitadas durante a triagem devido à contaminação e à mistura de polímeros. Em suma, num mercado cujo crescimento é impulsionado por obrigações legais, é limitada a disponibilidade de grânulos reciclados de «qualidade premium» que possam ser utilizados em aplicações de «elevado valor», como embalagens alimentares, interiores automóveis ou moldação por injeção de precisão. Para os transformadores de embalagens de plástico e os fabricantes de compostos, isto significa que os contratos de fornecimento a longo prazo com produtores certificados de material premium são essenciais, e não apenas uma capacidade desejável. As obrigações de reporte de sustentabilidade ao nível dos conselhos de administração — CSRD na UE e regras de divulgação climática da SEC nos Estados Unidos — fazem do conteúdo reciclado certificado e rastreável um tema discutido pela administração de topo, e não apenas uma rubrica de aprovisionamento. Para os fabricantes comprometidos com um modelo de economia circular, os grânulos reciclados de elevada qualidade provenientes de fontes verificadas de qualidade premium são simultaneamente uma necessidade regulamentar e um sinal de competitividade.
Perguntas frequentes
Qual é a diferença entre grânulos de plástico reciclado pós-consumo e pós-industrial?
A resina pós-consumo (PCR) provém de artigos descartados pelos consumidores. Pode tratar-se de embalagens ou de qualquer tipo de produto de plástico. A resina pós-industrial (PIR) provém de artigos descartados pelos fabricantes durante as suas operações, como o material excedente dos canais de injeção e dos canais de alimentação no processo de moldação por injeção. Como a PIR provém de uma única matéria-prima polimérica e não está contaminada por resíduos de consumo, é geralmente mais limpa e uniforme do que a PCR. Na maioria dos casos, a PIR é 8 to 12 por cento mais cara do que um conteúdo de PCR comparável, devido à diferença de qualidade entre ambas. Apenas a PCR pode receber a certificação APR PCR e ser declarada ao abrigo das alegações do PPWR.
O que é o índice de fluidez e porque é importante para os grânulos reciclados?
O índice de fluidez (MFI), também conhecido como taxa de fluidez em massa fundida (MFR), indica até que ponto um plástico termoplástico consegue fluir em condições controladas (temperatura e pressão normalizadas). No caso do HDPE, a MFR é medida a 190C com uma carga de 2,16 kg (ASTM D1238-23a / ISO 1133). Para o HDPE reciclado pós-consumo (PCR) de qualidade alimentar disponível comercialmente e adequado à moldação por sopro, a MFR típica situa-se no intervalo de 0.1 a 0,89 g / 10 min. Quando os grânulos de plástico reciclado são reutilizados, a MFI aumenta gradualmente devido à cisão das cadeias em cada etapa de processamento, ou diminui devido a processos de reticulação e degradação. Por isso, os grânulos reciclados sem controlo da MFI tendem a causar problemas no processo de moldação, como enchimento incompleto, falhas dimensionais e empenamento. Assim, é essencial controlar a tolerância da MFI do lote expedido: até 15% para um produto de qualidade comercial ou até 5% para um produto de qualidade premium.
Como posso saber se os grânulos reciclados são de qualidade alimentar?
Para certificar um plástico reciclado como adequado para contacto com alimentos, é necessário um documento de aprovação regulamentar baseado numa avaliação científica e de risco, e não uma declaração do produtor dos grânulos. Por exemplo, deve pedir um parecer favorável relativo à FDA 21 CFR Part 170-199 (Estados Unidos) ou à EFSA (Europa), referente ao processo de descontaminação aplicado. No caso do HDPE reciclado, a certificação para contacto com alimentos exige a demonstração de um processo de descontaminação muito eficaz, seguido de procedimentos de cadeia de custódia. Quanto à aprovação para contacto com alimentos (FCA), as orientações regulamentares do governo canadiano indicam que «as tecnologias de reciclagem de RPET (PET reciclado) e RH DPE (H DPE reciclado) são consideradas relativamente maduras, enquanto as aplicáveis a outros fluxos de resíduos de plástico, como RP P (polipropileno reciclado) e R L DPE (polietileno linear de baixa densidade reciclado), ainda não obtiveram uma FCA abrangente para outros plásticos». Por isso, deve pedir uma carta de parecer favorável individual às respetivas entidades reguladoras, em vez da certificação GRS, que apenas certifica o conteúdo reciclado.
Que certificações devo pedir ao comprar grânulos de plástico reciclado?
Para qualquer tipo de grânulos de plástico reciclado destinados a aplicações finais, deve pedir: certificação GRS (Textile Exchange); e relatórios de ensaio da MFI (ASTM D1238), da densidade (ASTM D792/D1505) e da contaminação (ASTM D5577). Para comprovar o conteúdo pós-consumo nas embalagens de produtos em fim de vida exigido pelo PPWR da UE (Regulamento relativo às embalagens e aos resíduos de embalagens) ou pelas metas de sustentabilidade de uma empresa, peça a certificação APR PCR (APR-PCR-101, edição de novembro de 2024), que certifica um mínimo de 90% de conteúdo pós-consumo e a cadeia de custódia desse conteúdo, de acordo com os procedimentos da ISO 22095. Se os grânulos forem especificados para aplicações automóveis, peça o resultado do ensaio de odor VDA 270. Se forem especificados para aplicações em contacto com alimentos, peça a carta de aprovação para contacto com alimentos mencionada acima. Tenha em atenção que a certificação GRS será substituída pela nova Materials Matters Standard em 31 de dezembro de 2026 e informe-se sobre o cumprimento dos requisitos pelo seu fornecedor durante esta transição.
Como influencia o equipamento de granulação a classe de qualidade do plástico reciclado produzido?
O sistema de filtragem é o fator que limita a classe de qualidade máxima dos grânulos reciclados que se pode obter a partir de uma determinada matéria-prima numa linha de granulação específica. Normalmente, um filtro de malha com abertura mínima de 32 mesh num permutador de filtros contínuo e autolimpante é suficiente para produzir grânulos de qualidade premium, desde que o nível de contaminantes à entrada seja baixo (<0.05%). Para o nível médio de contaminação à entrada de 3-5%, comum na PCR, é necessário um sistema de filtragem contínua e autolimpante de elevado desempenho, muitas vezes baseado em tecnologia de filtro a laser, para alcançar elevados padrões de limpeza sem interrupções da produção. A filtragem avançada, aliada ao controlo preciso da temperatura na matriz de extrusão, pode alcançar uma uniformidade da MFI de até 5%, a tolerância exigida em muitas aplicações, incluindo as dos setores automóvel e eletrónico. Os granuladores subaquáticos proporcionam uma uniformidade geométrica superior à dos sistemas de filamento, reduzindo a variabilidade dos processos a jusante. A forma geralmente mais rápida de melhorar a limpeza dos grânulos e elevar a qualidade do produto de um transformador de Utility ou Commercial para Prime é implementar uma filtragem mais fina da massa fundida.
Artigos relacionados
- Granulador de filamento, de anel de água ou subaquático: qual produz melhores grânulos reciclados?
- O que é um grânulo de plástico? Métodos de produção e aplicações
- rPET de qualidade alimentar: regulamentação da FDA e da EFSA para embalagens recicladas
- Guia completo da reciclagem de HDPE: propriedades, processo e aplicações
- Filtro a laser autolimpante para reciclagem de plástico: como funciona e quando o utilizar
- Linha de reciclagem de plástico: configurações completas para fluxos pós-consumo
Artigos relacionados




Tendências



