
Contacte a Kitech Company


Atualizado em junho de 2026 · Revisto pela equipa técnica da Kitech
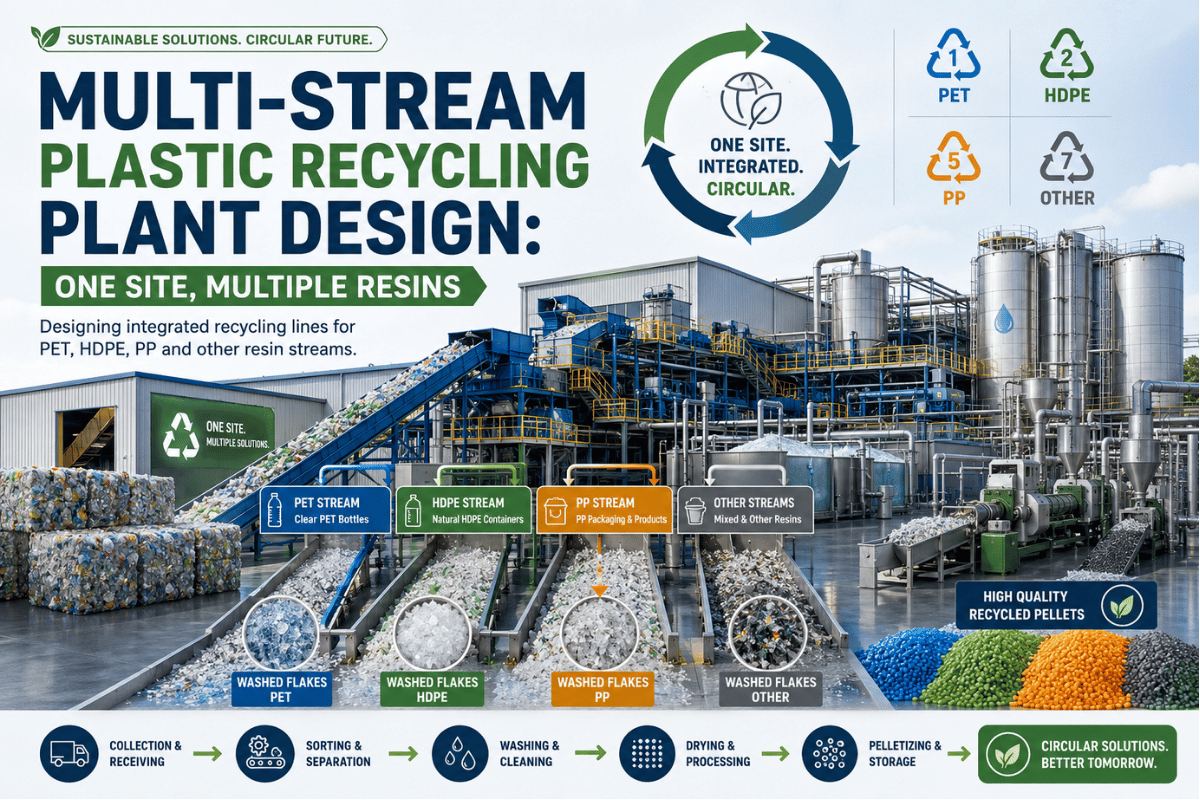
Um bom projeto de uma instalação de reciclagem de plásticos com vários fluxos depende menos da compra de máquinas e mais de decidir que fluxos de polímeros podem partilhar uma linha, onde se separam e como evitar que se contaminem entre si. Uma instalação que recebe garrafas PET, plásticos rígidos de HDPE e PP e película de PE na mesma zona de descarga tem de separar esses materiais por densidade e tipo de polímero antes de lavar um único fragmento de plástico. Se a sequência estiver errada, o produto expedido será material reciclado de baixa qualidade; se estiver certa, poderá vender rPET de qualidade alimentar.
Em resumo: Uma instalação de reciclagem de plásticos com vários fluxos foi concebida para processar três ou mais fluxos distintos de polímeros, normalmente garrafas PET, plásticos rígidos de HDPE/PP e película de PE, partilhando o manuseamento inicial e recorrendo a linhas paralelas nas etapas seguintes, em vez de usar uma única linha dedicada a uma só resina. O principal desafio do projeto é a separação: a mistura de entrada tem de ser triada por densidade e tipo de polímero antes da lavagem, pois cada fluxo exige uma temperatura de lavagem, um ponto de fusão e um processo de granulação diferentes.
Principais conclusões
- Os sistemas de triagem por infravermelhos próximos (NIR) são incapazes de detetar plásticos pretos e escuros: o pigmento absorve o feixe, pelo que os tabuleiros pretos e as mangas retráteis que cobrem toda a embalagem são mal triados, independentemente da resina. Tenha isto em conta na conceção; não parta do princípio de que o sensor deteta tudo.
- «Várias correntes» é uma decisão sobre a matéria-prima, não uma atualização. Separar as correntes reduz a contaminação; não existe uma linha universal para todos os polímeros.
- A densidade permite a primeira separação: o PET afunda (~1,38 g/cm³), enquanto o PE e o PP flutuam (<1.0 g/cm³). A triagem por NIR e por sistemas óticos separa depois o que a separação por flutuação não consegue.
- O consumo de energia e a mão de obra concentram-se na lavagem e na extrusão; é aí que estão os custos operacionais, não no triturador.
- O Regulamento da UE PPWR (Regulation 2025/40) começa a aplicar-se em 12 de agosto de 2026, aumentando as exigências de conteúdo reciclado e de conceção para a reciclagem em todas as correntes processadas.
Especificações rápidas de uma linha típica com várias correntes
| Intervalo de capacidade | ≤500 / 500–1 500 / 1 500–3 500+ kg/h (três níveis) |
| Correntes de polímeros | PET, HDPE, PP, filme de PE/LDPE (PVC/PS em menor quantidade) |
| Etapas principais | receção → pré-triagem → redução de tamanho → triagem → lavagem → secagem → granulação → armazenamento |
| Temperatura de lavagem do PET | ~80–85 °C, 1–2% de NaOH (soda cáustica) + detergente |
| Energia (granulação) | ~61,1 kWh/tonelada de entrada; as linhas completas de lavagem e secagem consomem muito mais |
| Formas de produto final | fragmentos lavados ou grânulos (rPET, rHDPE, rPP) |
O que é uma instalação de reciclagem de plásticos com várias correntes?
Uma instalação com várias correntes processa três ou mais correntes distintas de polímeros em linhas partilhadas ou paralelas, enquanto uma instalação de corrente única é dedicada a uma só resina. Essa é a distinção essencial, e importa porque a palavra «corrente» é usada com dois sentidos diferentes. A montante, uma instalação de recuperação de materiais (MRF) separa os materiais recicláveis domésticos misturados em categorias distintas. Numa instalação de plásticos, «várias correntes» significa que a linha foi concebida para processar várias dessas categorias — garrafas, peças rígidas, filme — em vez de apenas uma. A reciclagem de várias correntes justifica-se quando uma única instalação tem de transformar diversas correntes de resíduos recebidas em produtos separados e comercializáveis.
Eis o ponto que a maioria dos folhetos de equipamentos omite: trabalhar com várias correntes não é automaticamente a melhor opção. É uma decisão determinada pela matéria-prima. Quando os materiais recicláveis são recolhidos misturados (recolha de corrente única), a contaminação cruzada aumenta e o valor do material recuperado diminui; a recolha separada ou em duas correntes costuma produzir material mais limpo e valioso, segundo fichas informativas de profissionais e organizações como o Institute for Local Self-Reliance. Por isso, antes de especificar uma única tonelada de equipamento, responda a uma pergunta: quão variável é a matéria-prima que recebe?
| Se a sua situação for… | Opção de conceção | Motivo |
|---|---|---|
| Uma única resina, com fornecimento estável (por exemplo, apenas garrafas PET ou apenas bidões de HDPE) | Linha de corrente única | Menor investimento inicial, controlos mais simples e máxima pureza por turno |
| Duas resinas, com separação previsível | Sistema de receção partilhado + 2 linhas de lavagem e granulação | Aproveita a receção e a redução de tamanho comuns; as correntes separam-se na lavagem |
| 3+ resinas, fardos variáveis, peças rígidas misturadas com filme | Conceção completa para várias correntes | Exige triagem por densidade e NIR antes de qualquer lavagem |
Com base em mais de 500 instalações em 80+ países, a experiência no terreno mostra que as instalações com dificuldades quase nunca são as que optaram por uma solução «simples demais». São as que compraram uma linha única e depois começaram a aceitar fardos mistos: assim que entra um segundo polímero, surge contaminação nos grânulos. Se o seu contrato de fornecimento já inclui PET, HDPE, PP e filme, conceba a instalação para várias correntes desde o início. Adaptar uma disposição de corrente única para incluir triagem custa muito mais do que prever essa necessidade.
Para compreender melhor como estas linhas se integram numa instalação, consulte a nossa visão geral das soluções chave na mão para reciclagem de plásticos e veja como se configuram as correntes de materiais rígidos e de filme.
As correntes de polímeros que uma instalação com várias correntes tem de processar
Cada corrente de polímero reage de forma diferente à água e ao calor e comporta-se de maneira distinta no triturador; por isso, uma linha universal é um mito. A densidade é o valor mais útil na conceção da instalação, porque a separação por flutuação é a forma mais económica e de maior capacidade para fazer a primeira separação. O PET afunda; as poliolefinas flutuam. Todo o processo a jusante depende dessa separação.
Matriz de processamento de 10 correntes de polímeros
| Classe de polímero | Densidade (g/cm³) | Flutua / afunda | Processo de trituração e lavagem | Mercado final habitual |
|---|---|---|---|---|
| Garrafas PET | 1.38–1.39 | Afunda | Granulação + lavagem a quente com soda cáustica a 80–85 °C | De garrafa a garrafa, fibras |
| Tabuleiros PET / termoformados | 1.33–1.39 | Afunda | Granulação + lavagem a quente | Chapas, cintas de embalagem |
| HDPE rígido (garrafas) | ~0.95 | Flutua | Trituração + lavagem por fricção com água morna | Tubos, garrafas não alimentares |
| HDPE pigmentado (tampas, caixas) | ~0.95 | Flutua | Trituração + lavagem por fricção | Caixas, madeira plástica |
| PP rígido | 0.90–0.905 | Flutua | Trituração + lavagem por fricção com água morna | Setor automóvel, caixas |
| Ráfia / tecido de PP | ~0.905 | Flutua | Trituração + lavagem por fricção | Cintas de embalagem, compostos |
| Filme de LDPE | <0.93 | Flutua | Lavagem por fricção + desidratação intensiva | Filme, revestimentos, sacos |
| Filme de HDPE / LLDPE | ~0.94 | Flutua | Lavagem por fricção + desidratação | Perfis, sacos |
| PVC (contaminante no PET) | 1.30–1.45 | Afunda | Rejeição por NIR; apenas em linha separada | Reprocessamento dedicado de PVC |
| PS / EPS | 1.04 (PS) | Afunda (PS) | Linha dedicada / densificação do EPS | Isolamento, estruturas |
Valores de densidade segundo a tabela de densidade de plásticos do Hudson River Park e o teste de flutuação ou afundamento do PET da APR (fragmentos de PET medidos a 1,37 g/cm³).
A densidade permite fazer a separação principal, mas não purifica totalmente o PET. Estudos publicados indicam que a densidade do PET varia aproximadamente entre 1,33–1,37 g/cm³ e se sobrepõe à de alguns contaminantes. Por isso, a separação por flutuação, por si só, não produz material de qualidade para garrafas; é necessário recorrer depois à triagem por NIR ou por sistemas óticos para remover materiais semelhantes. É por isso que uma conceção credível para várias correntes combina sempre uma etapa de separação por flutuação com triagem por sensores, em vez de depender apenas de uma delas.
📐 Nota de engenharia
A identidade da resina deve ser confirmada segundo o sistema de códigos de identificação de resinas ASTM D7611, e os processos de recuperação devem seguir as orientações ISO 15270 para a recuperação e reciclagem de resíduos plásticos. Inclua estes requisitos nos critérios de aceitação para que os fardos recebidos sejam classificados com base em critérios documentados, não numa avaliação visual.
Disposição da instalação e fluxo de materiais
O fluxo de materiais numa instalação com várias correntes percorre oito etapas. A disposição deve manter o material limpo em movimento e remover os contaminantes logo no início. A sequência é: receção → pré-triagem → redução de tamanho → triagem → lavagem → desidratação e secagem → granulação → armazenamento. A verdadeira arte está em decidir onde colocar as separações e as zonas de acumulação. A Kitech concebe uma configuração à medida para cada fábrica; a maioria das instalações combina uma zona inicial de triagem partilhada com linhas de lavagem dedicadas, para melhorar a limpeza de cada corrente à saída.
Receção→
Pré-triagem→
Redução de tamanho→
Triagem (densidade + NIR)→
Lavagem→
Desidratação + secagem→
Granulação→
Armazenamento
Duas regras de disposição permitem poupar mais do que qualquer escolha isolada de máquina. Primeiro, coloque a secção de secagem junto à extrusora. Se os fragmentos lavados percorrerem uma grande distância antes de serem secos e granulados, voltarão a absorver humidade durante o transporte; a matéria-prima húmida reduz a qualidade dos grânulos. Segundo, filme e materiais rígidos não podem partilhar uma linha de lavagem: o filme de PE enrola-se nos transportadores e alimentadores e retém água. Por isso, as linhas de filme precisam de zonas de lavagem maiores, secagem mais prolongada e alimentação forçada, enquanto as linhas de materiais rígidos exigem trituração mais intensa e secagem mais curta. Tentar processar ambos no mesmo circuito de lavagem é uma causa clássica de bloqueios nos transportadores e de produção irregular.
📐 Nota de engenharia
Mantenha a inclinação dos transportadores de correia em cerca de 18–20° ou menos para evitar que o filme leve e os fragmentos deslizem para trás. Dimensione as tremonhas de alimentação para oferecer cerca de 15–30 minutos de reserva à capacidade nominal, de modo que uma paragem a jusante não deixe a etapa seguinte sem material nem a sobrecarregue. A conceção das proteções e dos acessos deve seguir a norma ISO 14122, para facilitar a manutenção da instalação quando estiver a funcionar em três turnos.
Um exemplo prático: um empreiteiro que colocou em funcionamento uma instalação de 1 000 kg/h para materiais rígidos mistos e filme posicionou o secador de filme a 30 metros da extrusora para se adaptar ao edifício. Em menos de uma semana, os grânulos de filme apresentavam marcas de humidade e a capacidade da linha foi reduzida para 700 kg/h para compensar. Ao colocar o secador junto à extrusora, foi possível recuperar a capacidade nominal. É barato aprender esta lição no papel e caro aprendê-la depois de montar o equipamento; por isso, a disposição vem antes da seleção das máquinas, não depois. Para conhecer as opções de componentes depois de definir a disposição, consulte os nossos guias sobre o triturador industrial de plástico e a linha de reciclagem de plásticos rígidos.
Triagem, separação e controlo da contaminação cruzada
Os plásticos mistos são separados através de uma sequência de etapas: separação por flutuação segundo a densidade, identificação de polímeros por infravermelhos próximos (NIR), triagem ótica por cor e remoção de metais. Nenhuma tecnologia realiza todo o trabalho. Este é o cerne da conceção para várias correntes e é aqui que se ganha ou perde a maior parte do rendimento. Imagine uma sequência de barreiras de pureza, cada uma a remover uma classe diferente de contaminantes antes de o material chegar à linha de lavagem. Os equipamentos de triagem por sensores de fornecedores reconhecidos, como a TOMRA, leem cada fragmento e rejeitam os polímeros fora de especificação na etapa de identificação do polímero.
Sequência de separação em 5 etapas
Sequência de separação — cinco etapas ordenadas de controlo da pureza, cada uma destinada a remover uma classe diferente de contaminantes:
- Triagem inicialA pré-triagem manual ou mecânica remove objetos demasiado grandes, materiais não pretendidos e resíduos óbvios antes da trituração.
- Separação por densidadeA separação por flutuação divide os materiais que afundam (PET) dos que flutuam (PE/PP), usando água.
- Identificação de polímerosO NIR identifica o tipo de resina e rejeita os polímeros fora de especificação.
- Triagem por corA triagem ótica remove as frações com cor inadequada nas correntes de maior valor.
- Remoção de metaisOs separadores magnéticos suspensos removem metais ferrosos; os separadores por correntes de Foucault removem alumínio e outros metais não ferrosos.
Há uma descoberta que altera toda a sequência de triagem. Os sistemas NIR não conseguem identificar com fiabilidade plásticos pretos ou escuros. O pigmento negro de fumo absorve o feixe infravermelho, pelo que o sensor não deteta nada para classificar: um tabuleiro preto de PP é lido como se o tapete estivesse vazio. As próprias orientações de triagem da Association of Plastic Recyclers alertam que as cores escuras com negro de fumo atenuam a energia NIR refletida e correm o risco de ser mal triadas. Além disso, uma manga retrátil que cubra toda a embalagem e seja feita de outro polímero pode ocultar o recipiente e impedir completamente a triagem.
«O negro de fumo das embalagens escuras absorve a luz infravermelha próxima, pelo que o sistema de triagem simplesmente não consegue ler o polímero. Concebemos a sequência tendo em conta que alguns artigos pretos ou com manga vão passar despercebidos. Uma verificação manual da qualidade e a aceitação dessa perda fazem parte de uma conceção honesta da instalação; não são uma admissão de fracasso.»
Como lidar com este problema? De três formas. Preveja perdas residuais em vez de prometer uma recuperação de 100%; acrescente um controlo de qualidade manual após a triagem NIR para os fluxos de maior valor; e, quando puder influenciar as matérias-primas recebidas, incentive os fornecedores a optar por embalagens detetáveis (sem negro de carbono). A triagem por sensores assistida por AI ajuda a resolver o resto. Estudos revistos por pares indicam que a integração de AI na triagem por sensores pode aumentar a precisão da separação e o rendimento até 95%, e está a ser desenvolvida imagiologia de infravermelhos de onda média (MWIR) para resolver especificamente o ponto cego dos plásticos pretos. O método de triagem por infravermelhos próximos está estabelecido há muito tempo; veja, por exemplo, a patente US 6 610 981 B2 do USPTO, relativa a um dos primeiros equipamentos de triagem de plásticos por NIR.
⚠️ Erro comum
Subdimensionar a etapa de pré-triagem para poupar espaço. Cada contaminante que passa pela triagem inicial multiplica os problemas a jusante: desgasta as lâminas do triturador, polui a água de lavagem e acaba nos grânulos. Uma pré-triagem manual ou mecânica generosa é a forma mais económica de controlar a contaminação na instalação.
Com base na experiência da Kitech na colocação em funcionamento de linhas de triagem, o erro mais caro é confiar numa única passagem pelo NIR. Como os artigos escuros ou com manga passam despercebidos, prevemos um posto de controlo manual da qualidade e uma etapa de separação por correntes de Foucault para metais não ferrosos. Dimensionamos também a pré-triagem para o fardo mais sujo que se espera receber, e não para o mais limpo. Aceitar uma perda conhecida, de cerca de 5–10% numa corrente contaminada, é o que distingue uma instalação que atingiu o objetivo de pureza de outra que continua a tentar alcançá-lo.
Os folhetos dos fornecedores citam muitas vezes uma pureza de 98–99%. Considere estes valores indicativos e declarados pelo fornecedor; defina os seus próprios critérios de aceitação com base em métodos de ensaio documentados e nos intervalos de contaminação indicados por orientações independentes para recicladores. Objetivos de pureza realistas, apoiados por uma etapa de controlo da qualidade, resistem melhor ao tempo do que números de marketing.
Redução de tamanho e lavagem por corrente
É na redução de tamanho e na lavagem que cada corrente segue finalmente o seu próprio percurso e que a conceção tem de respeitar a química dos polímeros. A maioria das linhas usa um triturador de veio único para a trituração grosseira (cerca de 20–80 mm), seguido de um granulador para a trituração fina (cerca de 4–12 mm), antes da lavagem e da extrusão. Fragmentos menores lavam-se melhor, mas exigem mais energia e produzem mais partículas finas. Assim, a abertura do filtro de malha escolhida representa uma compensação direta entre limpeza e rendimento.
Que tamanho de triturador preciso para uma determinada capacidade?
Como ponto de partida, ajuste a potência instalada do motor do triturador à capacidade pretendida e ao material: para processar filme leve a 1 000 kg/h, poderão ser necessários cerca de 75–110 kW, enquanto materiais rígidos mistos e densos podem exigir mais potência à mesma capacidade, por serem mais resistentes à trituração. Na prática, o dimensionamento exato depende da densidade aparente, da contaminação e do tamanho pretendido dos fragmentos. Peça um ensaio com a sua matéria-prima real, em vez de dimensionar com base num gráfico. O nosso guia detalhado sobre a escolha da abertura do filtro de malha do triturador explica a relação entre os tamanhos dos fragmentos; o guia de materiais das lâminas do triturador aborda o desgaste ao processar matéria-prima contaminada.
A lavagem distingue uma linha de PET credível de uma operação amadora. As correntes de garrafas PET precisam de uma lavagem a quente com soda cáustica. As linhas europeias de reciclagem de PET funcionam normalmente a cerca de 85 °C, com soda cáustica e detergente em várias etapas. Os protocolos publicados indicam cerca de 80 °C, com 1–2% de hidróxido de sódio e um tempo de permanência curto para dissolver as colas e remover os rótulos. A etapa com soda cáustica quente liberta o adesivo, permitindo que o rótulo flutue e que os fragmentos saiam limpos o suficiente para a reciclagem destinada a aplicações em contacto com alimentos.
| Corrente | Método de lavagem | Fator determinante da conceção |
|---|---|---|
| Fragmentos de garrafas PET | Soda cáustica quente a ~80–85 °C, 1–2% de NaOH, detergente, várias etapas | Dissolver o adesivo dos rótulos; limpeza de qualidade alimentar |
| Materiais rígidos de HDPE / PP | Lavagem por fricção com água morna + enxaguamento + separação por flutuação | Remover sujidade e resíduos; separar os materiais que flutuam |
| Filme de PE / LDPE | Lavagem por fricção + desidratação intensiva antes da secagem | O filme retém água e enrola-se no equipamento |
Temperaturas de lavagem definidas com base no protocolo da RecyClass para adesivos em PET e nas orientações de conceção da APR para PET.
A conclusão para a conceção é simples: se a matéria-prima incluir PET e filme, serão necessários pelo menos dois circuitos de lavagem, não apenas um. Esta é a principal razão pela qual uma verdadeira instalação para várias correntes custa mais do que a soma das suas máquinas e pela qual a disposição tem de prever a separação antes da lavagem, não depois.
Granulação e qualidade do produto final
A granulação transforma fragmentos lavados em grânulos uniformes e comercializáveis. O método de granulação e a classe de material pretendida determinam quem comprará o produto final. Os métodos mais comuns são a granulação por filamento extrudido, por anel de água e subaquática. As correntes de filme e as correntes ligeiramente contaminadas precisam normalmente de uma extrusora com desgaseificação para remover compostos voláteis e humidade residual antes do corte do material fundido. Alguns compradores preferem fragmentos lavados e granulam-nos eles próprios; outros pagam um valor adicional por grânulos acabados. O rPET limpo pode ser usado em linhas que transformam garrafas usadas em novas garrafas e na produção de fibras de poliéster, convertendo resíduos pós-consumo numa matéria-prima de marca.
| Produto final | Classe habitual | Quem compra |
|---|---|---|
| rPET | Fragmentos ou grânulos de qualidade alimentar / para fibras | Transformadores de garrafas para novas garrafas, fabricantes de fibras e cintas de embalagem |
| rHDPE | Grânulos de qualidade para tubos / moldagem por sopro | Fabricantes de tubos, caixas e garrafas não alimentares |
| rPP | Grânulos de qualidade para moldagem por injeção / produção de compostos | Setor automóvel, caixas, fabricantes de compostos |
Um problema recorrente que a Kitech observa na área de produção é os operadores atribuírem a má qualidade dos grânulos à granuladora, quando a verdadeira falha está a montante. Uma granuladora que funcione a 1 000 kg/h apenas mantém a qualidade dos fragmentos fornecidos pela linha de lavagem. Por muito bom que seja o cortador, a contaminação resulta em pontos pretos e numa fraca resistência do material fundido. No caso do rPP para o setor automóvel ou do rPET de qualidade alimentar, a resposta está na lavagem e na triagem, não na matriz de extrusão.
A consequência para a conceção é que a qualidade do produto final se determina a montante, não na granuladora. Uma granuladora não consegue recuperar fragmentos mal triados ou mal lavados; apenas transforma fragmentos contaminados em grânulos contaminados. Se pretende obter rPET de qualidade para garrafas, invista na triagem e na lavagem a quente com soda cáustica; a granuladora apenas preserva o que já conseguiu alcançar. Para conhecer o equipamento, consulte a nossa visão geral da granuladora de plástico e, para processos específicos por material, as nossas notas sobre reciclagem de ABS e reciclagem de bioplástico PLA.
Dimensionamento da capacidade e avaliação do investimento
A capacidade é a variável principal: uma só decisão define a dimensão do equipamento, o nível de automatização e os custos operacionais. A maioria das instalações com várias correntes enquadra-se em três níveis de capacidade. A escolha depende da disponibilidade de matéria-prima e dos contratos de escoamento do produto, não da ambição. Instalar uma linha demasiado grande para a matéria-prima disponível custa tanto como instalar uma demasiado pequena para o material que se tem. Na base instalada da Kitech, o erro mais caro nesta fase é o sobredimensionamento: uma linha de nível 3 sem matéria-prima suficiente consome energia e mão de obra sem atingir a produção prevista, porque grande parte do consumo dos equipamentos ligados é fixo e não diminui com a capacidade. Dimensionamos com base nas toneladas asseguradas e nos contratos de escoamento assinados, não na capacidade máxima anunciada no folheto.
Escalões de capacidade em 3 níveis
| Nível | Caudal | Características do projeto |
|---|---|---|
| Nível 1 | ≤500 kg/h | Linha compacta, mais triagem manual, um fluxo predominante |
| Nível 2 | 500–1 500 kg/h | Semiautomatizada, com NIR e 2+ linhas de lavagem em paralelo |
| Nível 3 | 1 500–3 500+ kg/h | Triagem altamente automatizada, com linhas paralelas completas para vários fluxos |
Passemos aos custos de operação, onde as decisões de projeto se refletem na fatura da eletricidade. Os dados de consumo energético devem ser analisados com cuidado, porque dependem dos limites definidos para o processo. O Joint Research Centre da UE estimou cerca de 61,1 kWh por tonelada de resíduos recebidos em processos centrados na granulação, enquanto a regranulação, por si só, consome aproximadamente 0,18–0,24 kWh/kg. No entanto, uma instalação completa que lava, seca e extrude consome muito mais: estudos revistos por pares sobre o ciclo de vida apontam para cerca de 883–1 132 kWh por tonelada, consoante a carga de secagem. A diferença entre estes valores não é uma contradição: reflete a diferença entre uma etapa do processo e a linha completa.
Em termos práticos, a lição de projeto é esta: o consumo de energia concentra-se na lavagem e na extrusão, pelo que são estas as etapas que devem ser concebidas para maximizar a eficiência, e não o triturador. O consumo energético e os custos de mão de obra são os fatores operacionais que determinam se uma linha completa se paga. A secagem térmica consome muita energia, o que reforça a necessidade de manter o filme plástico, que contém mais água, numa linha de desidratação própria e bem concebida. Para consultar o modelo de custos completo, incluindo investimento inicial, mão de obra e retorno do investimento, veja o nosso guia de custos de uma instalação de reciclagem de plásticos para 2026, que aborda em detalhe o investimento inicial, os custos operacionais e o retorno do investimento.
O que está a mudar no projeto de instalações com vários fluxos em 2026
Em 2026, a regulamentação, e não a dimensão do mercado, é o principal fator de transformação dos projetos de instalações. O Regulamento da UE relativo às embalagens e aos resíduos de embalagens (PPWR, Regulamento 2025/40) entrou em vigor em 11 de fevereiro de 2025 e, de um modo geral, começa a ser aplicado em 12 de agosto de 2026. O objetivo declarado é que, até 2030, todas as embalagens sejam recicláveis de forma economicamente viável. Para quem explora uma instalação, isto significa obrigações crescentes relativas ao conteúdo reciclado e maior pressão decorrente da responsabilidade alargada do produtor. Estas tendências favorecem linhas flexíveis para vários polímeros, capazes de se adaptar às mudanças na composição das embalagens. Se está a especificar uma instalação neste momento, preveja etapas de triagem adicionais e capacidade modular de lavagem, para poder acrescentar outro fluxo mais tarde sem reconstruir a instalação.
Do ponto de vista tecnológico, a triagem por sensores integrada com AI é o avanço mais prático: análises revistas por pares indicam aumentos de precisão e rendimento até 95%, e está a ser desenvolvida imagiologia MWIR para identificar finalmente os plásticos pretos que escapam à deteção NIR convencional. A conceção para reciclagem, as embalagens monomaterial, as tintas detetáveis e as mangas removíveis são as tendências mais claras nas embalagens, e os critérios de conceção da Association of Plastic Recyclers estão a evoluir para um quadro nacional. Com o tempo, estas mudanças tornam o fluxo de entrada mais limpo e mais fácil de triar, razão pela qual é um erro adaptar em excesso uma instalação ao nível de contaminação atual.
Enquanto fabricante, a Kitech verifica que os compradores procuram reduzir este risco especificando etapas modulares de triagem que podem equipar mais tarde. Como instalar uma segunda unidade NIR num edifício concluído custa muito mais do que reservar desde já espaço e potência elétrica para ela, o desafio consiste em prever essa margem desde o primeiro dia. Num projeto da UE sujeito ao prazo de 2026, essa margem transforma um risco de incumprimento numa atualização planeada e de baixo custo.
Existem previsões de mercado: tanto o mercado de plásticos reciclados como o de separadores NIR deverão crescer a taxas anuais elevadas, de um só dígito, até ao início da década de 2030. No entanto, encare-as como contexto indicativo, não como base para dimensionar a instalação. As decisões essenciais dependem do calendário regulamentar e da capacidade de triagem, não de uma taxa de crescimento anual composta. Se o seu projeto de 2026 depender de compradores na UE, baseie o projeto e as datas de conformidade na data de aplicação do PPWR, 12 de agosto de 2026, e preveja margem para cumprir regras cada vez mais exigentes relativas ao conteúdo reciclado.
Perguntas frequentes
Qual é a diferença entre a reciclagem de plásticos de fluxo único e a de vários fluxos?
Ver resposta
A reciclagem de fluxo único recolhe ou processa uma resina (ou materiais misturados) numa só linha, enquanto um projeto com vários fluxos processa três ou mais fluxos distintos de polímeros — como garrafas PET, plásticos rígidos de HDPE/PP e película de PE — partilhando o manuseamento inicial e usando linhas paralelas de lavagem e granulação nas etapas seguintes. Os vários fluxos não são automaticamente a melhor opção: a recolha de materiais misturados num fluxo único aumenta efetivamente a contaminação cruzada, enquanto os fluxos separados produzem um material de saída mais limpo e valioso. A escolha certa depende da variabilidade das matérias-primas que recebe.
De que equipamentos precisa uma instalação de reciclagem de plásticos para vários fluxos?
Ver resposta
Uma instalação para vários fluxos precisa de equipamentos para oito etapas: receção e pré-triagem, redução de tamanho (triturador de veio único e granulador), separação (tanques de separação por flutuação e afundamento, separadores NIR e óticos, ímanes e separadores por correntes de Foucault), lavagem (lavagem cáustica a quente para PET, lavagem por fricção para filme plástico e plásticos rígidos), desidratação e secagem, granulação e armazenamento. Como o PET e o filme plástico exigem temperaturas e circuitos de lavagem diferentes, a maioria destas instalações utiliza pelo menos duas linhas paralelas de lavagem e granulação depois de uma etapa de triagem inicial partilhada.
Uma linha de reciclagem consegue processar PET, HDPE, PP e película em conjunto?
Ver resposta
Não, se se tratar de uma única linha universal. Cada polímero exige um método de separação, um processo de lavagem e uma temperatura de fusão diferentes: o PET afunda e precisa de uma lavagem cáustica a 80–85 °C, enquanto o filme de PE flutua e precisa de lavagem por fricção e desidratação intensiva. Uma verdadeira instalação para vários fluxos partilha as etapas de receção e triagem e, em seguida, divide o processo em linhas secundárias paralelas, uma para cada material. Uma única linha só pode processar um fluxo de cada vez, com mudanças de material entre ciclos, e cada mudança implica purga e perda de produção. Por isso, um projeto genuíno para vários fluxos pressupõe processamento paralelo após a triagem partilhada — com duplicação das etapas de lavagem e granulação para cada família de materiais — em vez de esperar que uma única máquina faça tudo ao mesmo tempo.
Qual deve ser o caudal previsto no projeto de uma instalação para vários fluxos?
Ver resposta
Dimensione a instalação com base nos materiais recebidos e nas vendas garantidas, não nas suas ambições. As instalações para vários fluxos enquadram-se normalmente em três níveis: até 500 kg/h, 500–1 500 kg/h e 1 500–3 500+ kg/h, com maior automatização em cada nível. Uma instalação subdimensionada não consegue satisfazer a procura; uma sobredimensionada fica com falta de material.
Que certificações devem cumprir os equipamentos da instalação?
Ver resposta
Na maioria dos mercados, os equipamentos devem ter marcação CE (UE) e, quando a conformidade elétrica norte-americana for exigida, certificação UL ou CSA. A segurança da instalação, os acessos e as proteções devem cumprir a ISO 14122, os processos de valorização devem estar alinhados com a ISO 15270 e os materiais recebidos devem ser classificados segundo o sistema de identificação de resinas ASTM D7611. Na UE, quem explora a instalação deve também acompanhar as obrigações do PPWR (Regulamento 2025/40), cuja aplicação começa em agosto de 2026.
Quem compra os fragmentos de plástico e os grânulos produzidos pela instalação?
Ver resposta
Depende da classe do material. O rPET de qualidade alimentar destina-se a fabricantes de embalagens de garrafa para garrafa e de fibras; o rHDPE destina-se a fabricantes de tubos, caixas e garrafas para produtos não alimentares; e o rPP destina-se a peças para automóveis, caixas e fabricantes de compostos. Um material de saída mais limpo e melhor separado chega a mercados de maior valor. Por isso, o comprador fica, na prática, definido nas etapas de triagem e lavagem, não na máquina de granulação. Os preços variam com os mercados das resinas virgens e do petróleo; trate qualquer valor indicado como meramente indicativo.
Está a planear uma linha para vários fluxos?
Envie-nos os fluxos de materiais e o caudal pretendido e definiremos uma configuração, desde a sequência de triagem até às linhas de lavagem paralelas, com base nos materiais que recebe. Peça uma consulta sobre a configuração da instalação ou descarregue a nossa comparação de equipamentos.
Peça uma consulta sobre a configuração da instalação →Como elaborámos este guia
As regras de configuração, os níveis de caudal e a matriz de processamento por fluxo de polímero deste guia baseiam-se na experiência da Kitech em colocar em funcionamento linhas de trituração, lavagem e granulação em mais de 80 países. Foram também verificados com dados publicados sobre densidade, protocolos de lavagem da APR e da RecyClass, dados energéticos do JRC da UE e o calendário regulamentar do PPWR. Quando não foi possível verificar de forma independente as alegações dos fornecedores sobre a pureza, identificámo-las como indicativas. As instalações de gestão e reciclagem de resíduos bem concebidas tornam a produção de resina reciclada mais consistente e mais amiga do ambiente do que a deposição em aterro ou a incineração. Revisto pela equipa técnica da Kitech.
Referências e fontes
- Gestão sustentável de materiaisU.S. Environmental Protection Agency
- Separação de plásticos mistos por densidadePMC / U.S. National Library of Medicine
- Tecnologias avançadas para a reciclagem de resíduos de plástico (triagem por sensores AI)PMC / Biblioteca Nacional de Medicina dos EUA
- Triagem NIR de embalagens rígidas inteiras (limitação do negro de carbono)Association of Plastic Recyclers (APR)
- Ensaio de flutuação ou afundamento de embalagens PETAssociation of Plastic Recyclers (APR)
- Protocolo de avaliação da reciclabilidade de adesivos em garrafas PET (lavagem a ~85 °C)RecyClass
- ISO 15270:2008, Diretrizes para a valorização e reciclagem de resíduos de plásticoInternational Organization for Standardization
- ASTM D7611/D7611M-21, Sistema de codificação para identificação de resinasASTM International
- Regulamento relativo às embalagens e aos resíduos de embalagens (UE) 2025/40EUR-Lex, European Union
- Resíduos de embalagens (síntese do PPWR)European Commission
- Desempenho ambiental da reciclagem mecânica de plásticos pós-consumo (energia)MDPI Sustainability
- Método e aparelho para triagem NIR de plástico reciclado (US 6 610 981 B2)USPTO via Google Patents







