Contacte a Kitech Company

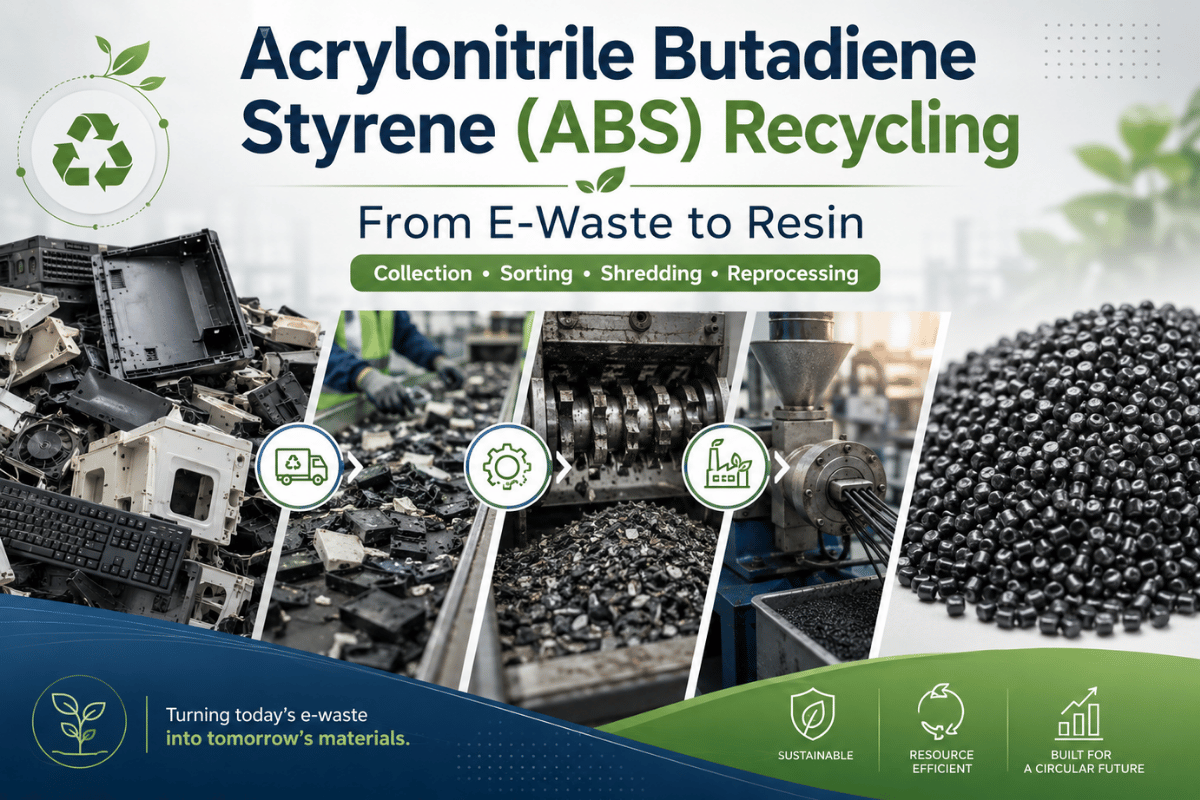
Reciclagem de acrilonitrilo-butadieno-estireno (ABS): dos resíduos eletrónicos à resina

Especificações rápidas: acrilonitrilo-butadieno-estireno (ABS)
| Código de identificação da resina | #7 Outros (ASTM D7611) |
| Densidade | 1,04–1,07 g/cm³ |
| Temperatura de transição vítrea (Tg) | ~105°C |
| Composição | ~50% estireno, ~³0% acrilonitrilo, ~20% butadieno |
| Temperatura de fusão (processamento) | 220–250°C |
| Reciclabilidade | Reciclável mecanicamente; 5–7 ciclos antes de a perda de propriedades se tornar proibitiva |
| É necessária pré-secagem? | Sim — 80°C / 3–4 h, humidade-alvo ≤0,05% |
O que distingue o ABS de outros plásticos rígidos e como isso influencia a sua linha de reciclagem
O que é o ABS e porque é difícil reciclá-lo? O ABS é um terpolímero termoplástico amorfo constituído por aproximadamente 50 percent styrene, que lhe confere rigidez, 30 percent acrilonitrilo, que lhe confere resistência química, e uma fase de borracha de 20 percent butadieno, que lhe confere resistência ao impacto. É esta fase de butadieno que torna o ABS tão eficaz e que também representa um desafio técnico na reciclagem de ABS. Estas fases de dieno são particularmente propensas à oxidação pelo calor e pela radiação UV; por isso, o ABS degradado pelo calor e pelos UV tende a tornar-se quebradiço e amarelecido antes de a matriz de estireno falhar. Numa linha de reciclagem, há 2 características que causam mais dificuldades. O intervalo de densidade de 1,04-1,07 g/cm coincide quase por completo com a densidade do poliestireno (1.04-1.05g/cm), pelo que a separação por densidade não permite separar eficazmente o ABS do PS numa mistura de materiais. Além disso, a sua Tg de ~105C é superior às temperaturas do PP e do HDPE, mas inferior às do PC, o que significa que a margem de temperaturas do extrusor é mais estreita do que um operador habituado a resinas comuns provavelmente esperaria: se a temperatura for demasiado alta, o componente de butadieno degrada-se mais; se for demasiado baixa, a fusão e a homogeneização ficam incompletas. O ABS está classificado como #7 entre os sete tipos de plásticos definidos pela ASTM D7611, “Outros plásticos, incluindo materiais multimateriais.” Isto significa que quase todo o ABS fica de fora da reciclagem seletiva local, porque as instalações de reciclagem normalmente não conseguem automatizar a recolha separada. A maioria das fontes industriais de matéria-prima de acrilonitrilo-butadieno-estireno provém de veículos em fim de vida (ELV), de resíduos eletrónicos ou de produtos em fim de vida, bem como dos resíduos gerados durante o processo de fabrico.Porque é difícil reciclar ABS?
Há três fatores em jogo. O código de resina #7 exclui o ABS da maioria dos sistemas de recolha seletiva, pelo que raramente existe um contentor dedicado à recolha doméstica. A sua densidade é semelhante à do poliestireno, o que impede uma separação simples por flutuação. Além disso, o ABS proveniente de correntes de WEEE contém muitas vezes níveis elevados de BFR, que têm de ser medidos antes de o material poder regressar ao mercado ao abrigo da RoHS ou do Regulamento POPs EU 2014/1143.Quatro correntes de matéria-prima de ABS: WEEE, ELV, pós-consumo e material regranulado industrial
Na reciclagem de plástico ABS, poucas decisões são tão importantes como a separação da matéria-prima por fluxo. Cada quilograma de resíduos de ABS que chega a uma instalação de reciclagem de plásticos tem um perfil determinado pela sua origem, que define o tipo de contaminação, a triagem inicial, as análises químicas necessárias e a capacidade da linha necessária para o processar. Não tratar estes 4 fluxos como distintos é uma das principais causas da baixa qualidade do produto final.| Fluxo de matéria-prima | Contaminação típica | Risco de retardadores de chama | Requisito essencial de triagem | Classe de linha recomendada |
|---|---|---|---|---|
| WEEE (resíduos eletrónicos) | 5–15% (metais, fragmentos de placas de circuito impresso, cabos) | ELEVADO — BFR/PBDE presentes em alguns dispositivos; é necessária análise prévia por XRF | Triagem química por NIR + XRF; é necessária uma solução alternativa para plásticos pretos | Serviço intensivo (1 000–2 000+ kg/h) |
| Veículos em fim de vida (ELV) | 8–20% (tinta, adesivo, espuma, molas metálicas) | MÉDIO — são comuns classes de retardadores de chama sem HBCD; confirmar pelo tipo de peça | Separação triboeletrostática (PP/ABS); pré-lavagem para remover adesivos | Padrão a serviço intensivo (500–1 500 kg/h) |
| Pós-consumo | 10–30% (rótulos de papel, tampas de PP, resíduos alimentares) | BAIXO — os artigos domésticos raramente contêm BFR acima do limiar | Triagem primária por NIR; lavagem a quente (≥70°C) para artigos destinados a contacto com alimentos | Padrão (500–1 000 kg/h) |
| Regranulado industrial | <1% (aparas de produção, canais de injeção, canais de alimentação) | MUITO BAIXO — a classe e o lote são conhecidos através dos registos de produção | Mínima — apenas triagem por cor para uma única classe | Compacta (100–500 kg/h) |
Degradação molecular do ABS ao longo dos ciclos de reprocessamento: o que mostram os dados
Sempre que o ABS é fundido e novamente extrudido, ocorrem cisão de cadeias e oxidação térmica na componente de borracha de polibutadieno. Embora as fases de acrilonitrilo e estireno do ABS tenham maior resistência ao calor, os nódulos ricos em butadieno, responsáveis pela tenacidade do ABS, não têm elevada estabilidade térmica. Por isso, a resistência ao impacto diminui de forma bastante linear e previsível a cada ciclo de fusão.Como é que a reciclagem do acrilonitrilo-butadieno-estireno afeta as suas propriedades?
Um estudo de 2025 sobre reprocessamento em vários ciclos (no PMC- NIH) observou perdas médias de resistência ao impacto a cada passagem pelo processo: 5,9% por passagem no ABS e 14,5% por passagem nas misturas de ABS/PC. As propriedades físicas do ABS sem carga pareceram diminuir de forma surpreendentemente linear nos primeiros 5 ou 6 ciclos e não parecem cair tão acentuadamente como muitos operadores julgam logo após a 3.ª passagem. A não linearidade torna-se mais relevante nas classes com carga ou reforçadas com fibra. Este estudo relatou uma quebra acentuada da resistência à tração de compósitos de ABS-melamina reforçados com fibra após apenas 3 ciclos de reprocessamento, de 42,45 MPa para 18,47 MPa (-56%).| Ciclo de reprocessamento | Retenção do impacto — ABS sem carga | Retenção do impacto — mistura de ABS/PC | Classe de aplicação recomendada |
|---|---|---|---|
| Virgem (referência) | 100% | 100% | Todas as classes, classe A automóvel |
| Ciclo 1 | ~94% | ~85% | Peças técnicas, visíveis e não estruturais |
| Ciclo 2 | ~88% | ~73% | Peças estruturais não visíveis, carcaças |
| Ciclo 3 | ~83% | ~62% | Aplicações não estruturais; misturar com resina virgem |
| Ciclo 4 | ~77% | ~53% | Apenas aplicações de baixa solicitação; recomenda-se uma mistura 70/30 com resina virgem |
| Ciclo 5+ | <72% | <45% | Desclassificação para aplicações inferiores ou valorização energética |
(PMC/NIH 2025, PMC11976218) – ABS sem carga 5,9%/ciclo; ABS/PC sem carga 14,5%/ciclo. Os valores absolutos foram inferidos a partir da percentagem por ciclo.
Na prática, uma mistura de 70% de ABS virgem e 30% de ABS reciclado, proveniente de regranulado do ciclo 1 ou 2, cumpre os requisitos de desempenho mecânico da maioria das aplicações automóveis de interior e de consumo moldadas por injeção. Esta conclusão está de acordo com a nossa experiência: os dados mostram uma retenção da resistência ao impacto entre 85-95% e da resistência à tração entre 90-98% com ABS PCR em condições de utilização comercial normal. Quando se utiliza regranulado do ciclo 3 ou posterior, a prática comum no setor é destiná-lo a aplicações menos exigentes, como acessórios para tubos, insertos de proteção para embalagens ou perfis de construção, em vez de o incorporar novamente em componentes estruturais.É mais provável que venha a coexistir um sistema de reciclagem dual, com processos de dissolução na liderança da tecnologia para a recuperação de elevada pureza e a reciclagem mecânica a processar os grandes volumes de material, complementadas por processos físicos ou térmicos avançados para os segmentos de aplicação mais pequenos.
Simon MoonHowool Lee, Hankyong National University | MDPI Sustainability, 2025
Matriz de decisão da tecnologia de triagem: NIR, densidade, eletrostática e modificação de superfície
É na triagem que o processamento de ABS mais se distingue da reciclagem de plásticos correntes. A escolha da tecnologia depende do perfil da matéria-prima, do nível de mistura de PS/ABS e, acima de tudo, de a matéria-prima conter ABS preto ou de cor escura.Atenção ao ABS preto: o NIR convencional não «vê» o ABS pigmentado com negro de fumo
A maior parte do ABS preto e cinzento-escuro de WEEE contém o corante negro de carbono, que absorve praticamente toda a luz próxima do espectro infravermelho. Assim, os scanners de identificação por NIR não recebem qualquer sinal de luz refletida para enviar ao processador e classificam o material como não identificado, encaminhando-o para o contentor de rejeitados. Isto não é uma exceção: a maior parte do ABS de WEEE (caixas descodificadoras, carcaças de monitores e televisores) é preta, pelo que os sistemas NIR convencionais rejeitam a corrente de matéria-prima de maior volume. MWIR, LIBS + aprendizagem automática ou Raman podem ser alternativas.
| Tecnologia | Eficiência da separação ABS/PS | Permite processar ABS preto? | CAPEX típico | Mais adequada para |
|---|---|---|---|---|
| Espectroscopia NIR | 85–95% (cores claras) | ❌ Não | $60,000–$180,000 | Material pós-consumo de cor clara, regranulado industrial |
| MWIR / LIBS+ML | 90–97% (incluindo o preto) | ✔ Sim | $150,000–$350,000 | Corrente mista de WEEE; recuperação de ABS preto |
| Separação por densidade e flutuação | <70% (sobreposição de densidade 1.04–1.05 g/cm³) | ✔ Sim | $20,000–$80,000 | Apenas pré-triagem; insuficiente como separador primário de ABS/PS |
| Triboeletrostática | >95% de pureza (PP/ABS) | ✔ Sim | $120,000–$280,000 | Fluxo misto PP/ABS de veículos em fim de vida |
| Flotação por ar dissolvido (DAF) | 97% de pureza / 89% de recuperação | ✔ Sim | $80,000–$200,000 | Linhas de processo húmido; ABS proveniente de um fluxo misto de plásticos rígidos |
| Modificação de superfície (Fenton + espuma) | Até 98% de pureza após tratamento | ✔ Sim | Complemento a um sistema húmido existente | Quando é necessário ABS de elevada pureza; fase de investigação e projeto-piloto |
Configuração da linha de reciclagem de ABS e parâmetros de processo por estágio
A reciclagem de ABS é feita numa linha comercial de reciclagem de ABS, composta por 5 grupos funcionais: redução de tamanho (trituração), lavagem, secagem, extrusão/compounding e granulação. O processo de reciclagem de ABS exige parâmetros específicos, diferentes dos usados na reciclagem de resinas correntes. Os intervalos abaixo aplicam-se às linhas Kitech e podem incluir dados recolhidos no terreno durante o arranque das linhas instaladas.| Estágio | Equipamento | Parâmetros essenciais | Notas específicas sobre o ABS |
|---|---|---|---|
| Redução de tamanho | Triturador de plástico de veio único | Motor de 40–60 kW; filtro de malha de 30–100 mm; produção de 300–1 500 kg/h | O ABS é mais difícil de processar do que PP/HDPE — utilize uma malha de filtro mais fina para as carcaças de WEEE; recomenda-se uma lâmina arrefecida a água para trabalhos prolongados |
| Lavagem | Sistema de lavagem de plásticos | Lavagem a quente ≥70°C; concentração cáustica de 1–3% NaOH; lavadora por fricção + tanque de flutuação e sedimentação | O ABS absorve água — reduza ao mínimo o tempo de imersão na etapa de lavagem a quente; transfira-o para o secador no prazo de 15 min após a saída |
| Pré-secagem | Secador com tremonha de desumidificação | 80°C / 3–4 h; humidade-alvo ≤0,05% (500 ppm); ponto de orvalho ≤–20°C | ⚠️ Consulte a nota técnica abaixo — o parâmetro isolado mais importante para a qualidade do ABS |
| Extrusão | Extrusora de fuso duplo (preferencial) ou de fuso único com zona de mistura | Zona da matriz de extrusão 220–240°C; objetivo: 230°C; relação L/D 28–32:1; filtro de fusão de 60–100 mesh; velocidade do fuso 150–300 rpm | Uma temperatura de fusão acima de 240°C acelera a oxidação da fase de butadieno; é necessária desgaseificação por ventilação para material reciclado com humidade residual |
| Granulação | Granulador de plástico | Granulador de filamento extrudido (regranulado limpo) ou granulador subaquático (elevada produção, cores misturadas) | Dimensão dos grânulos de ABS: diâmetro padrão de 3–5 mm; crive os grânulos para retirar partículas finas <2 mm antes de os ensacar |
A variável mais importante na reciclagem de ABS (nota técnica).
O ABS é higroscópico e reabsorve humidade do ar até atingir 0,2-0,4%, podendo recuperar esse nível poucas horas após a lavagem. Alimentar a extrusora com uma humidade superior a 0,05% provoca imediatamente 3 falhas observadas: marcas de escorrimento (estrias prateadas devido à dimensão elevada das partículas na superfície do grânulo), fragilidade do filamento de grânulos e opacidade da superfície, mesmo após a moldagem por injeção a jusante. Uma secagem excessiva antes da extrusão (acima de 85 C durante 6 horas) começa a degradar a fase de butadieno antes mesmo da entrada na extrusora. A janela de secagem é de 80 C / 3-4 horas, com ponto de orvalho de -20 C. Não faça a pré-secagem num secador convencional de ar quente; é necessário um secador desumidificador (com dessecante).
| Classe | Capacidade | Volume mensal de entrada | Matéria-prima típica |
|---|---|---|---|
| Compacta | 100–500 kg/h | 30–150 MT/month | Regranulado industrial, material pós-industrial limpo |
| Padrão | 500–1 000 kg/h | 150–300 MT/month | Pós-consumo, veículos em fim de vida ligeiros |
| Serviço intensivo | 1 000–2 000+ kg/h | 300–600+ MT/month | WEEE, ELV pesado, múltiplas correntes |
Retardadores de chama no ABS proveniente de WEEE: a lacuna de conformidade que muitas vezes escapa aos operadores
A armadilha dos retardadores de chama: porque pode o ABS de WEEE separado por NIR falhar nos testes RoHS?
A triagem por NIR e a separação por densidade confirmam a identidade do polímero: confirmam que o material é ABS, não PS. Não quantificam o bromo. Uma triagem por NIR com resultado limpo na análise por XRF permite identificar a resina, mas nada mais: não indica se a resina contém éteres difenílicos polibromados (PBDE) como aditivo No 100 acima dos limites da RoHS 2011/65/EU ou do Regulamento POP da UE 2019/1021.
Os operadores que afirmam que «separado por NIR» significa «em conformidade com a RoHS» expõem-se a responsabilidade regulatória direta perante os seus clientes.| Substância | Regulamento | Limite (plástico reciclado) | Limite (material homogéneo) |
|---|---|---|---|
| PBDE (éteres difenílicos polibromados) | Regulamento POP da UE 2019/1021 | 500 ppm (UTC para artigos reciclados) | 100 ppm (RoHS 2011/65/EU por material homogéneo) |
| HBCD (hexabromociclododecano) | Regulamento POP da UE 2019/1021 | 100 ppm (UTC para artigos reciclados) | 100 ppm |
| DecaBDE (éter decabromodifenílico) | Regulamento POP da UE 2019/1021 (atualização de 2023) | 500 ppm (UTC) | Em revisão — provavelmente 200 ppm até 2027 |
UTC = contaminação incidental em vestígios permitida pela norma do Regulamento POP da UE. Nota: a UTC de 500 ppm de PBDE só é válida para artigos de plástico reciclado no mercado, não para a produção. Fonte: BSEF 2023.
Há mais um ponto importante a ter em conta para garantir a conformidade: o limite de 500 ppm de PBDE do Regulamento POP para plástico reciclado NÃO equivale ao limite de 100 ppm da RoHS para material homogéneo. A UTC do Regulamento POP aplica-se ao material reciclado colocado no mercado. Porém, se utilizar esse ABS reciclado para moldar e acabar um produto que, por si só, esteja abrangido pelo Regulamento RoHS (eletrónica, E&EE), o produto final continua sujeito ao limite de 100 ppm por material homogéneo. Ambos os referenciais são aplicáveis. O relatório técnico da BSEF de 2023 afirma que, com o atual limiar de 500 ppm, «a conformidade com os valores-limite só é garantida através da análise laboratorial “[6]», recorrendo a análises XRF convencionais e não a instrumentos de análise no local. O limite de deteção no local indicado pela BSEF para PBDPE no ABS é de 200-300 ppm, bastante abaixo do necessário para as UTC do Regulamento POP, mas muito acima do limite de 100ppm necessário para verificar a conformidade com os limites RoHS.Protocolo de conformidade FR em 5 etapas para correntes de ABS de WEEE
- Triagem preliminar por XRFantes da trituração: analise as carcaças inteiras de WEEE com um pXRF portátil. Assinale os itens com leituras >300 ppm Br para remoção. Custo típico do pXRF: $15 000–$30 000; tempo de análise: 30–60 sec/item.
- Separação por lotes — mantenha separados os lotes por tipo de dispositivo (molduras de televisores, carcaças de equipamento informático e pequenos eletrodomésticos). A presença de BFR nos ecrãs é o dobro da média registada nos pequenos eletrodomésticos.
- Análise laboratorial de cada lote destinado a um produto final abrangido pela RoHS: envie amostras em forma de grânulos para um laboratório certificado (ICP-MS ou GC-MS). Esta análise laboratorial permite determinar se o material contém menos de 100 ppm de PBDE por material homogéneo. Os custos laboratoriais variam entre $150 e $400.
- Os resíduos separados StreamBFR- positivos para retardadores de chama devem ser encaminhados para eliminação separada; o processo tem de tratar estes resíduos perigosos separadamente, conforme exigido pela Diretiva WEEE 2012/19/EU, sem os misturar com outras correntes limpas.
- Rastreabilidade documental — assegure a rastreabilidade desde o grupo e tipo de produto até ao grânulo final. A partir de 2026, os compradores de ABS PCR para aplicações eletrónicas irão exigir cada vez mais certificados de análise ao abrigo das obrigações de diligência devida do PPWR.
Mercado de ABS reciclado: classes, preços e onde a procura está a crescer
O ABS reciclado não é uma matéria-prima indiferenciada como o rPET ou o rHDPE. A venda faz-se com base numa especificação de classe, e o preço varia consideravelmente consoante a consistência da cor, a gama de MFI e o registo da origem do material de alimentação. Conhecer a classe permite maximizar o preço de venda potencial e decidir qual o público-alvo. A maior parte do ABS reciclado é incorporada em novos produtos por moldação por injeção, pelo que os compradores avaliam criteriosamente as classes quanto à consistência do índice de fluidez.| Classe de material | Especificação | Preço indicativo | Principais compradores |
|---|---|---|---|
| Granulado de primeira qualidade / de cor única | Cor única; MFI dentro de ±2 g/10 min da especificação; humidade testada; origem do material de alimentação certificada | $0.25–$0.35/lb ($0.55–$0.77/kg) | Fornecedores Tier-1 do setor automóvel, fabricantes de equipamento original de eletrónica de consumo |
| Padrão / cores misturadas | Aceitam-se cores misturadas; gama de MFI documentada; sem certificação | $0.14–$0.22/lb ($0.31–$0.49/kg) | Carcaças de eletrodomésticos, produtos de arrumação, moldação por injeção de uso geral |
| Classe para filamento de impressão 3D | Controlo rigoroso de MFI (±1 g/10 min); baixa humidade; diâmetro consistente após a extrusão do filamento | $0.30–$0.45/lb ($0.66–$1.00/kg) | Fabricantes de compostos para filamentos, cadeias de fornecimento para criadores |
| Classe inferior / material para mistura | Contaminação elevada, MFI fora da especificação, polímeros misturados; vendido como material de alimentação para misturas ou para aplicações não estruturais | $0.06–$0.12/lb ($0.13–$0.26/kg) | Acessórios para tubagens, perfis de construção, valorização energética |
As tendências de preços abaixo baseiam-se nos valores dos mercados spot da América do Norte e da Europa em janeiro de 2026. Os preços do ABS reciclado são muito voláteis; confirme sempre os preços com dados de mercado atuais antes de tomar decisões de investimento.
Prevê-se que o mercado de ABS reciclado cresça a uma taxa CAGR de 8,6%: de $9,4 mil milhões em 2025 para um valor estimado de $19,8 mil milhões até 2034 (Dataintelo 2025). Este crescimento supera o do mercado de ABS virgem (~4,7% CAGR), à medida que as empresas são pressionadas pelos fabricantes de equipamento original e por novas normas regulamentares a adotar práticas sustentáveis. A reciclagem traz uma vantagem económica estrutural para a cadeia de abastecimento: a reciclagem mecânica de ABS consome cerca de 51% menos energia (46,5 MJ/kg contra 94,5 MJ/kg na produção de ABS virgem), o que confere aos recicladores uma verdadeira vantagem nos custos operacionais quando os preços dos combustíveis fósseis são elevados.Principais aplicações do ABS reciclado por classe de material
O ABS reciclado de primeira qualidade e de cor única destina-se aos interiores automóveis (painel de instrumentos, painéis das portas, carcaças de AVAC) em aplicações que não exigem um acabamento de classe A. Em misturas de 70/30 de material virgem e reciclado, os fornecedores Tier-1 do setor automóvel usam ABS reciclado em peças estruturais internas com propriedades mecânicas aceitáveis. O segmento de mercado mais amplo para ABS reciclado de cores misturadas (granulado) abrange eletrodomésticos, bens de consumo e artigos de arrumação. Nesta fase, a cor pode ser aplicada à peça acabada por pintura ou galvanização, em vez de ser incorporada na resina da matéria-prima. A aplicação em mais rápido crescimento é a impressão 3D (FDM). A boa adesão entre camadas do ABS, aliada à crescente procura de filamentos sustentáveis para impressão 3D, impulsionou um nicho de mercado para grânulos de ABS reciclado, que podem atingir um preço superior quando o índice de fluidez (MFI) é rigorosamente controlado. Consulte o guia de compra de grânulos de ABS e o guia de classes de qualidade de grânulos reciclados para conhecer os requisitos de especificação.Economia da reciclagem interna de ABS: análise do ponto de equilíbrio e quando compensa investir numa linha dedicada
Como tornar a circularidade dos plásticos uma realidade com ABS — quando compensa? Criámos este guia de decisão sobre circularidade dos plásticos para responder a uma única pergunta: faz sentido reciclar o seu ABS internamente ou enviá-lo para processamento externo? A decisão depende de cinco variáveis principais: volumes mensais de desperdícios, níveis de contaminação, capital de investimento disponível, custo da mão de obra local e acesso a compradores de material reciclado.Cenário: fabricante de eletrónica, 180MT/MTh de desperdícios de ABS na Polónia
O cliente era um fabricante contratado que enviava para processamento externo canais e pontos de injeção de ABS limpo e de cor única, num total de 180 MT/MTh de desperdícios, a 85/MT. Recebia de volta grânulos de ABS reciclado a 0.18/kg. Com um investimento de 140 000 numa linha compacta, pouparia aproximadamente 34,000/ano e recuperaria o investimento em pouco mais de 26 meses, às tarifas de eletricidade europeias vigentes. A poupança seria ainda maior se os grânulos reciclados fossem usados internamente para complementar o consumo de ABS virgem. Substituir ABS virgem (a $1.80-$2.20/kg) por ABS reciclado a 0.55-0.77/kg, mesmo numa mistura com 30% de material virgem, pode reduzir significativamente o custo dos materiais.
| Volume mensal | Nível de contaminação | Opção recomendada | Período estimado de retorno |
|---|---|---|---|
| <30 MT | Qualquer | Recorrer a processamento externo — investimento CAPEX na linha não recuperável | N/A |
| 30–150 MT | <5% (granulado industrial) | Linha compacta interna ($80K–$180K) | 18–30 meses |
| 30–150 MT | >10% (pós-consumo/WEEE) | Recorrer a processamento externo ou investir numa linha padrão com lavagem | 30–42 meses (a lavagem aumenta o CAPEX) |
| 150–500 MT | <15% | Linha padrão interna ($200K–$420K) | 24–36 meses |
| >500 MT | Qualquer | Linha interna de serviço pesado; triagem FR dedicada no caso de WEEE | 18–30 meses |
Os valores de retorno do investimento usam preços europeus de energia e serviços públicos (0.12-0.18/kWh) e preços de mercado atuais para grânulos de ABS reciclado. O retorno efetivo depende das oscilações do preço do ABS virgem, bem como dos custos locais relevantes de mão de obra e da contaminação dos materiais.
Custos operacionais — 500 kg/h. Operar uma linha padrão de reciclagem de ABS custa aproximadamente $3,000-$6,000/mês em despesas diretas (energia, água, materiais, etc.), sem incluir mão de obra. A equipa é a maior variável: um sistema de 500 kg/hr requer 2-3 pessoas por turno. Para uma análise detalhada dos custos operacionais ou aconselhamento sobre o tamanho da linha, consulte a página de configuração de linha de reciclagem de ABS.Perspetivas para a reciclagem de ABS em 2026–2036: regulamentação, crescimento da procura e calendário de investimento
Três pressões regulamentares e duas forças económicas vão redefinir a proposta de valor da reciclagem de ABS de agora até 2036. A entrada nos mercados sujeitos a requisitos de conformidade depende, em primeiro lugar, do alinhamento dos investimentos com estes prazos. Para os recicladores, estas forças assinalam a transformação do ABS num material integrado numa verdadeira economia circular, em vez de um problema de eliminação.| Data | Evento | Impacto na reciclagem de ABS |
|---|---|---|
| 12 ago. 2026 | Entra em vigor o Regulamento da UE relativo às embalagens e aos resíduos de embalagens (PPWR 2025/40) | Entram em vigor os requisitos de incorporação de material reciclado; as embalagens de ABS (acessórios eletrónicos, artigos domésticos) têm de cumprir limiares mínimos de conteúdo PCR — impulsiona a procura de ABS PCR certificado |
| 2027 | Revisão UTC dos PBDE ao abrigo do Regulamento relativo aos POP | Prevê-se que o limiar de PBDE desça de 500 ppm para 350 ppm; o equipamento XRF já em uso ganha maior importância |
| ~2030 | É exigido um limiar de reciclabilidade de classe C do PPWR da UE (70%) para o mercado europeu de embalagens; reciclagem química por dissolução à escala comercial (prevista) | Os operadores sem certificação comprovada de reciclabilidade podem ser excluídos do mercado; prevê-se que instalações-piloto de dissolução de ABS iniciem a operação comercial |
| ~2032 | Regulamento ELV da UE: é exigida a incorporação de ~15% de plástico reciclado na produção de veículos novos | Os fabricantes de equipamento original do setor automóvel precisam de ABS PCR certificado para aplicações interiores — isto cria contratos de fornecimento a longo prazo para operações de rABS de alta qualidade |
| 2036 | ELV da UE: 25% de plástico reciclado em veículos novos (20% proveniente de circuito fechado) | A reciclagem de ABS em circuito fechado (ELV → rABS de classe automóvel → veículos novos) passa a ser um requisito contratual, e não um fator diferenciador |
Porque não se faz mais reciclagem química de ABS?
Embora a tecnologia de reciclagem química do ABS (à base de dissolução) esteja comprovada e permita recuperar eficazmente o polímero a nível molecular através de cetonas como MEK e acetona, a economia de escala é atualmente proibitiva para volumes baixos. As infraestruturas extensas para solventes, os requisitos de contenção de explosões e o custo de solventes equivalentes aos de qualidade alimentar representam custos gerais demasiado elevados para ser competitivos abaixo de 5-10,000MT/yr face aos materiais reciclados mecanicamente. Os circuitos de recuperação de solventes também perdem alguns por cento do material de entrada em cada passagem, pelo que os cálculos só são favoráveis quando o caudal é suficientemente elevado para amortizar a instalação de recuperação face a essa perda. No entanto, a reciclagem química está a caminho da comercialização em 2029-2032, quando a pressão regulatória para um teor elevado de PCR (%) em produtos eletrónicos e automóveis poderá justificar o investimento, com uma matéria-prima de base de 5,000MT/yr +. Entre 2026-2030, as opções financeiramente mais racionais são a reciclagem mecânica complementada por matéria-prima triada por sistemas óticos de excelência, como MWIR, DAF e separação triboeletrostática. Para a maioria dos recicladores, a dissolução continua a ser uma opção a acompanhar, em vez de uma linha a construir hoje. Consulte a análise Reciclagem mecânica vs. química.Lista de ações para investidores — período 2026–2030
- Encomende uma atualização de triagem MWIR ou LIBS+ML até agosto de 2026 — a procura de ABS PCR impulsionada pelo PPWR aumentará a concorrência pelo material de alimentação.
- Implemente imediatamente uma política de triagem de PBDE com pXRF — os reguladores estão a reduzir progressivamente os níveis permitidos de contaminantes em 2027-2030.
- Comece a preparar a documentação de rastreabilidade dos lotes — os requisitos PPWR de 2026 exigem certificados de análise a partir desse ano.
- Inicie o contacto com fornecedores Tier 1 — as diretivas de 2032 criam períodos de 5- a 6- anos para estabelecer novas cadeias de abastecimento de ABS ELV para o setor automóvel, com início imediato.
- Acompanhe de perto os avanços na reciclagem por dissolução — avalie possíveis acordos de licenciamento ou processamento por encomenda para utilização por volta de 2028-2030.
Perguntas frequentes: reciclagem de plástico ABS
Porque é difícil reciclar ABS?
Há três razões: em primeiro lugar, o ABS está classificado no código de resina #7 e, em geral, não é recolhido nos ecopontos; em segundo lugar, a sua densidade relativa é próxima da do estireno, o que dificulta a separação tradicional por flutuação e afundamento; em terceiro lugar, sobretudo quando provém de resíduos eletrónicos, muitas classes de ABS contêm retardadores de chama bromados, que têm de ser analisados antes da colocação no mercado. Por estas razões, a reciclagem de ABS continua a ser uma operação especializada — não é adequada para instalações de reciclagem de materiais indiferenciados.
Quantas vezes se pode reciclar ABS?
As propriedades de resistência ao impacto do ABS não reforçado diminuem, em média, 5,9% a cada ciclo sucessivo de reprocessamento mecânico (PMC NIH 2025). No melhor cenário, o material pode ser reprocessado mecanicamente 5 to 7 vezes antes de perder a integridade estrutural necessária para muitas aplicações. Após 3-4 ciclos, a incorporação de ABS virgem numa proporção de 30% aumenta a vida útil. Os materiais de ABS com carga, ou que contenham fibras — especialmente fibras de carbono — degradam-se muito mais rapidamente. A incorporação de material reciclado após 3-4 ciclos deve ser abordada com cautela e sujeita a protocolos de ensaio rigorosos.
O ABS reciclado consegue igualar o desempenho do ABS virgem?
O ABS industrial limpo, reciclado num único ciclo a partir de granulado, apresenta ~94% da resistência ao impacto e ~96-98% das propriedades de resistência à tração do material virgem. Com a adição de cerca de 30% de material virgem, os materiais reciclados são adequados para a maioria das aplicações de moldação por injeção, como peças de acabamento automóvel e coberturas de eletrónica de consumo. Para aplicações que exijam elevada resistência ao impacto ou capacidade significativa de suportar cargas estruturais, deve especificar-se uma proporção superior de material virgem ou uma classe reciclada de alto desempenho, reciclada num único ciclo.
O ABS reciclado é seguro para contacto alimentar?
Em geral, nem o ABS virgem é recomendado para contacto direto com alimentos. O ABS reciclado levanta ainda mais questões: a presença de resíduos de monómero de estireno, auxiliares de processamento e possíveis contaminantes da utilização anterior significa que só deve ser usado em aplicações de contacto alimentar quando o material tiver sido testado segundo normas específicas de migração para materiais em contacto com alimentos (EU 10/2011 ou FDA 21 CFR).
Qual é o código de reciclagem do plástico ABS?
O ABS tem o código de identificação de resina #7, segundo a norma ASTM D7611 — a categoria «Other» para resinas não abrangidas pelos códigos 1–6. Os sistemas de triagem municipais raramente identificam o ABS como categoria separada, pelo que este não entra nos fluxos de recolha seletiva. A reciclagem comercial de ABS utiliza material de alimentação industrial ou pós-industrial: WEEE, ELV e desperdícios de fabrico.
Qual é a diferença entre ABS PIR e PCR?
O ABS reciclado pós-industrial (PIR) provém de desperdícios de fabrico: canais, pontos de injeção ou aparas de processos de moldação por injeção. Como a composição é conhecida e a contaminação é mínima, o ABS PIR passa geralmente por apenas um ciclo de reciclagem. O ABS reciclado pós-consumo (PCR) provém de artigos em fim de vida, incluindo os provenientes do fluxo WEEE, ELV e dos resíduos domésticos. O historial de processamento desse ABS pode ser desconhecido, e os níveis de contaminação e a inconsistência dos valores de MFI são, em geral, superiores. O ABS PIR de classe superior é normalmente fornecido a um preço mais elevado para aplicações como o setor automóvel e a eletrónica de consumo, em que o historial de processamento e o controlo de qualidade são importantes.
Porque não se recorre mais frequentemente à pirólise do ABS?
Embora seja teoricamente simples, a pirólise de ABS não é atualmente rentável quando o material de alimentação está limpo. Este processo decompõe completamente a cadeia polimérica e produz óleo combustível avaliado em cerca de USD 0,04 to USD 0,08 per pound, um valor muito inferior ao dos grânulos obtidos por reciclagem mecânica (USD 0,25 to USD 0,35 per pound). A pirólise é normalmente reservada para resíduos plásticos mistos e muito contaminados, cuja triagem mecânica é impossível.
Configure uma linha de reciclagem de ABS para o seu material de alimentação
Indique a tonelagem mensal, o tipo de material de alimentação e o nível de contaminação para podermos recomendar a classe de linha, o sistema de triagem inicial e a tecnologia de secagem adequados.
Consulte a linha de reciclagem de plásticos rígidos — peça um orçamento →A nossa perspetiva sobre a economia da reciclagem de ABS em 2026
Com a nossa experiência na implementação de sistemas de reciclagem de ABS nos mercados europeu e do Sul da Ásia, constatamos que muitos clientes enfrentam dificuldades por dimensionarem a secagem abaixo do necessário ou sobrestimarem a cobertura e as capacidades da tecnologia de triagem. Os parâmetros preliminares de secagem — como 80C, durante 3-4 horas, com pontos de orvalho rigorosamente controlados — podem parecer padrão nas especificações, mas são muitas vezes responsáveis pela maioria dos problemas de qualidade do produto final. Do mesmo modo, confiar no pressuposto de que a triagem NIR, por si só, é suficiente para fluxos complexos de WEEE pode custar receitas valiosas quando carcaças de ABS de cor escura acabam inadvertidamente no tapete transportador de rejeitados.
De agora até 2030, é precisamente o período em que os recicladores de ABS devem estabelecer operações rastreáveis e conformes — os contratos que garantem conteúdo reciclado para o final da década estão a ser assinados agora.
Referências e fontes
- PMC/NIH (2025). Estudo sobre reprocessamento em vários ciclos: perda de resistência ao impacto do ABS de 5,9%/ciclo; ABS/PC de 14,5%/ciclo. PMC11976218. pubmed.ncbi.nlm.nih.gov – Tier 1
- Jung, S.M. (2025). Tecnologias avançadas de reciclagem de ABS — análise aprofundada. MDPI Sustainability, 17(19), 8742. mdpi.com – Tier 1
- Comissão Europeia (2025). Regulamento relativo às embalagens e aos resíduos de embalagens (PPWR) 2025/40. Data de aplicação: 12 de agosto de 2026. ec.europa.eu – Tier 1
- Comissão Europeia (2023). Proposta de regulamento relativo aos veículos em fim de vida – metas de conteúdo de plástico reciclado (15% até ~2032; 25% até 2036). ec.europa.eu – Tier 1
- BSEF (2023). Orientações técnicas sobre retardadores de chama bromados em plásticos reciclados – UTC de PBDE 500 ppm; UTC de HBCD 100 ppm. bsef.com – Tier 2
- APR / Association of Plastic Recyclers (2023). Desafios da triagem NIR de plásticos pretos e escuros plastics recycling.org – Tier 2
- Dataintelo (2025). Relatório do mercado de ABS reciclado: $9.4B (2025) $19.8B (2034), CAGR 8,6% dataintelo.com – Tier 3
Artigos relacionados
- Visão geral da reciclagem de plástico ABS – Guia geral para reciclar plástico ABS
- Granulação por filamento, anel de água ou submersa: guia de seleção
- Lavagem a quente ou a frio na reciclagem de plásticos: que processo se adequa ao seu nível de contaminação?
- Linha de reciclagem de plásticos rígidos: especificações completas do equipamento
Revisto pela Kitech Engineering Team. A Kitech concebe e coloca em funcionamento linhas de reciclagem de plásticos rígidos para fluxos de ABS, HDPE, PP e resinas de engenharia nos mercados europeu e asiático. Os dados técnicos apresentados baseiam-se em dados reais registados em instalações; os preços e dados de mercado provêm de relatórios independentes de terceiros e estão sujeitos à volatilidade do mercado. Devem ser usados para validação e confirmação antes da modelização de investimentos financeiros.
Artigos relacionados




Tendências