Contacte a Kitech Company


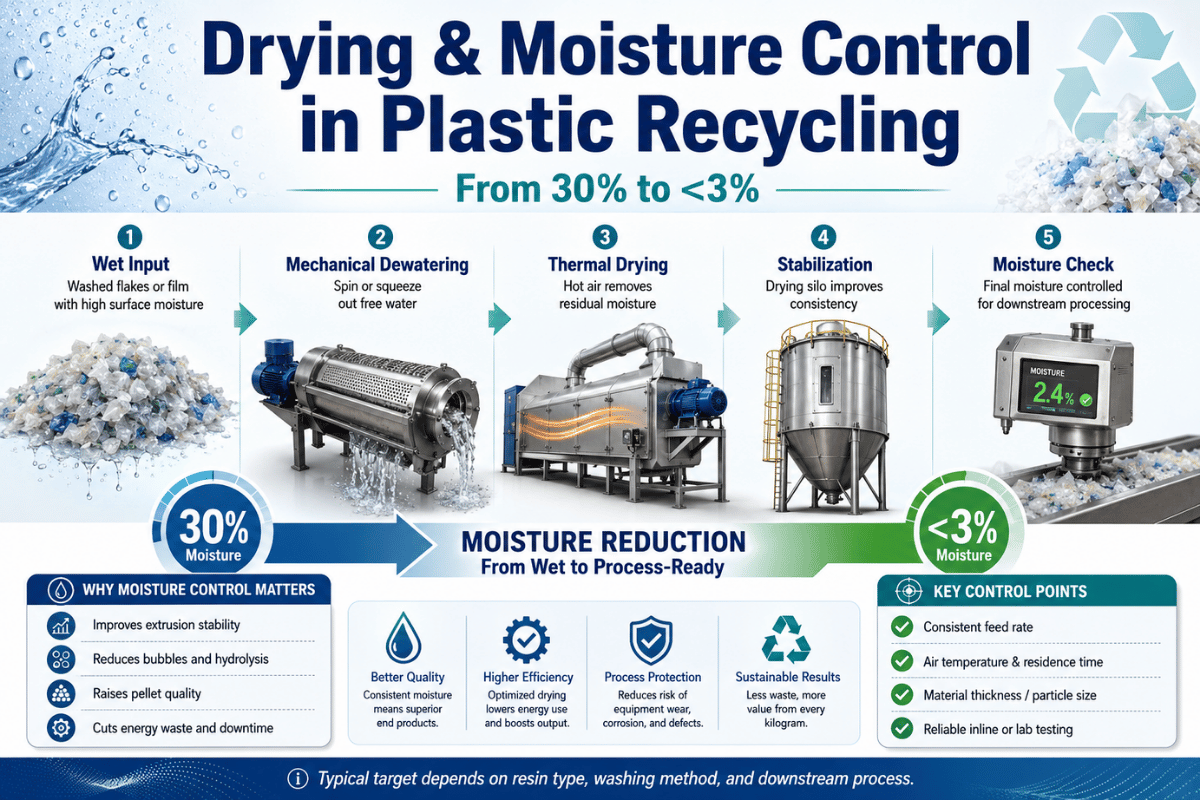
Na secagem e no controlo da humidade na reciclagem de plásticos, as decisões tomadas antes de o material chegar à extrusora determinam a qualidade final dos grânulos. Se a água livre, a humidade superficial e a humidade absorvida não forem tratadas após a lavagem, podem surgir vapor na matriz de extrusão, lotes rejeitados e maior consumo de energia.
Este guia apresenta às instalações de reciclagem um método simples para escolher uma solução de secagem adequada, com base na forma da matéria-prima, no teor de humidade pretendido, no ponto de ensaio e nos riscos das etapas seguintes. Abrange todo o processo, desde a configuração da linha de lavagem e a desidratação até à secagem térmica e por dessecante, aos controlos com medidor de humidade e aos critérios de aprovação para granulação.
Especificações rápidas
| Janela de controlo | Após a lavagem e antes da extrusão ou granulação |
| Principais tipos de humidade | Água livre, humidade superficial e humidade absorvida |
| Percurso habitual do equipamento | Desidratação mecânica, prensagem, secagem com ar quente, secagem por dessecante e ensaio de humidade |
| Referência da Kitech para filme flexível | Secador de prensagem de plástico JGM: 200-1000 kg/h, humidade final de 3-5% e separação de 92-95% da água para materiais flexíveis adequados |
| Melhor critério de decisão | Escolha com base no comportamento do material, na humidade pretendida, na capacidade da linha e no ponto de ensaio, não apenas no nome do secador |
Índice
Porque é que a humidade se torna uma perda de rendimento oculta na reciclagem de plásticos
A humidade provoca perdas de rendimento dispendiosas porque atravessa o processo de reciclagem sob várias formas. A água livre nos fragmentos escorre facilmente. A humidade superficial fica retida no filme, nos rótulos, nas partículas finas e nas arestas irregulares, enquanto a humidade interna pode permanecer presa na matéria-prima sem ser visível à superfície.
Segundo a Association of Plastic Recyclers, uma instalação de reciclagem de plásticos transforma resina plástica proveniente de fontes pós-consumo e pós-industriais através de etapas de moagem, lavagem, separação por flutuação e afundamento, enxaguamento, secagem, elutriação, descontaminação e fabrico. A secagem não é uma etapa secundária: é um controlo de qualidade entre a remoção da água e a recuperação de polímeros valiosos.
A Plastics Technology alerta para os riscos de confiar apenas no aspeto superficial: o HDPE e o PP reciclados podem parecer secos, embora ainda haja água retida nos grânulos ou na resina. Sem uma gestão cuidadosa da humidade, a instalação pode enviar para a extrusão um lote que parece seco e deparar-se depois com vapor, massa fundida espumosa, tamanho de injeção irregular ou densidade instável dos grânulos.
Erro comum
Muitas instalações partem do princípio de que os grânulos de HDPE e PP processados estão secos porque a superfície parece limpa. Se a aprovação do lote não incluir um ensaio na saída do secador, o material húmido pode entrar na extrusão e gerar vapor no arranque. O problema não se resume à falta de capacidade de secagem: falta um critério documentado de aprovação para a granulação, baseado na inspeção antes do processamento.
Teor de humidade pretendido por material e forma de saída
Não existe um único teor de humidade correto para todos os tipos de material reciclado. Materiais diferentes, como fragmentos de PET (que podem estar muito húmidos antes da filtragem), filme de LDPE lavado ou grânulos de HDPE antes da granulação, comportam-se de forma muito distinta. A meta deve ser ajustada à forma da matéria-prima, às etapas seguintes e às especificações do produto final.
| Material/forma de saída | Comportamento da humidade | Referência prática para a meta | Nota sobre as condições de utilização |
|---|---|---|---|
| Filme de LDPE após a lavagem | Água retida nas dobras e nos fardos de filme | Humidade final de 3-5% segundo os dados do secador de prensagem JGM da Kitech | Condição de um equipamento indicada pelo fabricante; verificar com um ensaio da matéria-prima |
| Sacos tecidos de PP | Água retida na estrutura do tecido e nas partículas finas | Prensagem seguida de secagem térmica de afinação quando a granulação exige menor humidade à entrada | Não aplique regras de secagem para fragmentos rígidos sem realizar ensaios |
| Fragmentos rígidos de HDPE/PP | Sobretudo humidade superficial, além de partículas finas e geometria oca | A prática laboratorial da APR para poliolefinas seca os fragmentos até menos de 1% em peso | A prática laboratorial da APR serve de referência, não é uma garantia universal de produção |
| Fragmentos de PET | Mais sensíveis à humidade antes do processamento por fusão | A prática da APR para PET inclui controlos de lavagem, secagem, elutriação e filtragem da massa fundida | Utilize secagem específica para PET e controlos de qualidade antes da extrusão |
| Plástico flexível misto | Espessura, área superficial e retenção de água variáveis | Na secagem térmica industrial, é habitual procurar uma humidade residual inferior a 3% para plásticos flexíveis | Ajuste a meta à dimensão dos fragmentos, à espessura, ao fluxo de ar e ao tempo de permanência |
| Plásticos de engenharia higroscópicos | A humidade pode permanecer dentro do polímero | É frequente serem necessárias secagem por dessecante e regulação do ponto de orvalho | Não dependa apenas da desidratação superficial |
Escolha de sistemas de secagem por tipo de plástico e risco para a reciclabilidade
Para uma empresa de reciclagem, a configuração adequada do equipamento depende do tipo de plástico, da carga de contaminantes e do processamento a jusante. Os vários tipos de plástico absorvem humidade de forma diferente: o PET e a PA podem absorver água para o interior do polímero, enquanto o PE e o PP tendem a reter humidade superficial junto dos fragmentos, rótulos, partículas finas e dobras do filme. Um secador de plástico com ar quente pode remover a humidade superficial, mas poderá ser necessário controlar a secagem por dessecante quando a água absorvida se transforma em vapor durante a extrusão ou a moldação por injeção.
Uma secagem adequada protege os grânulos de plástico do excesso de humidade, de um teor de humidade elevado, da descoloração, da corrosão nas peças metálicas e de um comportamento irregular da massa fundida. Considere o secador como parte da linha completa, não como uma solução isolada: a lavagem, a triagem, a desidratação, os ensaios de humidade e a aprovação dos lotes influenciam a reciclabilidade e o valor do plástico reciclado.
Escala de controlo da humidade em 9 etapas: desidratar, secar e testar
Não instale um secador genérico de plástico como se fosse apenas um equipamento do tipo «caixa». Em vez disso, mapeie o fluxo desde o estado da matéria-prima até à desidratação adequada, à etapa final de secagem e ao ponto de ensaio antes da granulação, para planear corretamente toda a linha de lavagem.
| Estado do material/matéria-prima | Primeira etapa de secagem | Etapa final de controlo | Ponto de ensaio |
|---|---|---|---|
| Filme húmido após a lavagem | Remover a água livre por prensagem | Secagem térmica de afinação, se necessária para a extrusão | Antes da aglomeração ou granulação |
| Filme flexível após a desidratação | Verificar a humidade do fardo de filme | Ajustar o ar quente ou a prensagem | Saída do secador |
| Sacos tecidos de PP | Secador de prensagem | Verificar o tempo de permanência | Antes do densificador ou granulador |
| Fragmentos rígidos de HDPE/PP | Desidratação centrífuga | Secador térmico se a meta não for atingida | Entrada do silo de fragmentos |
| Fragmentos de garrafas PET | Secagem centrífuga e térmica | Pré-secagem específica para PET antes da fusão | Antes da extrusão |
| Grânulos reciclados mistos | Controlo da humidade durante o armazenamento | Verificação para aprovação com medidor de humidade | Antes da embalagem ou reutilização |
| Plásticos higroscópicos | Secador por dessecante | Controlo do ponto de orvalho, do fluxo de ar e do tempo de permanência | Saída da tremonha |
| Matéria-prima contaminada de baixo valor | Melhore primeiro a lavagem e a remoção de partículas finas | Evite secar sujidade dentro dos grânulos | Após o enxaguamento e antes do secador |
| Matéria-prima de elevado valor para granulação | Organize a secagem por etapas, de acordo com o material | Registe a humidade do lote | Registo de aprovação do lote |
Vantagens
- A desidratação mecânica remove a maior parte da água antes de se aplicar calor.
- Os secadores de prensagem ou as prensas de desidratação são adequados para filmes e materiais tecidos com água retida nas dobras.
- A secagem por dessecante remove a humidade absorvida pelos plásticos higroscópicos.
Limitações
- Por exemplo, uma velocidade de rotação elevada, por si só, normalmente não seca completamente os filmes até um nível adequado para um processamento estável por fusão em todas as circunstâncias.
- O calor adicional, por si só, não resolve o problema; também é necessário otimizar o fluxo de ar, o ponto de orvalho e o tempo de permanência para evitar um consumo excessivo de energia.
- Sem um ponto de ensaio dedicado no sistema de secagem, configurado para verificar o nível de humidade pretendido, as metas não passam de uma série de alegações, em vez de constituírem um sistema de controlo integrado.
«Alertamos as empresas de reciclagem para que não se limitem a encomendar um secador de catálogo com um número de encomenda. Devem exigir a confirmação das condições da matéria-prima, dos níveis de humidade inicial e pretendido, de um plano de amostragem e verificação num ponto a montante e dos riscos para a granulação associados a uma secagem insuficiente.»
Como é que a humidade chega à extrusora e prejudica a qualidade dos grânulos
O material húmido causa problemas visíveis e ocultos na extrusão. Entre os problemas visíveis contam-se vapor, massa fundida espumosa, bolhas alongadas, acabamentos com estrias, marcas de escorrimento e superfícies rugosas nos grânulos. Os danos menos visíveis incluem baixa viscosidade da massa fundida, tamanho de injeção variável na moldação, substituição mais frequente do meio filtrante e degradação do polímero.
A Plastics Technology enumera defeitos associados à humidade, como empolamento, vazios, estrias prateadas, massa fundida espumosa, baixa viscosidade da massa fundida, rastos de bolhas de gás e fluxo irregular. Na reciclagem, as equipas podem culpar a extrusora, o permutador de filtros ou o granulador, mesmo quando o material a montante está demasiado húmido.
Que teor de humidade é aceitável antes da granulação de plástico?
O teor de humidade aceitável à entrada da granulação de plástico depende do plástico, da forma da matéria-prima e da qualidade pretendida para os grânulos. Por exemplo, a prática laboratorial da APR para poliolefinas utiliza fragmentos secos com < 1% em peso, enquanto o processo de prensagem da Kitech regista uma humidade final de 3-5% para materiais flexíveis adequados. Defina os limites de aprovação com base em ensaios e registe-os por material; não aplique o mesmo valor ao PET, HDPE, LDPE, PP e PA.
Nota de engenharia
As normas laboratoriais O-P-00 da APR para poliolefinas especificam fragmentos secos com menos de 1% em peso, secagem até 60 °C, temperaturas de fusão na extrusão de 190 °C a 245 °C e um tempo máximo de permanência no cilindro da extrusora de 6 min. Considere estes valores como referências da prática laboratorial; confirme-os com a matéria-prima real, a saída do granulador e a estabilidade da extrusora em produção.
| Ponto de verificação da especificação | Intervalo ou valor a verificar | Condição de utilização |
|---|---|---|
| Ensaio de prensagem de filme flexível | 200 kg/h a 1000 kg/h; humidade final de 3% a 5% | Utilizar com matéria-prima adequada de filme de LDPE, filme agrícola, tecido de PP, PA e HDPE |
| Valor indicado para a separação mecânica da água | Separação de 92% a 95% da água | Confirmar com a espessura real do filme, o nível de contaminação e a produção |
| Referência laboratorial da APR para a humidade de poliolefinas | Menos de 1% em peso; secagem até 60 °C | Apenas uma condição de referência, não uma garantia de produção |
| Intervalo de referência da APR para a extrusão | Temperatura de fusão de 190 °C a 245 °C; permanência máxima de 6 min | Utilizar para enquadrar os riscos dos ensaios antes da aprovação da produção |
| Condições de secagem térmica de plástico flexível | Humidade residual inferior a 3% nas condições industriais habituais | Ajustar à espessura e à dimensão dos fragmentos, à velocidade do ar e à humidade à entrada |
| Regra inicial para amostragem na saída do secador | Amostra composta de 1 kg e amostra de retenção de 1 kg | Utilizar apenas como regra inicial de garantia da qualidade quando não existir uma norma interna mais exigente |
| Regra inicial para nova verificação durante o armazenamento | 1 kg antes da entrada no silo e 1 kg antes do ensacamento | Utilizar quando os grânulos permanecem expostos a ar húmido após a secagem |
| Escala de ensaios de produção | Pontos de carga de 200 kg/h, 500 kg/h e 1000 kg/h | Realizar apenas se a linha e a matéria-prima puderem suportar a taxa de ensaio em segurança |
| Verificação do arranque e do funcionamento em regime estável | Acompanhamento de 2 hr no arranque e registo de 4 hr em regime estável | Utilizar quando o vapor só aparece após o primeiro lote de material |
| Verificação da exposição durante o armazenamento | Nova verificação 24 hr e 48 hr após a secagem | Utilizar para grânulos ou fragmentos armazenados em ambiente húmido antes da embalagem |
| Escala de retenção de amostras do lote | 1 kg de matéria-prima húmida, 1 kg à saída do secador e 1 kg de material ensacado | Utilizar para determinar onde a humidade entra ou reaparece |
| Intervalo de análise da humidade | Pontos de análise de 3%, 4% e 5% | Utilizar como intervalo interno para acompanhar tendências, não como limite universal de aprovação/rejeição |
| Escala de repetição dos ensaios por escalões | 1%, 2%, 3%, 4%, 5%, amostra de 1 kg à saída, amostra de 1 kg à entrada da tremonha, reserva de 2 kg de filme húmido, reserva de 2 kg de fragmentos secos, amostra de 4 kg da limpeza da linha, nova verificação às 24 hr, às 48 hr e às 72 hr de armazenamento | Utilizar quando um lote não cumpre o limite de humidade da instalação e o operador precisa de um procedimento repetível para novos ensaios |
| Periodicidade da análise do histórico da linha | Análise de tendências aos 7 day, 30 day, 1 month, 3 month e 6 month | Utilizar para relacionar desvios de humidade com mudanças de filtro, ocorrências de vapor e registos de rejeição |
| Enquadramento normativo | Como utilizar na consulta de preços e propostas de secadores |
|---|---|
| ISO 15270:2008 | Utilize a linguagem da ISO sobre requisitos de qualidade ao definir a recuperação, a reciclagem e as especificações do produto de saída. |
| ISO/CD 15270-3 | Utilize a terminologia da ISO para a reciclagem física nos indicadores de desempenho do processo, na qualidade dos materiais reciclados e na comunicação entre empresas de reciclagem. |
| ISO/DIS 15270-1 | Acompanhe a terminologia das revisões da ISO ao redigir princípios gerais para a recuperação pós-industrial e pós-consumo. |
| ISO 15270-5:2025 | Mantenha o âmbito da ISO relativo à reciclagem orgânica separado das alegações de secagem mecânica para PE, PP, PET, PA e ABS. |
| ASTM D6869 | Consulte o ensaio de humidade Karl Fischer quando o comprador precisar de um método laboratorial além de um simples medidor de humidade para produção. |
| ASTM D7191 | Consulte o ensaio de humidade com sensor de humidade relativa quando os ensaios de resina ou de grânulos exigirem um método laboratorial documentado. |
Ensaios de humidade e critérios de aprovação antes da granulação
Os ensaios não têm de começar por um projeto laboratorial abrangente. Deixe de considerar automaticamente aprovado o material à saída do granulador e registe o nível de humidade antes de o fluxo seguir para a etapa seguinte. Os critérios de aprovação devem especificar onde e quando recolher a amostra, que aparelho foi utilizado, qual o limite aplicável e o que fazer quando um lote não cumpre esse limite.
Como devem as empresas de reciclagem medir a humidade dos fragmentos de plástico?
Meça a humidade imediatamente antes do ponto de decisão: após a secagem final e antes da granulação, da alimentação do silo ou do ensacamento. No caso dos fragmentos, recolha amostras em vários pontos do fluxo; evite tirar apenas uma mão-cheia do topo de um contentor de armazenamento.
Os analisadores de humidade podem ser utilizados com grânulos e resina, mas o protocolo de amostragem tem de ser definido primeiro. Se uma amostra absorver humidade durante o transporte, ou se recolher material apenas à superfície do recipiente de resina ou de grânulos, a leitura pode induzir o operador em erro.
Folha de controlo: desidratar, secar e testar
- Registe o material, a forma e a origem na linha de lavagem.
- Registe o percurso de secagem: centrífugo, por prensagem, com ar quente, por dessecante ou combinado.
- Recolha amostras à saída do secador e antes da granulação.
- Retenha qualquer lote que não cumpra o limite de humidade acordado.
- Registe os sinais da extrusão juntamente com os dados do lote.
Comparação dos riscos de humidade para PET, HDPE, LDPE, PP, PA e ABS
O comportamento dos materiais divide-se em higroscópico e não higroscópico. Os plásticos higroscópicos absorvem diretamente a água do ambiente para o polímero. Os materiais não higroscópicos retêm normalmente a água em reentrâncias superficiais, vincos, partículas finas ou peças ocas.
Esta distinção influencia a escolha do secador e o ponto de ensaio da humidade.| Grupo de materiais | Risco de humidade | Implicações para a secagem |
|---|---|---|
| Fragmentos de PET | Sensível antes do processamento por fusão | Utilize secagem específica para PET e controlo de qualidade antes da extrusão |
| Fragmentos rígidos de HDPE e PP | Sobretudo humidade superficial | Secagem centrífuga seguida de secagem térmica quando a meta de aprovação não é atingida |
| Filme de LDPE e filme agrícola | Água retida nas dobras e no filme com grande área superficial | O secador de prensagem é muitas vezes a etapa principal de desidratação |
| PA, ABS e plásticos de engenharia | Maior preocupação com a humidade interna | Poderá ser necessário recorrer à secagem por dessecante e ao controlo do ponto de orvalho |
Para filmes flexíveis e materiais tecidos, o secador de prensagem de plástico da Kitech para remover a humidade de filmes flexíveis é a opção mais direta.
Se uma linha tiver de processar diferentes formas de material, compare as tecnologias de desidratação e adapte-as aos fluxos reais de material.Sinais de falha: vapor, massa fundida espumosa, estrias e mudanças de filtro
Os problemas de humidade manifestam-se muitas vezes nos sinais de controlo do processo antes de surgirem produtos acabados rejeitados.
Problemas como vapor no arranque, massa fundida espumosa, estrias prateadas, vazios nos grânulos, fluxo irregular ou filtros obstruídos são sinais de que deve testar a humidade do material antes de ajustar a velocidade do fuso da extrusora, a temperatura de fusão ou a malha do filtro.| Sinal observado | Possível relação com a humidade | Primeira medida corretiva |
|---|---|---|
| Vapor na matriz de extrusão | Água a entrar na zona de fusão | Teste o material à saída do secador e à entrada da tremonha |
| Massa fundida espumosa | Evaporação súbita da humidade sob o efeito do calor | Verifique o tempo de secagem e o fluxo de ar |
| Mudanças frequentes de filtro | Partículas finas húmidas e contaminantes a chegar à filtragem da massa fundida | Reveja a lavagem, a remoção de partículas finas e o percurso de secagem |
| Grânulos quebradiços ou frágeis | Degradação do material ou secagem insuficiente antes da fusão | Separe os tipos de material e realize um ensaio com controlo da humidade |
Onde integrar os secadores nas linhas de lavagem, desidratação e granulação
A secagem deve ocorrer antes da embalagem e do armazenamento, não depois.
Uma instalação que introduza fragmentos mal lavados e húmidos num processo de granulação a quente pode secar os contaminantes no produto, em vez de remover a humidade de material limpo. Uma sequência mais adequada consiste em lavar, densificar se for apropriado, enxaguar, prensar mecanicamente, concluir a secagem, testar a humidade e, por fim, embalar ou transferir o material para armazenamento.Um secador centrífugo é suficiente após a lavagem de fragmentos de plástico?
No caso de alguns fragmentos rígidos, a secagem centrífuga poderá bastar para remover alguma água superficial e permitir a saída do material da instalação após a lavagem. Isto não se aplica ao filme flexível, aos sacos tecidos de PP nem à matéria-prima com dobras e partículas finas, que exigem um percurso combinado com prensagem e, possivelmente, secagem térmica antes da granulação.
Os planeadores da Kitech podem adaptar estas opções de secagem à configuração do sistema de lavagem de plásticos, do sistema de lavagem de filme PP PE, da linha de lavagem de garrafas PET e do verificador da qualidade de fragmentos de PET. O secador deve corresponder ao material produzido na lavagem, sem ter de compensar problemas posteriormente.
Economia na escolha do secador: energia, espaço, rejeições e custo total de propriedade
O custo inicial de um secador barato aumenta se o processo deixar o material suficientemente húmido para causar defeitos após a granulação. O consumo adicional de energia deve-se muitas vezes à falta de controlo da desidratação mecânica, da entrada de ar ou do tempo de permanência, e não à necessidade de mais calor na linha. O controlo dos custos depende da meta de humidade, das necessidades energéticas, do espaço de instalação, do acesso para manutenção e da produção rejeitada.
Um artigo de 2026 da Plastics Engineering apresenta a secagem de resina como um problema de controlo energético ligado ao ponto de orvalho, ao fluxo de ar, ao tempo de permanência, à entrada de ar e à potência do ventilador. As instalações de reciclagem devem ter em conta o mesmo alerta: mais calor nem sempre resolve os problemas de humidade se entrar ar húmido no processo ou se o fluxo de ar não for adequado ao tipo e à espessura do material.
Lista de verificação do custo total de propriedade na escolha do secador
- Humidade inicial e forma do material
- Humidade residual pretendida à saída do secador
- Energia necessária para o aquecimento e o fluxo de ar
- Espaço no chão e acesso para manutenção
- Taxa de rejeição e tempo de paragem do permutador de filtros, com ou sem alterações à secagem
- Custo dos ensaios dos lotes e tempo do operador
Ao escolher equipamentos de processo, compare um secador de prensagem e um secador centrífugo com uma linha de granulação de plástico, uma máquina granuladora de plástico para grânulos reciclados e uma máquina de granulação de filme plástico. A decisão de compra do secador deve basear-se numa comparação do retorno do investimento de toda a linha, e não no preço de compra de um equipamento isolado.
Perspetivas para 2026: requisitos de qualidade mais exigentes para os materiais reciclados e controlo da humidade com menor consumo de energia
Em 2026, o processo de aquisição de secadores dará cada vez mais importância à demonstração da qualidade controlada do produto final e à redução do consumo de energia. Não se trata de definir uma nova meta padrão para o secador. Trata-se de demonstrar como foi gerida a humidade ao longo de cada lote, especificar o percurso previsto pelo secador e descrever uma decisão controlada de aprovação com base na meta de humidade definida antes da granulação.
Um artigo de 2023 publicado na Waste Management sobre plásticos flexíveis descreve a secagem térmica como uma das operações com maior consumo de energia na reciclagem de plásticos. Também relaciona o desempenho da secagem mecânica com a velocidade do ar, a espessura e a dimensão dos fragmentos e a humidade do produto sólido e do ar. Nas propostas, teste as tecnologias de secagem antes de simplesmente aumentar a capacidade de aquecimento.
Está a considerar um sistema de lavagem ou uma operação de granulação em 2026? Comece por incluir os requisitos de humidade no seu pedido de proposta. Pergunte aos fornecedores que nível de humidade pressupõem na sua instalação, qual será a meta à saída, quais deverão ser a amostragem e o tempo de permanência no secador, qual o consumo total de energia previsto e quais serão as consequências se um lote não passar no ensaio. Assim, poderá avaliar todas as opções, incluindo soluções de linha de granulação de plásticos, configurações de lavagem a quente e sistemas de secagem.
Perguntas frequentes
P: Qual é o melhor secador para reciclar película de plástico?
Mostrar resposta
No caso da película flexível, um estágio de secagem por compressão costuma remover a maior parte da água, porque as dobras da película retêm água. Poderá ainda ser necessário um acabamento com secagem por ar quente quando a máquina de granulação exige um teor de humidade residual mais baixo. Confirme a configuração com um ensaio nas condições previstas de espessura da película, nível de contaminação e caudal.
P: Qual é o teor de humidade aceitável antes da granulação de plástico reciclado?
Abrir resposta
Depende do material e da qualidade pretendida para o produto final. As práticas da APR para poliolefinas indicam a utilização de fragmentos secos com menos de 1% de humidade em peso, enquanto os dados relativos a secadores por compressão de película flexível podem indicar valores finais de humidade residual mais elevados. Utilize os dados medidos em ensaios com cada matéria-prima, em vez de aplicar um valor universal.
P: Como remover a humidade dos grânulos reciclados de HDPE e PP?
Ver resposta
Determine se a humidade está à superfície, nas partículas finas ou se foi absorvida durante o armazenamento. Utilize a desidratação mecânica para os fragmentos lavados e, quando necessário, complete com secagem controlada por ar quente. Antes da extrusão, aprove os grânulos com base numa medição feita com um medidor de humidade.
Após a secagem por ar quente, o armazenamento em ar húmido pode voltar a aumentar a humidade dos grânulos. Se a primeira carga não apresentar vapor, mas as seguintes apresentarem, verifique o tempo de permanência na tremonha de alimentação e a humidade do local de armazenamento.
P: Um secador centrífugo é suficiente após a lavagem de fragmentos de plástico?
Ver resposta
Às vezes. Pode ser suficiente para fragmentos rígidos, desde que o teste de humidade dê um resultado dentro dos limites.
P: Os fragmentos de PET precisam de secagem com dessecante antes da extrusão?
Ver resposta
Durante a fusão, o PET é higroscópico, pelo que os fragmentos de PET exigem uma secagem e um controlo da qualidade mais rigorosos do que a película de PE lavada. Seque os fragmentos de PET de acordo com as especificações de secagem do fornecedor da linha de PET e meça o teor de humidade antes de encaminhar o material para extrusão.
Não misture os dados de secagem do PET com os do HDPE ou do PP; os riscos nas etapas seguintes são diferentes.
P: Como devem os recicladores medir a humidade nos fragmentos de plástico?
Ver resposta
Recolha amostras num ponto fixo entre a secagem final e o processo seguinte. Recolha várias amostras pequenas ao longo do fluxo, em vez de retirar apenas uma mão-cheia do topo de um contentor.
P: Porque é que a humidade provoca bolhas ou degradação durante a extrusão?
Ver resposta
O calor transforma a humidade residual em vapor, que forma bolhas, espuma ou rastos de gás no material fundido. A água também pode acelerar a degradação dos polímeros sensíveis à humidade. Por isso, os parâmetros do secador, o tempo de permanência e um teste de humidade antes da extrusão são importantes, mesmo quando os grânulos parecem limpos.
O que é uma máquina de secagem?
Abrir resposta
Uma máquina de secagem remove água livre, humidade superficial ou humidade absorvida do plástico lavado, antes do armazenamento, da extrusão ou da granulação. Na reciclagem, pode tratar-se de um secador centrífugo, um secador por compressão, um secador de ar quente, um secador por dessecante ou um sistema por etapas.
Que tipos de plástico pode este sistema processar?
Mostrar resposta
Um sistema de controlo da humidade pode ser configurado para película de LDPE, sacos de ráfia de PP, fragmentos rígidos de HDPE e PP, fragmentos de garrafas PET, PA, ABS e fluxos mistos de resíduos pós-consumo. Cada material exige um percurso de secagem, um ponto de teste e um critério de aprovação próprios.
Como é que a humidade afeta a reciclagem de plástico?
Ler resposta
A humidade afeta a reciclagem de plástico ao reduzir a qualidade dos grânulos, aumentar a formação de vapor na matriz de extrusão, elevar o consumo de energia e tornar menos estável o processamento nas etapas seguintes. Também dificulta a comparação do desempenho dos secadores, a menos que cada lote seja medido sempre no mesmo ponto de aprovação.
Planeie a sua linha de controlo da humidade com Kitech
Quer o seu fluxo de reciclagem contenha película húmida, garrafas PET, fragmentos rígidos de HDPE/PP ou plásticos mistos pós-consumo, a Kitech pode planear sistemas de lavagem, desidratação, secagem e granulação de acordo com o intervalo de humidade pretendido.
Peça uma avaliação da linhaNota de publicação
Os objetivos de humidade na reciclagem de plástico podem ser definidos em função da matéria-prima, da saída da máquina de lavagem, do projeto do secador, do armazenamento em condições ambientais e dos requisitos da extrusão nas etapas seguintes. Os intervalos acima são orientações para aquisição e ensaios iniciais, não limites de produção garantidos.
Artigos relacionados
Referências e fontes
- Processo de reciclagem de plástico – Association of Plastic Recyclers
- Práticas laboratoriais normalizadas para o processamento de PET – Association of Plastic Recyclers
- Orientações laboratoriais normalizadas para o processamento de poliolefinas – Association of plastic Recyclers
- Avaliação da secagem térmica na reciclagem de plásticos flexíveis – Waste Management / Universidad de Alicante
- Humidade nas resinas – Plastics Technology
- Noções básicas sobre secagem – Plastics Technology
- Secagem de resinas: o elefante energético à vista de todos – Plastics Engineering
Revisto pela equipa de engenharia da Kitech
Sistemas de reciclagem e projetos de linhas de lavagem para resíduos plásticos industriais, incluindo película, sacos de ráfia, garrafas de PE, fragmentos rígidos de HDPE/PP e plásticos mistos pós-consumo.