Póngase en contacto con Kitech Company


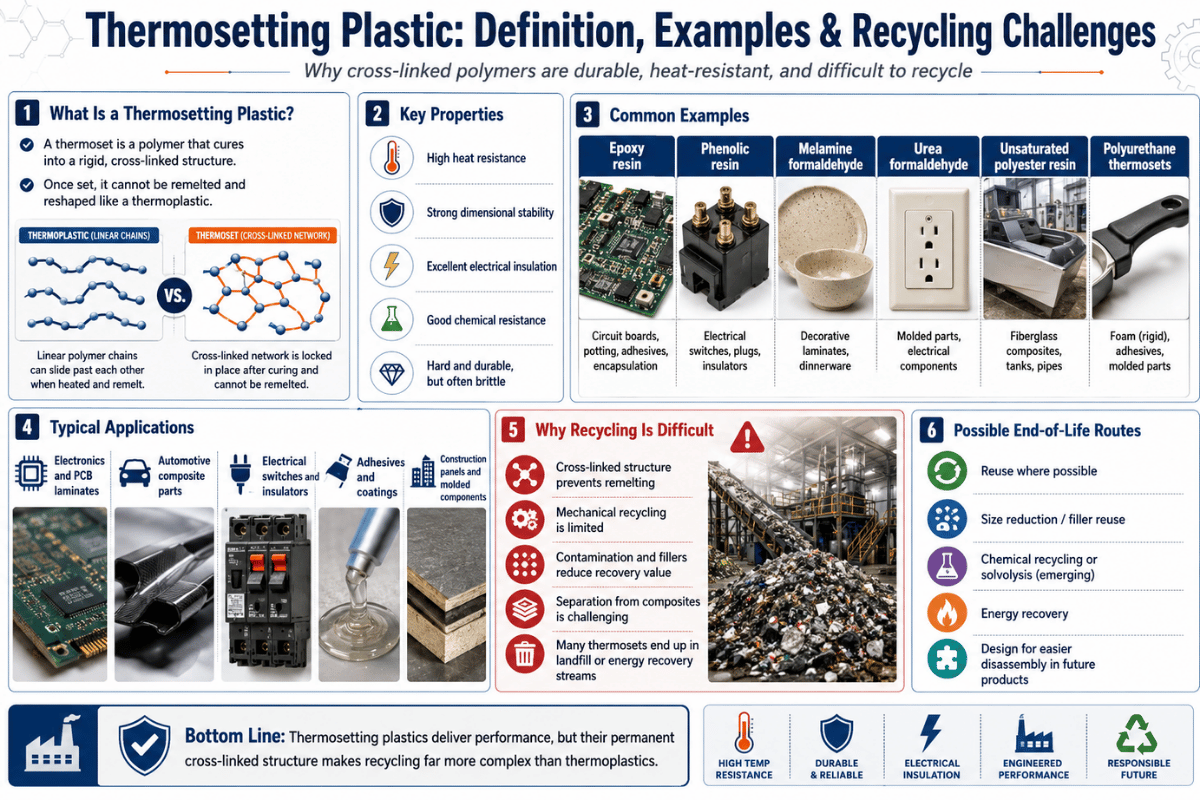
Guía rápida: los plásticos termoestables de un vistazo
| Producción mundial | Más de 65 millones de toneladas/año |
| Porcentaje de la producción total de polímeros | ~18 % de la producción mundial de polímeros |
| Temperatura de curado habitual | 80–200°C (varía según el sistema de resina) |
| Temperatura máxima de servicio continuo | 150–300°C (grados fenólicos y de poliimida) |
| Intervalo de resistencia a la tracción | 38–200 MPa (desde resina sin carga hasta epoxi reforzado con fibra de vidrio) |
| Reciclabilidad (convencional) | No se pueden reciclar por fusión; solo mediante trituración, pirólisis o solvólisis química |
| Fecha de aplicación del PPWR de la UE | 12 August 2026 (Regulation 2025/40) |
| Tamaño del mercado (2025) | 145.86 mil millones USD en todo el mundo |
Índice
- ¿Qué es el plástico termoestable? La ciencia del «enlace permanente»
- Los 7 tipos principales de plásticos termoestables que deben conocer los técnicos
- Termoestable y termoplástico: diferencias clave
- Propiedades mecánicas y térmicas clave
- Usos industriales: sectores en los que los termoestables son imprescindibles
- Cómo se fabrican los plásticos termoestables
- Por qué los termoestables no son aptos para el reciclaje convencional
- 4 nuevas tecnologías que están transformando el reciclaje de termoestables
- Perspectivas industriales: termoestables y economía circular, 2025-2026
- Preguntas frecuentes
¿Qué es el plástico termoestable? La ciencia del enlace permanente
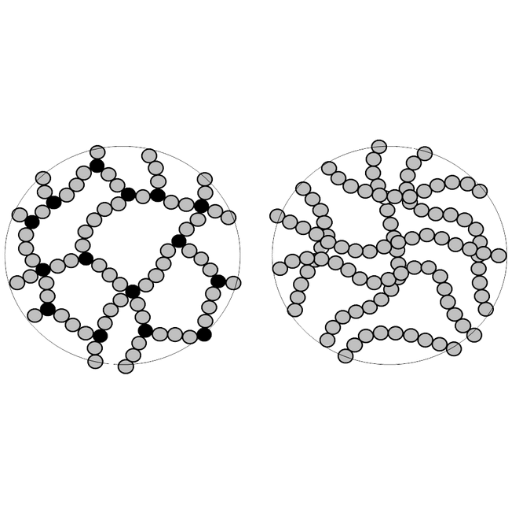 Un plástico termoestable (también denominado termoestable o polímero termoestable) es un material que se obtiene mediante un proceso químico irreversible llamado curado. Durante el curado, el calor (o un catalizador, la radiación o un endurecedor químico) favorece la formación de enlaces covalentes entrecruzados entre las cadenas del polímero, creando una red tridimensional rígida. Una vez formada esa red, no se puede deshacer volviendo a calentar el material: el polímero se degrada antes de empezar a fundirse.
El Gold Book del Compendio de Terminología Química de la IUPAC define un polímero termoestable como uno «obtenido mediante el endurecimiento irreversible de un prepolímero (resina) sólido blando o líquido viscoso» por curado, que da lugar a «una red polimérica infusible e insoluble». La ausencia de fluidez al ablandarse es lo que distingue a los termoestables. A diferencia de una perla termoplástica, que puede volver a introducirse en una extrusora y transformarse de nuevo en gránulos, un termoestable no presenta fase de fusión. El calor aplicado después del curado acelera su degradación, no su fusión.
Se estima que los termoestables representan alrededor del 18 % de todos los plásticos producidos en el mundo, con una producción anual superior a 65 millones de toneladas. En 2025, el mercado alcanzó un valor de 145.86 mil millones USD y se prevé que llegue a 228.69 mil millones USD en 2035 (CAGR 4,6 %). Las aplicaciones de construcción representan aproximadamente el 45 % de las ventas a usuarios finales; el resto se concentra principalmente en los sectores automovilístico y eléctrico.
📐 Nota técnica: densidad de entrecruzamiento y temperatura de transición vítrea
Mito #1: todos los demás termoestables son simplemente «termoplásticos más duros». Los termoestables constituyen una clase completamente distinta, con una química fundamentalmente diferente. Los termoplásticos están formados por largas cadenas de moléculas unidas por fuerzas de van der Waals, una fuerza intermolecular reversible al calentarse. Los termoestables dependen de enlaces covalentes permanentes entre cadenas, que solo pueden romperse mediante una reacción química, no aplicando calor. Esta diferencia explica por qué los termoestables pueden ofrecer prestaciones que los termoplásticos no pueden alcanzar físicamente.
Un factor clave que determina las características de los termoestables es el número de enlaces entrecruzados por unidad de volumen. A mayor número de enlaces, mayor temperatura de transición, a partir de la cual el material pasa de rígido a «gomoso». Se calcula que cada incremento de 1 % en el agente de entrecruzamiento del epoxi aumenta Tg en unos 5-15C: un sistema epoxi Tp 180C requiere un postcurado a 200 C durante 2 horas para alcanzar su temperatura de transición vítrea, momento en que se produce el enlace secundario entre grupos hidroxilo. Especificar Tg sin indicar el ciclo térmico es una forma segura de acabar con un fallo.
7 tipos de plásticos termoestables que deben conocer los ingenieros
 Los termoestables no son un único material, sino una amplia familia definida por el proceso de curado. Las distintas familias químicas ofrecen diferentes parámetros de rendimiento para alcanzar el perfil de fin de vida deseado. Conocer esta clasificación no es solo una cuestión académica: es necesario para seleccionar materiales en la industria y planificar su reciclaje. A continuación se presentan las siete familias químicas de termoestables más comunes, con sus propiedades esenciales, usos habituales y temperatura máxima de servicio.
| Tipo | Química de curado | Propiedad clave | Aplicaciones habituales | Temperatura máxima de servicio |
|---|---|---|---|---|
| Resina epoxi | Adición (aniónica/catiónica o con endurecedor) | Alta adhesión, resistencia química y estabilidad dimensional | PCB, estructuras aeroespaciales de CFRP, adhesivos y recubrimientos epoxi | 150–200°C |
| Fenólico (baquelita) | Condensación (fenol + formaldehído) | Excelente aislamiento eléctrico y resistencia al fuego | Interruptores eléctricos, pastillas de freno, disyuntores | 200–300°C |
| Poliuretano (termoestable) | Adición (isocianato + poliol) | Resistencia al impacto, flexibilidad y resistencia a la abrasión | Aislamiento de espuma rígida, piezas de carrocería y componentes RIM | 120–150°C |
| Melamina-formaldehído | Condensación (melamina + formaldehído) | Superficie dura y resistente a los arañazos, resistencia al calor | Laminados para encimeras, vajilla y paneles decorativos | 130–150°C |
| Poliéster insaturado | Radicales libres (con monómero de estireno) | Rentable, matriz versátil para materiales compuestos | Cascos de embarcaciones de PRFV, palas de aerogeneradores y paneles de construcción | 100–130°C |
| Silicona (termoestable) | Condensación (entrecruzamiento de la cadena principal de Si–O) | Amplio intervalo de temperaturas, biocompatibilidad | Juntas, dispositivos médicos y materiales de encapsulado | -60 a 230°C |
| Poliimida | Condensación/adición (imidización) | Estabilidad a temperaturas ultraaltas, baja desgasificación | Componentes de motores aeroespaciales, naves espaciales y electrónica para altas temperaturas | Hasta 400°C |
¿Qué productos se fabrican con plástico termoestable?
Los plásticos termoestables están por todas partes, integrados en infraestructuras habituales y equipos de alto rendimiento para aeronaves. Todos los teléfonos inteligentes y ordenadores portátiles contienen una matriz de resina epoxi para el laminado de epoxi reforzado con fibra de vidrio, que mantiene estables dimensionalmente las caras de las placas PCB a las temperaturas de soldadura. Desde la década de 1950, los aglutinantes fenólicos de las pastillas de freno de automóviles ofrecen una excelente resistencia al calor, superior a 200C en servicio. Las palas de aerogeneradores, los cascos de embarcaciones y los depósitos de agua domésticos utilizan materiales compuestos de resina de poliéster termoestable reforzada con vidrio. Los remolques frigoríficos y las fachadas de edificios se aíslan con termoestables de poliuretano. Las encimeras laminadas y las pizarras blancas están revestidas con resina termoestable de melamina-formaldehído, resistente a las migas, fácil de limpiar e insoluble. Las góndolas de los motores a reacción se fabrican exclusivamente con poliimida, perteneciente a la familia de los termoestables. La dicotomía entre termoestables y termoplásticos es la distinción binaria más importante al seleccionar polímeros y, a menudo, la que más se simplifica en exceso. La diferencia reside en la naturaleza de los enlaces que unen las macromoléculas: los termoplásticos utilizan enlaces secundarios débiles (fuerzas intermoleculares), mientras que los termoestables emplean enlaces covalentes entrecruzados insolubles. Las implicaciones para el procesado y el rendimiento son enormes.Termoestables y termoplásticos: diferencias clave (con cifras)
 Para consultar información general sobre termoplásticos, incluidos el código de identificación de resinas y las pautas de reciclabilidad, consulte nuestra guía completa sobre la clasificación de los plásticos.
| Propiedad | Termoestable | Termoplástico |
|---|---|---|
| Tipo de enlace | Enlaces covalentes entrecruzados (permanentes) | Fuerzas de van der Waals / secundarias (reversibles) |
| Temperatura máxima de uso continuo | 150–300°C (según el grado) | 80–150°C (PP/PA/PC de uso general) |
| Resistencia a la tracción (sin carga) | 38–90 MPa (resina sin carga) | 21–65 MPa (intervalo de PE, PP, PS y PET) |
| Estabilidad dimensional | Excelente (CTE bajo, red entrecruzada) | Moderada (CTE más alto, fluencia bajo carga) |
| Temperatura de procesado | 80–200°C (curado); no se puede volver a procesar | 200–350°C (fusión); se puede volver a procesar |
| Reciclabilidad por fusión | No es posible (se degrada antes de fundirse) | Sí: ventaja fundamental para la economía circular |
| Coste del utillaje | Más bajo (moldes de compresión, utillaje RTM) | Más alto (utillaje de acero para moldes de inyección) |
| Coste por pieza en grandes volúmenes | Más alto (ciclos más lentos) | Más bajo (ciclo de moldeo por inyección: segundos) |
Matriz de selección: termoestable o termoplástico
| Si su aplicación requiere… | Elija | Motivo |
|---|---|---|
| Temperatura de servicio continuo > 150°C | Termoestable | La mayoría de los termoplásticos se ablandan o sufren fluencia a temperaturas elevadas |
| Reciclabilidad obligatoria / cumplimiento de la economía circular de la UE | Termoplástico | Se puede reprocesar por fusión; cumple los objetivos de contenido reciclado del PPWR de la UE |
| Material compuesto estructural con limitaciones de peso (aeroespacial/eólico) | CFRP/GRP termoestable | Mayor rigidez específica con menos peso que los metales o las alternativas termoplásticas |
| Piezas moldeadas por inyección en grandes volúmenes (>50,000/año) | Termoplástico | Los ciclos de moldeo por inyección duran segundos, frente a los minutos del moldeo por compresión de termoestables |
| Aislamiento eléctrico > 10 kV/mm | Termoestable (epoxi/fenólico) | Rigidez dieléctrica de 10–30 kV/mm; superior a la de la mayoría de los termoplásticos de uso general |
✔ Ventajas de los termoestables
- Mayor estabilidad térmica (hasta 400°C en la poliimida)
- Excelente estabilidad dimensional tras el curado
- Mayor resistencia química
- Mejores propiedades de aislamiento eléctrico
- Mayor relación resistencia-peso en forma de material compuesto
- Menor inversión en utillaje para formas grandes o complejas
⚠ Limitaciones de los termoestables
- No se pueden reciclar por fusión ni volver a moldear tras el curado
- Mayor fragilidad (menor resistencia al impacto que los termoplásticos tenaces)
- Ciclos de producción más lentos que el moldeo por inyección
- Posibilidades limitadas de modificar el diseño tras el curado
- La mayor parte de los residuos al final de su vida útil acaba en vertederos
- Aumento de la presión normativa en el marco del PPWR de la UE 2026
Propiedades mecánicas y térmicas clave de los plásticos termoestables
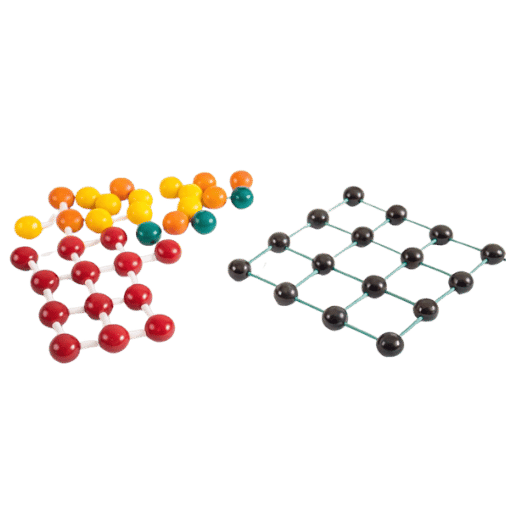 Como ejemplo práctico de las diferencias entre termoplásticos, consulte nuestra guía sobre reciclaje de termoplásticos, que explica cómo se comportan en el proceso de reciclaje (ya que, en general, son reciclables) frente a las vías de gestión al final de la vida útil de los termoestables.
| Propiedad | Epoxi (reforzado con fibra de vidrio) | Fenólico | Melamina | Método de ensayo |
|---|---|---|---|---|
| Resistencia a la tracción | 68–200 MPa | 38–50 MPa | 60–90 MPa | ASTM D638 |
| Módulo de Young | ~20 GPa (GF) | 17–35 GPa | ~7 GPa | ASTM D638 |
| Densidad | 1.600–2.000 kg/m³ | 1.600–1.900 kg/m³ | 1.800–2.000 kg/m³ | ASTM D792 |
| Rigidez dieléctrica | 10–30 kV/mm | 10–20 kV/mm | 8–15 kV/mm | ASTM D149 |
| Absorción de agua (24h) | 0.05–0.15% | 0.10–0.40% | 0.10–0.30% | ASTM D570 |
| CTE (resina sin carga) | 45–65 ppm/°C | 25–40 ppm/°C | 30–50 ppm/°C | ASTM E831 |
Aplicaciones industriales: dónde son indispensables los termoestables
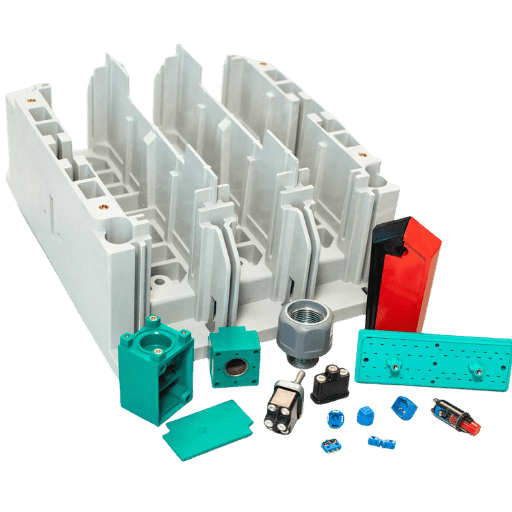 FT no es, ni mucho menos, un material comercial en declive que vaya a desaparecer: cuenta con mercados muy consolidados en aplicaciones para las que no existe una alternativa viable. Si identificamos los mercados que más impulsan la demanda de termoestables, podremos determinar cuáles contribuyen en última instancia a los residuos al final de la vida útil y entender por qué la estructura de recogida de grandes volúmenes de residuos de termoestables es tan complicada.
Aeroespacial y defensa: en la generación actual de aviones comerciales, la estructura primaria está compuesta por termoestables epoxi de CFRP, que han sustituido al aluminio en aplicaciones donde el peso es crítico. Los materiales compuestos termoestables de CFRP se especifican para alas, secciones del fuselaje y góndolas de motores, donde su rigidez específica (rigidez por unidad de masa) supera a la del aluminio y el acero. Este mismo material se ha especificado para drones militares, donde la experiencia inicial de un programa de 2024 mostró que el uso de rCF reducía los costes de procesado en aproximadamente un 40 %.
Electrónica: no hay laminados termoplásticos capaces de satisfacer simultáneamente los requisitos del FR4 de todas las placas de circuito impreso de teléfonos móviles, servidores o controladores industriales: una matriz epoxi dimensionalmente estable a 260 C durante la soldadura por ola y que aísle eléctricamente las capas con una rigidez dieléctrica de entre 10 y 30 kV/mm.
Automoción: los termoestables fenólicos son el aglutinante de los materiales de fricción de automoción (pastillas de freno y forros de embrague), donde soportan calor continuo superior a 200 C sin ablandarse ni liberar gases. El SMC (compuesto de moldeo en lámina), un termoestable de poliéster reforzado con fibra de vidrio cortada, se utiliza en piezas de carrocería y componentes estructurales de los bajos, como capós y paneles, que requieren buena resistencia a la corrosión y propiedades de adhesión.
Energía eólica e industrias carbon8ustries. Aquí es donde empiezan a hacerse visibles los residuos termoestables. Cada pala contiene un 60-70 % de polímero reforzado con fibra de vidrio y un 20-30 % de resina termoestable (poliéster o epoxi) [en peso].
La capacidad eólica mundial alcanzó 907 GW en 2022 y se prevé que se desmantelen más de 2.000 GW para 2030 (según datos de la IEA). Sin embargo, a medida que se desmantelan los aerogeneradores de primera generación a escala comercial, se calcula que habrá que eliminar 43 millones de toneladas de residuos de palas termoestables para 2050; solo en Europa, será necesario eliminar entre 52.000-55.000 toneladas de material de palas para 2030.
Construcción: las tuberías de plástico reforzado con fibra de vidrio (PRFV), los adhesivos estructurales epoxi y los paneles compuestos aglomerados con resina fenólica son de uso habitual para transportar agua potable, sostener tableros de puentes y revestir suelos industriales para plantas químicas. Las tuberías de PRFV termoestable han demostrado una vida útil superior a 50 años en entornos químicamente agresivos, condiciones que los termoplásticos solo pueden soportar dentro de un intervalo limitado de temperatura y presión.
Infraestructura eléctrica: la rigidez dieléctrica y la resistencia al arco de las carcasas de aparamenta, los pasatapas de transformadores y los aisladores de alta tensión requieren el uso de termoestables epoxi y fenólicos. Estas piezas se fabrican conforme a las normas de ensayo dieléctrico IEC 60243 y su sustitución por termoplásticos no permite alcanzar las prestaciones eléctricas especificadas.
⚠️ Punto ciego en la cadena de suministro
Otro punto ciego habitual para los ingenieros en sus cadenas de suministro son los termoestables. Una sola pala de aerogenerador marino desmantelada (.50-100 t de residuos de material compuesto termoestable sin infraestructuras de reciclaje industrial disponibles en las proximidades. Para los equipos de compras y sostenibilidad, es imprescindible crear algún tipo de plan de fin de vida útil en las nuevas especificaciones de componentes termoestables, en línea con la evolución de la normativa de la UE.
Nuestro artículo sobre soluciones de reciclaje de plásticos explica cómo los operadores gestionan flujos de residuos mixtos.Cómo se fabrican los plásticos termoestables: el proceso que origina el problema del reciclaje
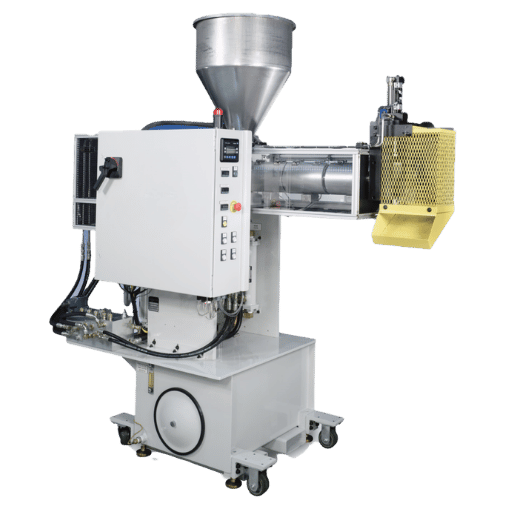 Conocer el proceso de fabricación de los termoestables es fundamental para entender los problemas que plantea su reciclaje; el proceso de fabricación es el responsable de que no puedan reciclarse: en cada etapa en la que se establecen las propiedades finales, los termoestables se vuelven insolubles e infusibles. Se moldean a partir de un prepolímero líquido continuo o semisólido muy viscoso, y la reacción termoestable que se produce durante el curado «fija» para siempre la forma definitiva.
| Proceso | Temperatura de curado | Duración del ciclo | Material habitual | Aplicación |
|---|---|---|---|---|
| Moldeo por inyección reactiva (RIM) | 50–80°C | 2–5 min | Poliuretano termoestable | Paneles de carrocería y parachoques |
| Moldeo por transferencia de resina (RTM) | 120–160°C | 15–60 min | Epoxi + fibra de carbono/vidrio | Estructuras aeroespaciales, chasis de automoción |
| Moldeo por compresión | 140–180°C | 3–8 min | Fenólico, SMC (poliéster) | Carcasas eléctricas, piezas de automoción |
| Pultrusión | 130–180°C | Continuo | Poliéster o epoxi + fibra de vidrio/carbono | Perfiles estructurales, barras de refuerzo de FRP |
| Laminado manual | 25°C + postcurado | 4–24 h en total | Poliéster insaturado / epoxi | Náutica, construcción y reparaciones |
📐 Nota técnica: por qué la reacción de curado es irreversible
Los cinco procesos anteriores producen productos de alta calidad. Todos ofrecen las mismas 5 ps de rendimiento y estabilidad. Cada proceso genera un material que, si no mejora la tecnología de reciclaje actual, acabará en un vertedero, como material de combustión o en una incineradora de residuos.
Una vez formados los enlaces, la reacción es exotérmica y autocatalítica. El sobrecalentamiento que se produce durante el curado en los procesos RIM y RTM genera carbón in situ y degrada el polímero, en lugar de permitir que vuelva a fundirse. A diferencia de los termoplásticos moldeados por inyección, un componente termoestable al final de su vida útil no se puede triturar y reprocesar.
Todos los residuos de «fabricación» generados en los procesos de moldeo de termoestables —bebederos, canales de alimentación, rebabas y piezas fuera de especificación— van directamente al vertedero o a la incineración. Se calcula que representan alrededor del 30 % en peso de los residuos de los procesos de fabricación aeroespacial de CFRP, un material para el que actualmente no existe ningún proceso de reciclaje que aporte valor.Por qué los plásticos termoestables no se pueden reciclar por métodos tradicionales
 Se calcula que alrededor del 25 % de todos los plásticos fabricados en el mundo son termoestables y que son «prácticamente imposibles de reciclar mediante las infraestructuras convencionales existentes». El motivo es químico: durante el curado, los enlaces covalentes entrecruzados forman una red tridimensional permanente que no fluye al calentarse, sino que se degrada. Sencillamente, no hay fase de fusión.
Las líneas de clasificación y lavado de plásticos, las granceadoras y las extrusoras utilizadas para los termoplásticos no tienen cabida en el reciclaje de termoestables.
Pero el problema no es solo químico. Hay tres obstáculos distintos que impiden reciclar termoestables a escala comercial; comprenderlos todos es necesario para evaluar si un determinado flujo de residuos tiene una vía viable de gestión.
Obstáculo 1: la barrera química
El reciclaje mecánico convencional incluye una etapa de fusión y reextrusión. Una revisión de 2022 sobre tecnologías de reciclaje publicada en Green Chemistry (editada por la Royal Society of Chemistry y financiada por D.O.E. ) afirma explícitamente: «los termoestables “no fluyen al calentarse después del curado… no pueden soportar un tratamiento térmico si se recalientan”. El polímero entrecruzado permanece intacto hasta que la degradación térmica de la cadena principal, a una temperatura aproximada de 300-400C, hace que el material deje de ser un polímero útil». En los materiales compuestos termoestables que contienen policarbonato o aditivos ignífugos, incluso cuando se aplica pirólisis, queda un 20-30 % de carbón sólido en peso como residuo (otro flujo de residuos que terminará en vertederos).Obstáculo 2: la barrera económica
Aunque el reciclaje químico sea viable en teoría, su rentabilidad es dudosa. Un análisis tecnoeconómico de una operación de pirólisis a una escala de 120.000 toneladas al año estima un VAN de ciclo abierto (el material se convierte en carga de baja calidad) de alrededor de 32.50 USD/tonelada; apenas una fracción del valor disponible en el reciclaje de ciclo abierto de elastómeros PT y PU al final de su vida útil, de alrededor de 2.72 USD/tonelada, o en el reciclaje químico de ciclo cerrado, que busca recuperar material de calidad polimérica. A esta escala, el reciclaje químico de ciclo cerrado tiene aproximadamente un 58 % de posibilidades de generar una rentabilidad comercial positiva, una cifra muy poco atractiva para los posibles inversores. El reciclaje químico con catalizadores avanzados (hidrogenólisis, sistemas de metales nobles) ofrece una mayor selectividad, pero «es probable que los centros de metales nobles se envenenen con las impurezas de la materia prima», es decir, los residuos mixtos de termoestables, habituales en los flujos posconsumo, que están «poniendo rápidamente de manifiesto los límites inherentes del catalizador».Obstáculo 3: la barrera logística
Los procesos avanzados de reciclaje químico requieren materias primas de gran pureza y en grandes volúmenes; por ejemplo, la licuefacción hidrotermal no resulta rentable hasta alcanzar una carga inferior al 70 %. Sin embargo, los termoestables llegan en flujos de residuos mezclados y contaminados: cuchillas mezcladas con accesorios de acero, PCB unidos a láminas de cobre y piezas de automoción recubiertas de pintura y adhesivos. Separar los termoestables de los flujos de residuos mezclados es problemático: los sensores de infrarrojo cercano habituales en las plantas de recuperación de materiales no identifican los plásticos de color, incluidos muchos composites termoestables. La consecuencia: hasta la fecha, solo se ha reciclado el 15 % de los residuos de composites de polímero reforzado con fibra de carbono (CFRP) generados en el mundo. El resto acaba en vertederos o se destina a la valorización energética. En 2024, la generación mundial total de residuos de CFRP fue de aproximadamente 62.000 toneladas. De esta cantidad, alrededor del 30 % procedía de empresas europeas.¿Se pueden reciclar los plásticos termoestables?
En resumen: no es posible hacerlo mediante los procesos de fusión convencionales. Sin embargo, hay tres vías provisionales: trituración mecánica para obtener cargas, pirólisis para recuperar fibras y solvólisis química para obtener productos de alta calidad (estas opciones están limitadas por la escala), además de una vía revolucionaria e inmediata basada en vitrímeros y redes covalentes adaptables (CAN), que se aborda en la sección 8. Conviene examinar tres pasos; aquí se revisa brevemente cada uno:💡 Consejo profesional: los 3 flujos de residuos termoestables
Los residuos de fabricación (limpios, sin contaminar y con las combinaciones químicas identificadas) son, con diferencia, los más fáciles de recoger para reciclar termoestables; a medida que avance la tecnología, los progresos en este ámbito podrán trasladarse con mayor facilidad a componentes al final de su vida útil (materiales mezclados, restos de adhesivos, etc.) y a estructuras composite integradas (fuselajes de aeronaves, palas de aerogeneradores e infraestructuras de PRFV).
4 tecnologías emergentes que están cambiando el reciclaje de termoestables (2025–2026)
 El reciclaje químico de termoestables a escala comercial aún no se ha conseguido, pero el panorama tecnológico ha cambiado considerablemente entre 2022 y 2026. Un estudio comparativo revisado por pares, publicado en 2026 por la Royal Society of Chemistry, presentó la primera comparación de las vías viables para reciclar composites termoestables según su nivel TRL. La tabla siguiente se basa en ese informe
| Tecnología | TRL (2026) | Retención de fibra | Consumo energético | Limitación principal |
|---|---|---|---|---|
| Trituración mecánica | 9 (comercial) | 60–80 % (fibra corta/polvo) | 5–15 MJ/kg | Pérdida grave de propiedades; solo sirve como carga |
| Pirólisis | 7–8 (comercialización limitada) | 80–90% | 40–80 MJ/kg | Residuo carbonoso (20–30 % en peso); alto consumo energético; las fibras de PRFV se destruyen en gran medida |
| Solvólisis (química) | 6–7 (planta piloto/escalado) | 90–98% | 25–50 MJ/kg | Gestión de disolventes; rentabilidad marginal a escala industrial |
| Biológica/enzimática | 2–3 (investigación) | 95–99% | 5–15 MJ/kg | Etapa muy inicial; variedad limitada de sustratos |
| Vitrímeros/CAN | 3–4 (investigación-comercialización inicial) | 98–100% | 15–30 MJ/kg | Exige rediseñar la formulación del termoestable desde el origen; no es aplicable a materiales existentes |
La excepción de los vitrímeros: termoestables que sí se reciclan como los termoplásticos
Una de las innovaciones más revolucionarias en la ciencia de los termoestables desde la década de 1970 es el vitrímero: un análogo termoestable cuyos enlaces cruzados no son estables, sino que se intercambian rápidamente. Estas CGCN, o «vitrímeros» (también conocidos como «redes covalentes adaptables» o CAN), tienen una estructura reticulada a la temperatura de uso (es decir, ofrecen altas prestaciones, como un termoestable) y permiten reorganizar la topología de la red a una determinada temperatura de activación (lo que anticipa el estado termoplástico). A escala de laboratorio, se han presentado cuatro familias principales de química de vitrímeros:- Transesterificación (TER): química original de los vitrímeros (Montarnal et al., Science, 2011). Los ésteres con grupos hidroxilo de una matriz epoxi intercambian enlaces a Tg, catalizados por acetato de zinc, y permiten que la red fluya sin escisión de cadenas.1 Un estudio de viabilidad de Case Western Reserve University limitó esta opción a 2026 mediante extrusión por cizallamiento en estado sólido (SSSE) a temperatura ambiente, sin disolventes y en continuo; el módulo de almacenamiento aumentó de 1.48 a 2,46 GPa tras inducir ciclos sucesivos de reprocesamiento.2
- Enlaces disulfuro: requieren menos energía de activación que la TER y permiten reformar el material en condiciones más moderadas. Los composites de PU con MWCNT/disulfuro, fabricados mediante escritura directa con tinta 3D, mostraron una resistencia a la tracción de 9,07 MPa tras cinco reprocesamientos sucesivos, frente a los 9,12 MPa del reprocesamiento inicial: una diferencia del 0,5 %.
- Diels-Alder (DA)/retro-DA: una reacción térmicamente reversible. Se trata de una reacción de reticulación en la que se forma un enlace furano-maleimida por debajo de ~110Cand se disocia por encima de ~110C (sin reticularse). Esto permite reparar y volver a moldear el sistema, pero, debido a su baja temperatura de activación, puede que no sea apto para un uso continuo por encima de ~110C.
- Enlaces imina (bases de Schiff): tampoco requieren catalizador y reaccionan al agua y a ácidos suaves. Se ha demostrado que los termoestables de poliimina permiten recuperar el 97,5 % de las nanoplaquetas de grafeno con HCl/acetona diluido a temperatura ambiente.
Esta química, cuya eficacia se ha demostrado repetidamente, conserva entre el 98-100 % de la fibra tras ciclos de reprocesamiento sucesivos, un resultado que el sistema tradicional no puede igualar pese a sus esfuerzos, con un 80-90 %. La cuestión no es la química en sí, sino la posibilidad de incorporar esta química a gran escala durante la formulación para justificar la inversión en infraestructura comercial. — Síntesis del análisis de la revisión de RSC Polymer Chemistry 2026 y del estudio de viabilidad de Wiley Global Challenges 2026El primer ejemplo comercial: Siemens Gamesa instaló la primera RecyclableBlade comercial, fabricada con epoxi «Recyclamine» de Aditya Birla ‘s (Ceelux) y diseñada con puntos de escisión, en el parque eólico marino Kaskasi de RWE ‘s en 2022. Fue la primera pala termoestable instalada y diseñada para recuperar químicamente la resina y la fibra al final de su vida útil. BMW utiliza fibra de carbono recuperada (rCF) de residuos termoestables de CFRP en los bastidores de los asientos y los pilares C de los vehículos de producción i3/i8 desde 2013, con una reducción de peso de alrededor del 30 % frente a equivalentes de aluminio. Para los materiales composite termoestables recuperados que pueden triturarse y volver a granularse en gránulos compatibles con termoplásticos —como ciertos productos de vitrímeros reforzados con fibra de carbono—, nuestros equipos de granceado de plásticos ofrecen capacidad de procesamiento en las etapas posteriores. Para una comparación más amplia de las tecnologías de reciclaje mecánico y químico, consulte nuestra guía sobre métodos de reciclaje químico.
💡 Consejo profesional: evalúe su flujo de residuos termoestables
La transición de los vitrímeros a la comercialización es real, pero lenta: alcanzar la escala industrial desde un TRL 3-4 podría llevar entre 5-10 años. Para las empresas que gestionan residuos termoestables hoy, la trituración mecánica para obtener cargas (TRL 9) es la única vía realmente operativa y económicamente viable; la pirólisis específica para CFRP (TRL 7-8) recupera fibras con una calidad que se puede mantener; y las plantas piloto de solvólisis están resolviendo cuestiones económicas, pero aún no han alcanzado una escala comercial. Si especifica componentes termoestables nuevos, elija resinas formuladas con vitrímeros cuando permitan cumplir los requisitos de rendimiento críticos para la aplicación: la brecha de reciclabilidad solo puede empeorar.
Perspectivas del sector: termoestables y economía circular, 2025–2026
 Tres fuerzas están redefiniendo la relación del sector de los termoestables con la circularidad: una normativa de la UE con una fecha límite de cumplimiento inamovible, un compromiso voluntario del sector para evitar que las palas eólicas acaben en vertederos y un mercado cuya demanda de componentes termoestables sigue creciendo pese al obstáculo de la reciclabilidad, y no gracias a él.
PPWR de la UE: el punto de inflexión normativo. El Reglamento de la UE sobre envases y residuos de envases (PPWR), Reglamento 2025/40, entró oficialmente en vigor el 11 February 2025 y será aplicable desde el 12 August 2026. La normativa se aplica a todos los envases, con independencia de su composición o procedencia, incluidos los que incorporan componentes termoestables (revestimientos de latas de epoxi, tapas composite y estructuras multicapa con capas de barrera termoestables). Los envases que no puedan alcanzar un 70 % de reciclabilidad en peso en 2030 no podrán comercializarse en la UE a partir de 2030. Desde 2038, los requisitos de rendimiento aumentarán hasta exigir un 80 %. Los envases que incluyan termoestables y no alcancen esos umbrales de reciclabilidad deberán retirarse obligatoriamente del mercado de la UE.
El texto actualmente codificado del PPWR no excluye los termoestables; la interpretación regulatoria es que «todo el material es neutro». Los ensayos de clasificación de reciclabilidad de Ecosurety pueden iniciarse ya para que los fabricantes preparen sus productos con componentes termoestables ante los inminentes requisitos normativos.
Prohibición de depositar palas eólicas en vertederos: iniciativa sectorial efectiva desde 1 January 2026. El sector eólico se ha adelantado a la legislación: para el 1 January 2026, la industria de aerogeneradores en Europa aplicó por iniciativa propia una prohibición de depositar palas en vertederos. La prohibición legislada se aprobó en Alemania en 2024 y se implantó en los Países Bajos en 2023. Dado que Europa gestionará al menos 52.000-55.000 toneladas de palas al año en 2030, es seguro que llegará un punto de inflexión en la necesidad de vías de reciclaje de composites termoestables escalables comercialmente.
Crecimiento futuro del mercado. El sector de los plásticos termoestables crecerá de forma exponencial, aunque el temor a los problemas de reciclabilidad frena actualmente el crecimiento del mercado de los plásticos en su conjunto. Su valor fue de $145.86bn en 2025 y se prevé que alcance los $228.69bn en 2035, con una tasa de crecimiento anual compuesta del 4,6 %.9 Las resinas epoxi, el segmento con mayor complejidad medioambiental por incluir composites de CFRP, crecen un 8,5 % dentro del mercado general de los plásticos.10.
Es probable que el auge de los vehículos eléctricos aumente aún más la demanda de composites termoestables en el futuro: las carcasas de baterías, las piezas estructurales de la carrocería e incluso las áreas de gestión térmica se están convirtiendo en campos activos de I+D en composites termoestables.
La inversión en reciclaje avanzado es real. Plastics Europe estima que los fabricantes de la UE invirtieron alrededor de 7,2 billion en reciclaje químico. Para 2030, Airbus aspira a que el 50 % del peso utilizado en el proceso de fabricación de aeronaves proceda de material reciclado.
La resina NREL PECAN (PolyEster Covalently Adaptable Network), con ingredientes biodegradables, se puede reciclar en seis horas mediante química suave y reproduce las prestaciones de los composites termoestables. Se ha demostrado en una pala prototipo de nueve metros y avanza activamente hacia su comercialización. Sin embargo, son indicios de tendencias de inversión.
Recomendaciones para 2025–2026
En nuestra guía sobre economía circular para plásticos encontrará más información sobre cómo puede beneficiarse la cadena de valor de los principios de la economía circular. Para las empresas que estén valorando invertir en una planta de reciclaje, nuestro análisis de rentabilidad de plantas de reciclaje presenta la estructura de costes de las distintas tecnologías.
- Responsables de especificación: inicien auditorías de registro del fin de vida de todos los componentes termoestables antes del Q1 2026. Los umbrales de reciclabilidad del PPWR de la UE empiezan a aplicarse desde August 2026.
- Operadores eólicos: la prohibición europea de depositar palas en vertederos está vigente desde January 2026. Pónganse en contacto ahora con empresas de pirólisis y coprocesamiento en cemento; la capacidad es limitada y no es raro tener que reservar con mucha antelación en Alemania o los Países Bajos.
- Compras: cuando lo permita la especificación de rendimiento, prueben resinas termoestables formuladas con vitrímeros, incluidas, entre otras, resinas preparadas para el futuro como Recyclamine de Aditya Birla para aplicaciones de epoxi.
- Recicladores: no se comporta como un flujo de plástico convencional. Para justificar la inversión en un proceso que convierta residuos de CFRP mediante pirólisis o permita la solvólisis, es necesario que los clientes de la materia prima sean distintos de los de las operaciones de granceado de termoplásticos.
¿Gestiona flujos de residuos plásticos a escala industrial?
Kitech diseña y fabrica equipos de reciclaje de plásticos para flujos de residuos termoplásticos: líneas de granceado, sistemas de lavado y soluciones de trituración que procesan la fracción reciclable y ayudan a documentar qué materiales aún no se pueden recuperar mecánicamente.
Solicite un presupuesto → Explore nuestras soluciones →Preguntas frecuentes
¿Qué es el plástico termoestable? Ejemplos.
Ver respuesta
El segundo tipo de polímero es el plástico termoestable, que se endurece de forma permanente tras la reacción química de curado y no puede volver a fundirse ni moldearse de nuevo. Este tipo de polímero tiene enlaces covalentes que forman enlaces cruzados entre las cadenas, creando una estructura de red tridimensional (3D). Algunos ejemplos habituales de plásticos termoestables son la resina epoxi, utilizada en placas de circuitos y compuestos de CFRP; la resina fenólica o baquelita, empleada en pastillas de freno y componentes eléctricos; la melamina-formaldehído, utilizada en laminados para encimeras; el poliéster insaturado, empleado en cascos de embarcaciones de GRP; el poliuretano termoestable, utilizado en aislamientos de espuma rígida; la silicona termoestable, empleada en juntas médicas; y la poliimida, utilizada en componentes de motores de transbordadores espaciales hasta 400C.
¿Qué diferencia hay entre un termoplástico y un plástico termoestable?
Ver respuesta
Las diferencias clave son el tipo de enlace y la posibilidad de revertirlo o volver a fundir el material: en los termoplásticos, las cadenas de polímero se mantienen unidas por fuerzas secundarias (de van der Waals) que se debilitan con el calor y permiten fundir, volver a moldear y reprocesar el material mediante reextrusión. En los termoestables, las cadenas se reticulan mediante enlaces covalentes durante el curado: al calentarlos, se degradan en lugar de fluir como un líquido, y la matriz polimérica no se puede volver a fundir. La consecuencia práctica es que los termoplásticos se granulan y se reciclan por medios electromecánicos mediante refusión; los termoestables, no. En cuanto a la aplicación final, los termoestables ofrecen mejor rendimiento térmico (hasta 400C frente a 80-150C en la mayoría de los termoplásticos «comunes») y estabilidad dimensional (conservan mejor la geometría, a costa de la capacidad de reprocesamiento), mientras que los termoplásticos ofrecen lo contrario. La tabla 1 resume otros aspectos que conviene tener en cuenta al elegir entre estas dos clases de materiales.
¿Se pueden remodelar o volver a moldear los plásticos termoestables?
Ver respuesta
No con los termoestables convencionales: una vez curados, su red reticulada es permanente. Sin embargo, se ha desarrollado una nueva «familia» de termoestables, conocida como vitrímeros (redes covalentes adaptables), que se puede remodelar y volver a moldear; sus enlaces covalentes dinámicos se intercambian a altas temperaturas y permiten remodelarlos, al tiempo que conservan el mismo rendimiento térmico y químico elevado que su termoestático precursor. Actualmente, los vitrímeros se encuentran en fase de I+D (TRL 3-4) y requieren que la química CAN se tenga fundamentalmente en cuenta durante el diseño de la formulación y el procesamiento; los termoestables tradicionales no se pueden convertir.
¿Es el PVC un plástico termoestable?
Ver respuesta
No, está confundido. El PVC (cloruro de polivinilo) es un termoplástico y puede volver a fundirse y moldearse mediante los procesos de reciclaje habituales, incluida, por ejemplo, la granulación secundaria. (De hecho, el PVC no suele reciclarse mecánicamente: su alto contenido de cloro dificulta el reprocesamiento en flujos mezclados y provoca la formación de dioxinas tóxicas al degradarse). El término «termoestables» puede llevarnos a pensar que se endurece como un metal inorgánico, pero la mayoría de las formas habituales de PVC virgen no están plastificadas; es un material flexible por su contenido de plastificantes, no por una estructura reticulada. No se somete a curado.
¿Cuáles son las principales desventajas de los plásticos termoestables?
Ver respuesta
Esta respuesta señala los principales puntos débiles de los «ésteres» habituales (poliésteres insaturados, UPE): por tanto, no se reciclan tan fácilmente mediante métodos convencionales, tienden a ser frágiles (como consecuencia de una alta densidad de reticulación, que proporciona a la vez gran rigidez y excelente estabilidad térmica), tienen un tiempo de curado más largo, por lo que los lotes tardan más en procesarse, y los requisitos del Reglamento de la UE sobre envases y residuos de envases de 2026, que se aproximan, empiezan a imponer condiciones de reciclabilidad a los envases que contienen resinas vítreas o termoestables. Las exigencias de rendimiento pueden prevalecer sobre estos problemas en la mayoría de los componentes de transmisión, pero, al final de su vida útil, la responsabilidad recaerá cada vez más en el proveedor, salvo que una nueva clase de termoestables llegue a comercializarse fácilmente.
¿Qué plástico termoestable se utiliza más en la industria?
Ver respuesta
Como clase de polímeros, la resina epoxi es una de las segundas más utilizadas a escala nacional y se estima que alcanzará una cuota del 43 % del mercado mundial de termoestables en 2035. Es competitiva en costes frente a otros termoestables para composites estructurales de alto rendimiento en los sectores aeroespacial, electrónico y otros especializados; mantiene un fuerte crecimiento en este ámbito y actúa como motor de alto valor para las demás categorías de termoestables. Las resinas fenólicas (baquelita) fueron los primeros plásticos comerciales disponibles a escala internacional, mientras que Vectra es actualmente uno de los termoestables de ingeniería de alto valor con mayor implantación.
¿Cómo deben gestionarse los residuos de plástico termoestable al final de su vida útil?
Ver respuesta
La vía óptima depende del termoestable (más consolidada en Estados Unidos o Europa) y del grado de contaminación. Para los composites termoestables de CFRP (los composites termoestables más consolidados), la pirólisis (TRL 7-8) es la vía comercial más accesible, con una retención de las propiedades de la fibra del 80-90 %; la solvólisis (TRL6-7) ofrece una retención de propiedades del 90-98 % a escala piloto. Para los termoplásticos reforzados con fibra de vidrio GFRP, la vía más implantada actualmente es el coprocesamiento en cemento, que aprovecha el calcio de los termoestables; tanto las fibras como el calcio pueden incorporarse directamente al clínker.
La trituración mecánica permite producir cargas (TRL9), pero es una solución universal de bajo valor añadido. El vertido es habitual, aunque está sujeto a restricciones cada vez mayores, especialmente para las palas eólicas (prohibición sectorial de la UE desde January 2026). Todos los gestores de residuos termoestables deben empezar a registrar ahora la procedencia de los flujos de residuos para cumplir los requisitos de trazabilidad del Reglamento de la UE sobre envases y residuos de envases (ET 2013), vigente desde 1 August 2026.
Nuestra perspectiva sobre este tema
Kitech diseña y fabrica equipos de reciclaje de plásticos —granuladoras, sistemas de lavado y líneas de trituración— para residuos termoplásticos, no equipos para reciclar compuestos termoestables. Escribimos esto (por ahora) porque nuestros clientes son plantas de procesamiento de plásticos mezclados que, en su camino hacia una explotación eficiente, pueden encontrarse con termoestables y necesitan saber qué son y por qué se comportan como lo hacen, para decidir qué aceptar, qué rechazar y qué documentar. Este artículo se basa en investigaciones de acceso público publicadas hasta principios de 2026; las afirmaciones respaldadas por fuentes académicas y normativas de Nivel 1 se citan y enlazan a lo largo del texto.
Referencias y fuentes
- Compendio de terminología química de la IUPAC (Gold Book): «polímero termoestable» — International Union of Pure and Applied Chemistry, 5.ª ed. (2025)
- Jamei-Oskouei et al., «Reciclaje de sistemas termoestables mediante vitrimerización con extrusión por cizallamiento en estado sólido» — Global Challenges (Wiley), vol. 10, Jan 2026 (doi:10.1002/gch2.202500417)
- Li et al., «Ampliación de las tecnologías de reciclaje de plásticos: aspectos químicos, estado de la tecnología y desafíos» — Green Chemistry, Royal Society of Chemistry, 2022 (financiado por DOE)
- Kuila et al., «Revisión exhaustiva de los métodos de reciclaje de CFRP: estrategias 3R» — RSC Polymer Chemistry, 2026
- PMC12329581 — «Vías hacia una economía circular para los nanocomposites termoestables» — Chemical Science, 2025 (University of Waterloo / Royal Society of Chemistry)
- PMC11902707 — «Avances recientes en el reciclaje de polímeros: revisión de métodos químicos y mecánicos» — NIH PubMed Central, 2024
- Ramaswamy et al., «Reciclaje de palas de aerogeneradores: situación, desafíos y tecnologías emergentes» — MDPI Energies, 2025
- European Commission — Reglamento sobre envases y residuos de envases 2025/40 (PPWR) — DG Environment, European Union
Artículos relacionados
- Reciclaje de termoplásticos: guía completa del proceso — cómo se procesan los polímeros reciclables en líneas de granceado
- Reciclaje mecánico frente a químico de plásticos: ¿qué método funciona? — diferencias clave para operadores que procesan polímeros mezclados
- ¿Qué plásticos se pueden reciclar? Guía completa de materiales — códigos de resina y grados de reciclabilidad explicados
- Economía circular para plásticos: principios y estrategias clave — marco normativo y hoja de ruta del sector
- Tipos de plástico: códigos de resina, propiedades y reciclabilidad — guía completa de clasificación de polímeros