Contacte a Kitech Company


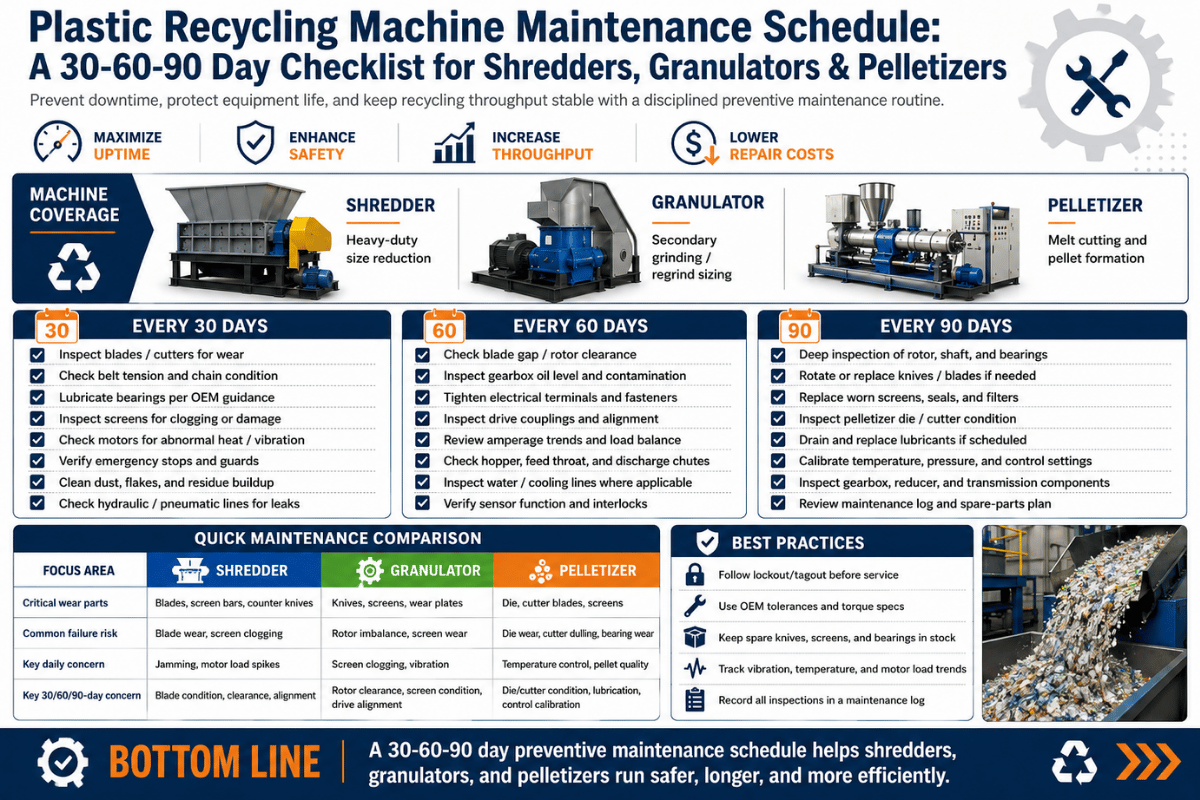
Resumo técnico: periodicidade da manutenção em 30-60-90 dias
| Periodicidade | Exemplos de tarefas | Tempo por ronda | Ferramentas essenciais |
| Diária | Inspeção antes do arranque, nível do óleo, remoção de material residual | 10–15 min | Termómetro de infravermelhos, lanterna, escova |
| Semanal | Limpeza do filtro de malha / placa perfurada, registo de vibrações, verificação das correias | 45–60 min | Escova de latão, pinça amperimétrica |
| Mensal | Inspeção dos rolamentos, medição de vibrações, calibração dos sensores | 60–90 min | Analisador de vibrações, comparador, multímetro |
| Trimestral | Lavagem do sistema de refrigeração, termografia do quadro elétrico | 90–120 min | Medidor de TDS, câmara termográfica, chave dinamométrica |
| Anual | Medição do desgaste do fuso da extrusora e do cilindro, mudança do óleo da caixa redutora | 4–6 h | Sonda de interiores, micrómetro (0,01 mm) |
| Transversal | Teste dos interbloqueios de segurança e do LOTO, revisão do registo de manutenção | 15–30 min | Registo de testes, multímetro |
O que deve incluir um plano de manutenção de máquinas de reciclagem de plástico
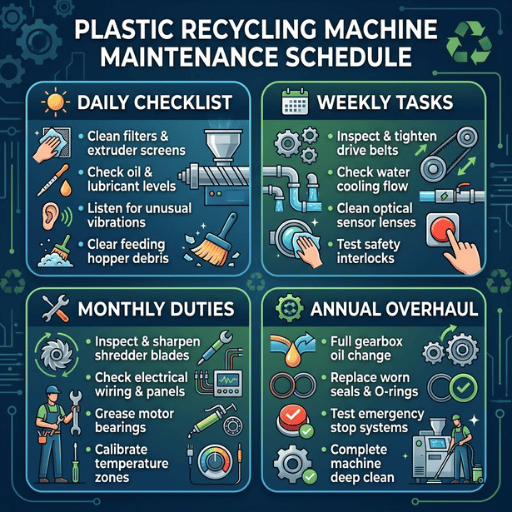 Um plano de manutenção de equipamentos de reciclagem de plástico é um calendário previamente aprovado que reúne quatro periodicidades — diária, semanal, mensal e trimestral — num único documento, para que operadores, chefes de turno e engenheiros saibam exatamente quais as tarefas a executar e quando. Um plano de manutenção fiável inclui limpeza, substituição de peças, calibração, lubrificação, inspeção de peças sujeitas a desgaste e outras tarefas destinadas a manter o fluxo de material. A manutenção regular, realizada com esta periodicidade, melhora diretamente a eficiência operacional, aumentando o tempo de funcionamento por euro investido e a produção por turno.
O custo da paragem não planeada de uma máquina é elevado. As métricas de mercado sugerem que pode ascender a várias centenas de dólares por minuto numa extrusora, e muitas fontes referem valores próximos de $260 por minuto, consoante a escala de produção. Uma reciclagem de plásticos eficiente em termos de custos passa por retirar minutos ao calendário, não por acrescentá-los. Numa operação 24/7, uma avaria de 4 horas durante um trimestre pode custar tanto como todo o plano de manutenção programada para três meses.
Quase todas as operações de extrusão recorrem a uma de três abordagens, cujas implicações de custo estão estreitamente relacionadas com o nível de disciplina aplicado a cada uma:
- Reativa (funcionamento até à avaria): menor despesa programada, mais paragens não planeadas e avarias catastróficas.
- Preventiva (baseada no calendário): periodicidade de 30/60/90 dias usada neste artigo, geralmente considerada 4-5 vezes mais económica do que a manutenção reativa.
- Preditiva (baseada no estado/sensores): tarefas do calendário original complementadas por sensores que antecipam avarias nos rolamentos com centenas de horas de antecedência.
💡 Conclusão principal
Mantenha o plano de manutenção atualizado. Os operadores que validam cada turno podem detetar desgaste ou uma obstrução a tempo de o operador seguinte resolver o problema durante a paragem programada, antes de uma avaria gerar custos.
Dias 1–30: tarefas de manutenção diárias e semanais
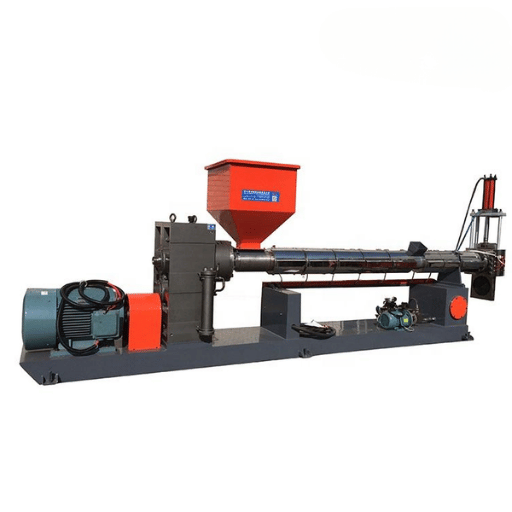
Checklist diário (10–15 minutos por turno)
- Inspeção visual antes do arranque — verifique se há ruídos anormais, resíduos de plástico nas juntas das flanges e se as proteções de segurança estão no lugar.
- Verifique o nível do óleo da caixa redutora pelo visor (reponha apenas se estiver abaixo da marca inferior; ultrapassá-la pode causar fugas nos empanques).
- Verifique se todos os botões de paragem de emergência funcionam — devem desligar o acionamento em menos de 1 segundo; registe qualquer atraso.
- Verifique se há obstruções na garganta de alimentação e limpe com escovas de latão (nunca use ar comprimido em superfícies quentes).
- Verifique o caudal nos indicadores da água de refrigeração — numa extrusora de 75 mm, podem formar-se obstruções na garganta de alimentação fria em 20 minutos após uma interrupção do caudal.
- Verifique se o íman separador está limpo — a contaminação metálica danifica as lâminas em 4 horas.
- O operador valida o registo de manutenção na mudança de turno — sem assinatura, não há arranque.
Checklist semanal (45–60 minutos)
As verificações semanais permitem uma análise mais aprofundada do sistema sem retirar as coberturas principais. Passa-se de «verificar o nível» para «repor massa lubrificante nos pontos de lubrificação» das peças móveis, e o sistema de troca de filtros e a placa perfurada são limpos pela primeira vez segundo o calendário — abaixo dos 200 C, use apenas escovas de latão, nunca escovas de aço em superfícies cromadas.- Limpe o sistema de troca de filtros e a placa perfurada; registe a pressão do material fundido no arranque para acompanhar a evolução.
- Reponha massa lubrificante nos pontos de lubrificação do rolamento axial — apenas 2 doses, não 10. O excesso de lubrificação pode danificar o empanque e contaminar o cárter da caixa redutora.
- Verifique se as correias de transmissão apresentam fissuras, vitrificação ou tensão incorreta — substitua qualquer correia com cordões visivelmente danificados.
- Percorra a instalação com uma pinça amperimétrica; cada zona de aquecimento deve consumir uma corrente dentro de 10% do valor indicado na placa de características.
- Feche a saída de desgaseificação e verifique a descompressão nas linhas de fuso duplo que processam material reciclado pós-consumo.
💡 Dica profissional — classe do lubrificante
Os óleos para engrenagens ISO VG 220 são a norma nas extrusoras convencionais de fuso simples com menos de 75 kw; acima de 110 kw, as linhas de reciclagem de fuso duplo ou de binário elevado usam ISO VG 320. A mistura de aditivos à base de zinco com aditivos sem cinzas durante os reabastecimentos cria resíduos que, com o tempo, obstruem as válvulas solenoides dos sistemas de troca de filtros — drene completamente e não misture.
Dias 31–60: inspeção e manutenção mensal
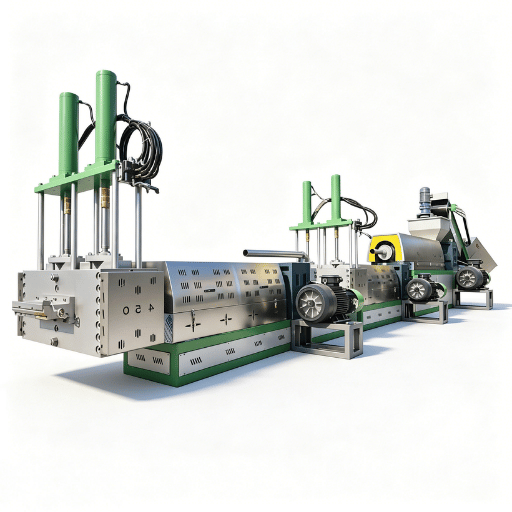 As tarefas mensais aprofundam a monitorização dos subsistemas, para lá das verificações básicas do operador. No caso dos rolamentos, caixas redutoras, sensores e sistemas de refrigeração, os dados medidos não se limitam a médias representadas em gráficos e acompanhadas ao longo do tempo: são comparados com uma referência numérica. Com o tempo, as peças degradam-se segundo padrões de avaria que uma inspeção visual não deteta: o consumo de corrente do acionamento aumenta, os padrões de vibração alteram-se e as resistências de aquecimento passam a consumir correntes fora dos valores esperados, sem motivo aparente.
Medição de vibrações segundo a ISO 10816-3
A vibração é o indicador mensal mais comum para decidir quando agir. A ISO 10816-3 classifica os equipamentos industriais por níveis de gravidade. Para equipamentos de Classe II (categoria que abrange extrusoras, granuladores e acionamentos de máquinas de granulação para reciclagem de plástico de dimensões correntes), o gráfico publicado de severidade de vibrações da ISO 10816-3 indica 4.5mm/sec rms (0.25in/sec peak) como o nível a partir do qual começam a ocorrer danos nos conjuntos de motores e bombas. Em condições normais, sem restrições, os valores tendem a aproximar-se de 1.4mm/sec rms. Defina os limites de alarme do sistema de monitorização do estado em 4,5 mm /s rms nas caixas redutoras e suportes dos rolamentos axiais. O sinal mecânico de um rolamento avariado surge no espectro centenas de horas antes de se ouvir ruído — tempo suficiente para substituir a unidade preventivamente durante uma paragem programada, em vez de intervir numa emergência.
📐 Nota de engenharia
Ao medir a vibração numa linha de reciclagem, recolha sempre leituras nos três eixos (horizontal/vertical/axial) do suporte do rolamento, com a máquina à temperatura de funcionamento e sob carga estável. As leituras a frio ficam 20–30%abaixo dos valores reais e podem ocultar uma avaria incipiente.
Tarefas mensais em toda a linha de reciclagem
- Inspeção dos rolamentos — medição da temperatura, leitura da vibração, registo de ruídos audíveis; substitua ao primeiro sinal de desgaste irregular.
- Calibração dos sensores — termopares de temperatura, transdutores de pressão e sensores de caudal do material fundido; compare com um padrão calibrado.
- Verificação do desempenho do sistema de refrigeração — pH e condutividade da água de refrigeração, acumulação de incrustações nas superfícies de permuta térmica.
- Verificação da pressão do sistema hidráulico nos sistemas de troca de filtros de fuso duplo; substitua os empanques com fugas de fluido.
- Revisão do registo de manutenção — acompanhe as tendências da frequência de obstruções, da corrente de referência do acionamento e da pressão no arranque em condições de limpeza.
Dias 61–90: revisão trimestral e manutenção anual
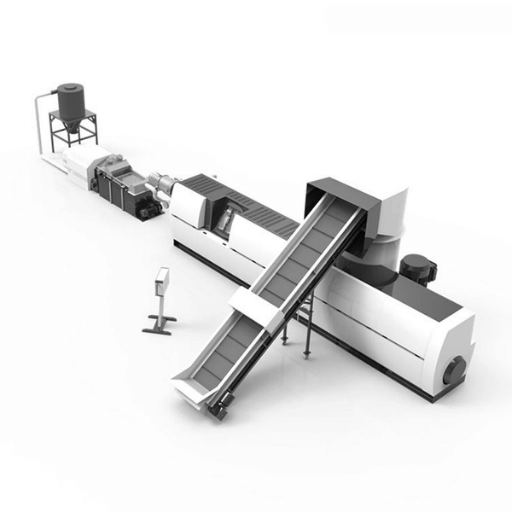 A manutenção trimestral é a intervenção programada mais abrangente e também a mais estratégica. A intervalos de 90 dias, os veios e as bainhas são inspecionados e montados novamente: os circuitos de refrigeração são submetidos a uma lavagem em contracorrente e descalcificados, os quadros elétricos são abertos e sujeitos a termografia, o óleo de ventilação por vácuo é drenado nas prensas de PET reciclado de fuso duplo e as folgas entre o fuso e o cilindro da extrusora são medidas.
Lista de tarefas trimestrais (a cada 3 meses)
- Lave e descalcifique todos os circuitos de refrigeração; confirme se a leitura de TDS desce abaixo de 500 S/cm após a lavagem.
- Abra o quadro elétrico — aspire o pó com azoto seco (o ar comprimido da oficina contém humidade e óleo), verifique o aperto dos contactores principais com uma chave dinamométrica e faça uma termografia do barramento sob carga máxima.
- Meça o diâmetro exterior dos filetes do fuso e o diâmetro interior do cilindro nas extrusoras; registe qualquer zona de filete simples com desgaste superior a 0,2 mm relativamente às especificações originais.
- Mude o óleo da bomba de vácuo da extrusora de fuso duplo com desgaseificação durante o processamento de PET lavado com mais de 0,1% de humidade residual.
- Substitua as resistências de aquecimento cujo consumo de corrente se desvie mais de 10% do valor indicado na placa de características — quando uma resistência consome mais 30%do que o esperado, os enrolamentos já estão queimados e será necessário substituí-la em breve.
Serviço anual (a cada 12 meses ou 4 000 horas de funcionamento)
Uma revisão estrutural anual, antes de qualquer aumento da capacidade da linha: mude o óleo da caixa redutora quando o motor atingir 4 000 horas (ou nas primeiras 2 000 horas após o período de rodagem), verifique a pré-carga dos rolamentos axiais e o dispositivo de alívio de pressão, e substitua correias, empanques ou peças que tenham apresentado desgaste nas três inspeções trimestrais anteriores.⚠️ Importante — não adie a lavagem trimestral do sistema de refrigeração
Os operadores no terreno referem que as linhas de reciclagem que adiam regularmente a lavagem trimestral do sistema de refrigeração apresentam uma redução de 15-20% na capacidade de transferência de calor até ao fim do primeiro ano. As perdas de produção nas etapas seguintes acumulam-se até à renovação do ciclo com óleo novo.
Planos de manutenção por equipamento: triturador, granulador, máquina de granulação, extrusora e linha de lavagem
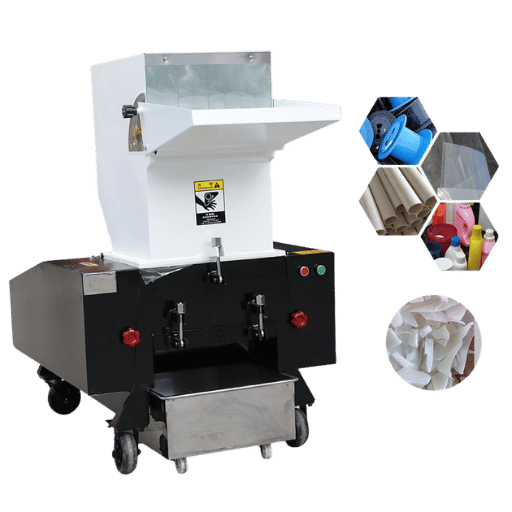
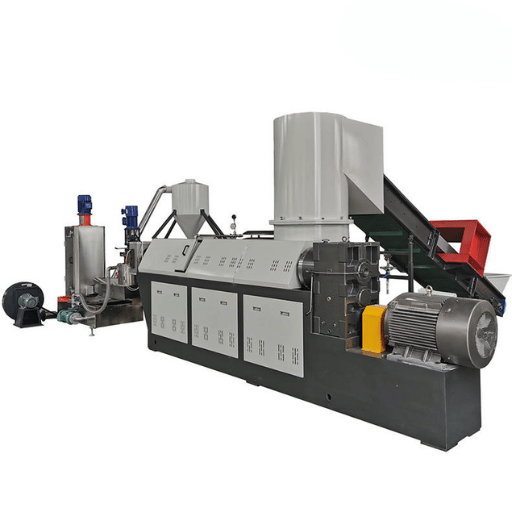
O calendário de 30-60-90 dias acima pode aplicar-se a quase todas as máquinas de uma linha de reciclagem. A principal diferença está nos subsistemas que exigem mais atenção: no triturador, o mais importante é o desgaste das lâminas e o equilíbrio do rotor; no sistema de lavagem, são os empanques das bombas e as incrustações no circuito da água; na extrusora, a inspeção incide sobretudo no fuso, no cilindro e no sistema de troca de filtros.| Equipamento | Verificações diárias | Verificações mensais | Verificações trimestrais |
|---|---|---|---|
| Triturador | Inspeção visual das lâminas, íman da tremonha de alimentação, pressão hidráulica | Equilíbrio do rotor, temperatura dos rolamentos, folga das lâminas | Rotação ou substituição das lâminas, amostra do óleo da caixa redutora |
| Granulador | Inspeção do fio de corte, estado do filtro de malha, resíduos | Medidor da folga das lâminas, corrente de referência do acionamento | Retificação ou substituição das lâminas, substituição do filtro de malha |
| Máquina de granulação | Limpeza da matriz de extrusão, caudal da água, temperatura do material fundido | Inspeção dos orifícios da matriz de extrusão (com lupa), desgaste das lâminas de corte | Reconstrução ou substituição da matriz de extrusão, revisão do sistema de filtragem da água |
| Extrusora | Verificação da corrente das resistências de aquecimento, desvio dos termopares, binário em vazio | Vibração na caixa redutora, registo da pressão do sistema de troca de filtros | Medição do desgaste do fuso e do cilindro, óleo da saída de desgaseificação |
| Linha de lavagem | Fugas nos empanques das bombas, alinhamento da correia transportadora, nível da água | Limpeza profunda do tanque de lavagem, desgaste das pás do agitador | Revisão da bomba, substituição da malha de filtragem |
Com que frequência se devem afiar as lâminas de um triturador de plástico?
O intervalo de afiação das lâminas do triturador depende de três fatores principais: a abrasividade do plástico de alimentação, o volume processado por turno e a origem do varão usado na têmpera original da lâmina. Os operadores no terreno referem que uma lâmina de aço-ferramenta num triturador com carga média beneficia de uma nova afiação a cada 200-500 horas de funcionamento e de uma substituição completa a cada 2-6 meses num processo contínuo. O PVC reforçado, os compostos com fibra de vidro e os fluxos de resíduos pós-consumo contaminados com metal duplicam ou triplicam o desgaste das lâminas, em comparação com o HDPE ou o filme de LDPE virgens. Acompanhe mensalmente o desgaste das lâminas com um apalpa-folgas, em vez de se guiar pelo calendário: quando o fio de corte tiver recuado mais de 0,5 mm em relação ao perfil original, a distribuição granulométrica a jusante altera-se e aumenta a contaminação dos fragmentos de plástico reciclado. Para mais informações sobre a seleção e o dimensionamento de trituradores, consulte os guias sobre triturador de plástico de veio único e triturador de veio único ou de veio duplo. Cada classe de máquina também tem um guia próprio: os guias sobre fundamentos dos granuladores de plástico, máquinas de granulação de plástico e linhas de lavagem de plásticos explicam os aspetos específicos em que se baseia o plano de manutenção.Peças críticas sujeitas a desgaste e intervalos de substituição
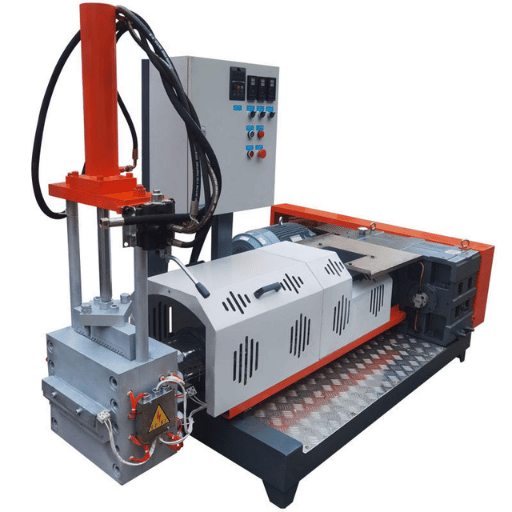 Os dados abaixo provêm de vários recursos da indústria da reciclagem e guias de assistência dos fabricantes. Os resultados reais variam consoante a configuração da máquina, o desenho das ferramentas, o nível de contaminação do material alimentado e os padrões de turnos. Use estes valores como ponto de partida e ajuste-os com base nas tendências registadas no plano de manutenção durante os primeiros três meses.
| Peça sujeita a desgaste | Intervalo de manutenção habitual | Indicador de substituição |
|---|---|---|
| Lâminas do triturador (veio único) | 200–500 horas de funcionamento (nova afiação); 2–6 meses (substituição) | >0,5 mm de desgaste, variação da granulometria |
| Lâminas do granulador | 300–800 horas entre retificações | Aumento de partículas finas, subida gradual da corrente do acionamento |
| Conjunto de filtros da extrusora (material pós-consumo) | 2–12 horas (filme de PE) a semanalmente (PP virgem) | A pressão do material fundido sobe >15% acima do valor de referência com o filtro limpo |
| Resistências de aquecimento | Substitua com um desvio de ±10% na corrente | Leitura de corrente 0 (circuito aberto) ou 30% acima do valor (curto-circuito) |
| Óleo da caixa redutora (fuso simples abaixo de 75 kW) | 2 000 horas (rodagem), 4 000 horas a partir daí | Cor de âmbar a castanho, aumento de partículas |
| Massa lubrificante dos rolamentos axiais (complexo de lítio NLGI 2) | 15 g por ponto de lubrificação a cada 250 horas | Ruído audível nos rolamentos, subida da temperatura |
| Empanques e impulsores da bomba do sistema de refrigeração | Anualmente ou com uma redução do caudal >10% | Fuga visível, perda de pressão |
Que lubrificante se recomenda para as peças móveis de máquinas de reciclagem de plástico?
A lubrificação das caixas redutoras em extrusoras convencionais de fuso simples com menos de 75k W é feita com óleos industriais para engrenagens ISO VG 220, com aditivos de extrema pressão (EP). Nas extrusoras de reciclagem de fuso duplo ou de binário elevado com mais de 110k W, deve usar-se ISO VG 320. Para os rolamentos axiais e os pontos de lubrificação, é comum usar massa lubrificante de complexo de lítio NLGI 2 em equipamentos de reciclagem de plástico — tem um ponto de gota elevado, estabilidade ao corte sob carga e compatibilidade com os empanques correspondentes da caixa redutora do fabricante. As massas lubrificantes para automóveis (massas de lítio de uso geral e óleos para engrenagens GL-5) não são adequadas para uma linha de reciclagem. Os produtos multiusos para automóveis contêm aditivos de enxofre e fósforo em quantidades que exigem anilhas axiais de bronze nas caixas redutoras industriais, e não têm os valores de viscosidade adequados à gama de temperaturas normal de uma extrusora em funcionamento. Antes de reabastecer, confirme sempre a compatibilidade do lubrificante com o manual de assistência do fabricante — a combinação de diferentes aditivos cria lamas que se depositam e obstruem as válvulas solenoides dos sistemas de troca de filtros.💡 Dica profissional — stock de peças sobresselentes
Mantenha um kit básico de peças sobresselentes nas instalações: 2 resistências de aquecimento por zona, 4-10 termopares tipo K (adequados à sua linha), um conjunto completo de filtros suplente, um kit de empanques para a caixa redutora e uma placa perfurada. A experiência no terreno indica que estas peças podem reduzir em 50% o tempo médio de reparação de avarias comuns.
Boas práticas para diagnóstico de avarias e registo de manutenção
O sucesso de um plano de manutenção depende do respetivo registo. A cláusula 7.5 da ISO 9001:2015 exige provas documentadas dos procedimentos de manutenção de rotina em qualquer instalação com gestão da qualidade, e a garantia de máquinas de reciclagem pode depender de o operador conseguir apresentar um registo contínuo das inspeções.Sintomas comuns e causas prováveis
| Sintoma | Causa provável | Primeira medida |
|---|---|---|
| Aumento gradual da corrente do acionamento (3–5% em 2 semanas) | Contacto entre o fuso e o cilindro ou resistência dos rolamentos | Programe a medição do desgaste e recolha uma amostra do óleo da caixa redutora |
| Oscilações ou picos de pressão | Placa perfurada obstruída, refrigeração insuficiente da garganta de alimentação | Retire o conjunto de filtros e confirme o caudal da água de refrigeração |
| Alarme de vibração acima de 4,5 mm/s rms | Desgaste dos rolamentos, desalinhamento ou rotor desequilibrado | Retire o rolamento e verifique o alinhamento com um comparador |
| Leitura de 0 A na resistência de aquecimento | Bobina em circuito aberto, fusível queimado ou ligação partida | Verifique a continuidade com um multímetro e substitua a resistência |
| Óleo da bomba de vácuo passa de âmbar a castanho em <200 horas | Humidade residual elevada no material PET alimentado | Confirme a secagem nas etapas anteriores e mude o óleo da bomba |
O plano de manutenção deve ser atualizado regularmente?
Sim — e o próprio calendário faz parte do plano. Reveja mensalmente o registo de manutenção, ajuste trimestralmente a frequência das tarefas com base nas avarias reais e atualize o calendário todos os anos. Um plano de manutenção que não muda após 12 meses de dados de produção é um plano perfeito (raro) ou um plano que ninguém lê.
Registo de manutenção — 14 campos por entrada
Exporte mensalmente o registo para CSV. Os auditores e os responsáveis pela avaliação da garantia preferem gráficos de tendências a dossiers em papel — um registo de manutenção bem organizado alimenta diretamente a análise preditiva da manutenção e reduz o tempo de diagnóstico em caso de avaria. Nas linhas com sistemas de filtragem a laser com autolimpeza, o registo permite planear a substituição dos filtros com base no estado, em vez de seguir o calendário.
- Data / turno / ID do operador / número de série da máquina
- Código da tarefa / descrição da tarefa / tempo despendido (min)
- Valor medido / tolerância prevista / indicação de aprovado ou reprovado
- Peças substituídas (P/N + lote) / data da próxima manutenção / validação do supervisor
Protocolos de segurança durante a manutenção
 Todos os trabalhos de assistência e manutenção exigem medidas para reduzir o risco associado a energias perigosas. Nos Estados Unidos, a norma OSHA 29 CFR 1910.147 («Controlo de Energias Perigosas / Bloqueio e Etiquetagem») define os procedimentos a seguir quando existe risco no ponto de intervenção (ao abrir a máquina, retirar um conjunto de filtros ou tocar num fuso). O cumprimento é obrigatório sempre que se levanta uma proteção de segurança, durante a assistência à máquina ou quando alguém coloca a mão no sistema.
Checklist de segurança antes da manutenção
- Aplique o procedimento de bloqueio e etiquetagem no seccionador principal e nas alimentações hidráulica e pneumática (de acordo com a OSHA 1910.147).
- Confirme a ausência de energia no posto de trabalho com um medidor — as suposições podem ser fatais.
- Deixe o calor residual dissipar-se até ficar abaixo de 60 C antes de abrir cilindros ou zonas quentes.
- Após cada substituição, confirme se as proteções de segurança, os interbloqueios e os botões de paragem de emergência continuam a funcionar.
- EPI: óculos de proteção, luvas resistentes a cortes (Kevlar durante trabalhos a quente) e proteção auditiva nas zonas dos granuladores e trituradores.
- Exija a presença de duas pessoas em qualquer trabalho de manutenção interno que implique desmontagem hidráulica.
- Assine a entrada no registo de manutenção antes de restabelecer a energia.
Desempenho da paragem de emergência
Teste todos os comandos de paragem de emergência todos os meses. De acordo com os requisitos de segurança funcional da Categoria 3 da norma ISO 13849-1, a função de segurança tem de parar o acionamento do fuso da extrusora dentro do tempo de resposta validado do sistema de segurança — normalmente, bem menos de um segundo em máquinas de reciclagem com manutenção adequada. Qualquer atraso indica um acoplamento de segurança desengatado, uma resistência de travagem com falhas ou um relé no fim da vida útil. Substitua; não tente improvisar.⚠️ Erro comum
Os operadores verificam visualmente os resguardos de segurança, mas ignoram os testes dos encravamentos elétricos. Um resguardo que parece estar fechado, mas cujo contacto de encravamento falhou, oferece pouca proteção — teste o circuito de encravamento com um multímetro em cada inspeção trimestral de segurança.
Perspetivas do setor: da manutenção baseada no calendário à manutenção preditiva
O setor da reciclagem de plásticos está claramente a avançar para a manutenção baseada na condição e para a manutenção preditiva, impulsionado por duas forças. Em primeiro lugar, prevê-se que o mercado mundial da reciclagem de plásticos cresça de cerca de $47,9 mil milhões em 2025 para $67,6 mil milhões até 2030 — uma CAGR de cerca de 7%, que aumenta a pressão sobre as metas de disponibilidade operacional. Em segundo lugar, prevê-se que o próprio mercado da manutenção preditiva cresça de $13,65 mil milhões em 2025 para $97,37 mil milhões em 2034, segundo a Fortune Business Insights — uma CAGR de cerca de 28%, com a indústria transformadora e a reciclagem entre os setores de crescimento mais rápido.Manutenção calendarizada ou preditiva — critérios de decisão
| Abordagem | Mais adequada para | Custo típico de implementação |
|---|---|---|
| Baseada no calendário (este guia) | Linhas de um turno, <12 h/dia, operadores experientes | Ferramentas e registo apenas |
| Híbrida (calendário + sensores de vibração) | Linhas de dois turnos ou 24/7, com matérias-primas variadas | $400–800 por motor crítico |
| Preditiva (baseada na condição + AI) | Instalações com várias linhas, custo de paragem >$500/h | $5 000–15 000 de implementação + software mensal |
Pronto para criar o plano de manutenção da sua linha para 30-60-90 dias?
A equipa de engenharia da Kitech cria planos de manutenção personalizados com base na capacidade de produção, na geometria do fuso da extrusora e no perfil de contaminação — sobretudo para instalações com várias linhas em funcionamento 24/7 e matérias-primas mistas de PE/PP/PET.
Perguntas frequentes
P: Com que frequência se devem limpar ou substituir os filtros de uma máquina de reciclagem de plásticos?
Ver resposta
Os filtros de água de processo e de entrada de ar são limpos semanalmente e substituídos a cada 200-500 horas, consoante o nível de contaminação. No entanto, nas linhas de reciclagem de plásticos, os filtros de malha da extrusora são substituídos com muito maior frequência: a cada 2 a 12 horas nas linhas de reciclagem de filme de PE e semanalmente para PP virgem. Use a pressão de fusão no arranque com filtros limpos como referência: quando as leituras ultrapassarem em 15% o valor de referência, substitua os filtros, independentemente do tempo de utilização.
P: Como se devem manter os componentes elétricos de uma máquina de reciclagem de plásticos?
Ver resposta
Abra o quadro elétrico trimestralmente. Remova o pó acumulado com azoto seco — nunca use ar comprimido de oficina, que contém humidade e óleo. Verifique o binário de aperto dos contactores dos motores; faça uma termografia do barramento com a carga máxima; volte a apertar qualquer ligação cuja temperatura exceda a temperatura ambiente em mais de 20 °C. A corrente média consumida pelas cintas de aquecimento deve ficar dentro de 10% dos valores indicados na placa de características, tanto em equipamentos novos como usados; fora desse intervalo, as cintas são suspeitas.
P: Posso usar massa lubrificante para automóveis nos redutores das extrusoras?
Ver resposta
Os redutores industriais das extrusoras para reciclagem de plásticos usam sempre óleo para engrenagens ISO VG 220 ou ISO VG 320 com aditivos EP, e não massa lubrificante multiusos. Os aditivos de enxofre e fósforo do óleo automóvel GL-5 danificam as anilhas de encosto de bronze dos redutores industriais. Nunca o utilize!
P: Com que frequência se deve substituir o fuso da extrusora de plástico?
Ver resposta
Tem de ser substituído se o desgaste do diâmetro exterior das hélices for superior a 0,2 mm (o equivalente a um ciclo de desgaste) acima ou abaixo do valor original e a produção ficar mais de 8% abaixo do valor nominal, mantendo as RPM constantes. Ao processar PET pós-consumo abrasivo numa linha de reciclagem, isto acontece normalmente após cerca de 18 000-25 000 horas de funcionamento numa linha típica. As linhas de PP virgem atingem rapidamente 40 000+ horas. O processamento de PVC num sistema acelera o desgaste por um fator de dois a três
P: A manutenção preditiva compensa para pequenas empresas de reciclagem?
Ver resposta
Para acionamentos com menos de 75 kW (100 HP), sensores de vibração simples, com um custo instalado de $400-800 por motor, amortizam-se em 12 a 18 meses quando usados numa linha de um turno. Para potências inferiores, utilize um plano cuidadoso de substituição baseado no calendário e registe manualmente os padrões de vibração. Planeie a mudança para um plano específico para a máquina quando a produção passar a abranger três linhas ou três turnos por dia.
P: Por que motivo se deve implementar um sistema de manutenção preventiva?
Ver resposta
A manutenção preventiva reduz as paragens não planeadas, prolonga a vida útil dos equipamentos de capital, mantém os produtos em conformidade com a norma de qualidade ISO 9001 e mantém válidas as garantias do fabricante. Os valores de referência do setor indicam normalmente uma relação de poupança de custos de 4 a 5 vezes entre programas de manutenção reativa e programas estruturados de manutenção preventiva, depois de contabilizados os custos de peças, mão de obra e paragens.
P: Existe um modelo de plano de manutenção para descarregar?
Ver resposta
Uma folha de cálculo que se prepara em cinco minutos e inclui 14 campos para registar a tabela de severidade de vibrações ISO 10816-3, os regulamentos OSHA 29 CFR 1910.147 de bloqueio e etiquetagem e os requisitos de segurança funcional de máquinas ISO 13849-1 é suficiente para identificar as falhas temporizadas do processo depois de estabelecido o plano baseado no tempo. Guarde uma exportação mensal em CSV para analisar as tendências gerais. Um software de sistema informatizado de gestão da manutenção pode agilizar este processo, mas não é essencial para iniciar o programa.
Sobre este guia de manutenção
Este plano de manutenção de 30-60-90 dias para máquinas de reciclagem de plásticos reúne os limites de vibração publicados na norma ISO 10816-3, os requisitos de bloqueio e etiquetagem da OSHA 29 CFR 1910.147 e as normas de segurança funcional ISO 13849-1, com o nível de detalhe que resulta da operação de trituradores, granuladores, máquinas de granulação e sistemas de lavagem para PET, PE, PP e plásticos rígidos. Revisto pela equipa de engenharia da Kitech. Os intervalos de assistência indicados são valores de referência iniciais — ajuste-os com base nos seus próprios registos de manutenção após os primeiros três meses de produção.
Referências e fontes
- OSHA 29 CFR 1910.147 — Controlo de energia perigosa (bloqueio e etiquetagem) — Administração de Segurança e Saúde no Trabalho dos Estados Unidos
- ISO 13849-1:2023 — Segurança de máquinas — Partes dos sistemas de comando relativas à segurança — Organização Internacional de Normalização
- Compreender a tabela de severidade de vibrações ISO 10816-3 — Acoem USA (análise do setor)
- Dimensão, quota e previsão do mercado da manutenção preditiva 2026–2034 — Fortune Business Insights
- Dimensão, quota e previsão do mercado da reciclagem de plásticos até 2030 — Research and Markets (editora de estudos de mercado)
- Tendências da economia circular 2026: da preparação à ação — TOMRA
Artigos relacionados
- Guia de trituradores de plástico — seleção, dimensionamento e funcionamento
- Triturador de plástico ou granulador — quando utilizar cada um
- Custo de uma máquina de granulação de plástico — planeamento do orçamento por dimensão da linha
- Guia completo da reciclagem de PET — processo, equipamento e qualidade
- Filtro laser autolimpante — redução das paragens para substituição do filtro