Contacte a Kitech Company


Atualizado em junho de 2026 · Revisto pela equipa técnica da Kitech.
A reciclagem de polímeros recupera e transforma plástico descartado em material utilizável. Pode formar um ciclo contínuo (circuito fechado) ou seguir um percurso único até se transformar em combustível. O método — mecânico, químico ou avançado — depende do ponto de partida: o material de alimentação, a família de resinas, o grau de contaminação e a legislação em vigor sobre reciclagem, sobretudo as regras que entram em vigor em 2026. Apresentamos um roteiro das 4 principais categorias de reciclagem e das respetivas tecnologias, dos plásticos que são efetivamente reciclados e das novas regras, com a perspetiva de quem fabrica equipamentos.
Em resumo: a reciclagem de polímeros divide-se geralmente em 4 tipos, definidos frequentemente como primário, secundário (ambos mecânicos), terciário (químico) e quaternário (recuperação de energia), segundo normas como a ASTM D5033 ou classificações usadas por organizações do setor, como a família ISO 15270. O método mais comum para processar a maior parte dos resíduos de plástico é a reciclagem mecânica, que volta a fundir termoplásticos. A reciclagem química decompõe alguns plásticos nos seus componentes básicos. No entanto, as taxas de reciclagem globais são muito baixas, rondando os 9% — e é a categoria de reciclagem de um material, mais do que o código da resina, que determina se é possível aproximar-se de uma economia circular.
Reciclagem de polímeros: visão geral
| Categoria | Processo | Resultado |
|---|---|---|
| Primária | Mecânica (resíduos limpos) | Produto da mesma classe (circuito fechado) |
| Secundária | Mecânica (misturados/usados) | Produto de classe inferior (reciclagem em cascata) |
| Terciária | Química / despolimerização | Monómeros ou matéria-prima |
| Quaternária | Recuperação de energia (combustão) | Calor / eletricidade |
As 4 principais categorias da reciclagem de polímeros (árvore de métodos)
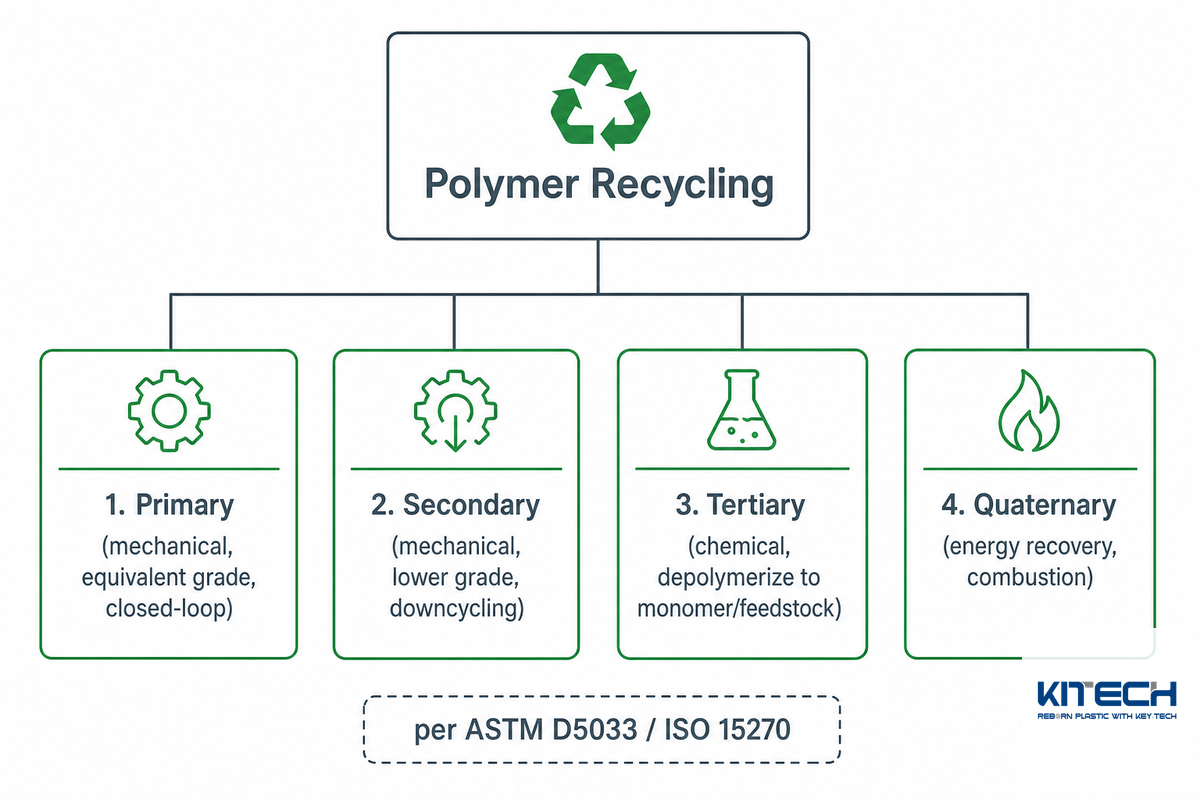
Estes 4 métodos aplicam-se a toda a gama de polímeros — desde polímeros de grande consumo e outros termoplásticos até polímeros termoendurecíveis reticulados e compósitos poliméricos de engenharia — e determinam se uma mistura de polímeros ou um polímero isolado pode voltar à produção e à reciclagem, em vez de ser descartado. A reciclagem de plástico raramente se resume a uma solução simples; na prática, abrange a reciclagem e a valorização em cadeias de abastecimento renováveis e sustentáveis. Um erro frequente e dispendioso é contabilizar a recuperação de energia quaternária como reciclagem num relatório de sustentabilidade: isso exagera a circularidade, reprova numa auditoria e atrai escrutínio por alegações ambientais enganosas.
Vai encontrar 4 grupos distintos de tecnologias de reciclagem: primária, secundária, terciária e quaternária. Embora as normas possam divergir na classificação, a taxonomia mais consistente resulta de um mapeamento de normas revisto por pares e da ASTM D5033: a reciclagem primária ocorre quando a mesma resina é reprocessada mecanicamente para criar produtos com propriedades semelhantes às do material original, completando um circuito fechado. A reciclagem secundária ocorre quando plásticos usados, possivelmente misturados, são reprocessados mecanicamente para criar produtos com requisitos de desempenho inferiores (também conhecida como reciclagem em cascata). A reciclagem terciária consiste em decompor quimicamente o plástico em monómeros (que podem ser usados na síntese de monómeros) ou convertê-lo em matéria-prima para a indústria química. Por fim, a reciclagem quaternária recupera energia através da combustão controlada de resíduos de plástico.
O que muitas vezes confunde os leitores — incluindo profissionais experientes do setor — são as diferentes definições destas categorias nas 2 principais normas de reciclagem. A norma ASTM D5033 classifica os métodos numericamente, de 1 a 4. Já a família ISO 15270 define as categorias pelo tipo de ação (mecânica, química, recuperação de energia) e reúne, sob a designação «reciclagem mecânica», o que a ASTM distingue como «primária» e «secundária», diferenciando-as apenas pela qualidade do resultado. A evolução das normas ISO — o guia único de 2008 está a ser substituído por uma série (Partes 3, 4 e uma nova Parte 5 de 2025 para materiais orgânicos/biológicos) — introduziu uma quinta categoria a considerar formalmente: a compostagem industrial de plásticos «compostáveis» certificados. A compostagem doméstica, porém, está fora do âmbito da reciclagem de plástico propriamente dita.
💡 Ideia principal
A hierarquia de resíduos amplamente adotada ordena os 4 tipos da seguinte forma, privilegiando a utilização de recursos de maior valor: • Primária (mecânica em circuito fechado): a melhor opção.
• Secundária (reciclagem mecânica em cascata) • Terciária (química) • Quaternária (recuperação de energia): a alternativa menos desejável à deposição em aterro e uma forma útil de detetar fornecedores que apresentam a incineração como «reciclagem».
Que polímeros podem realmente ser reciclados? (guia de reciclabilidade das resinas)
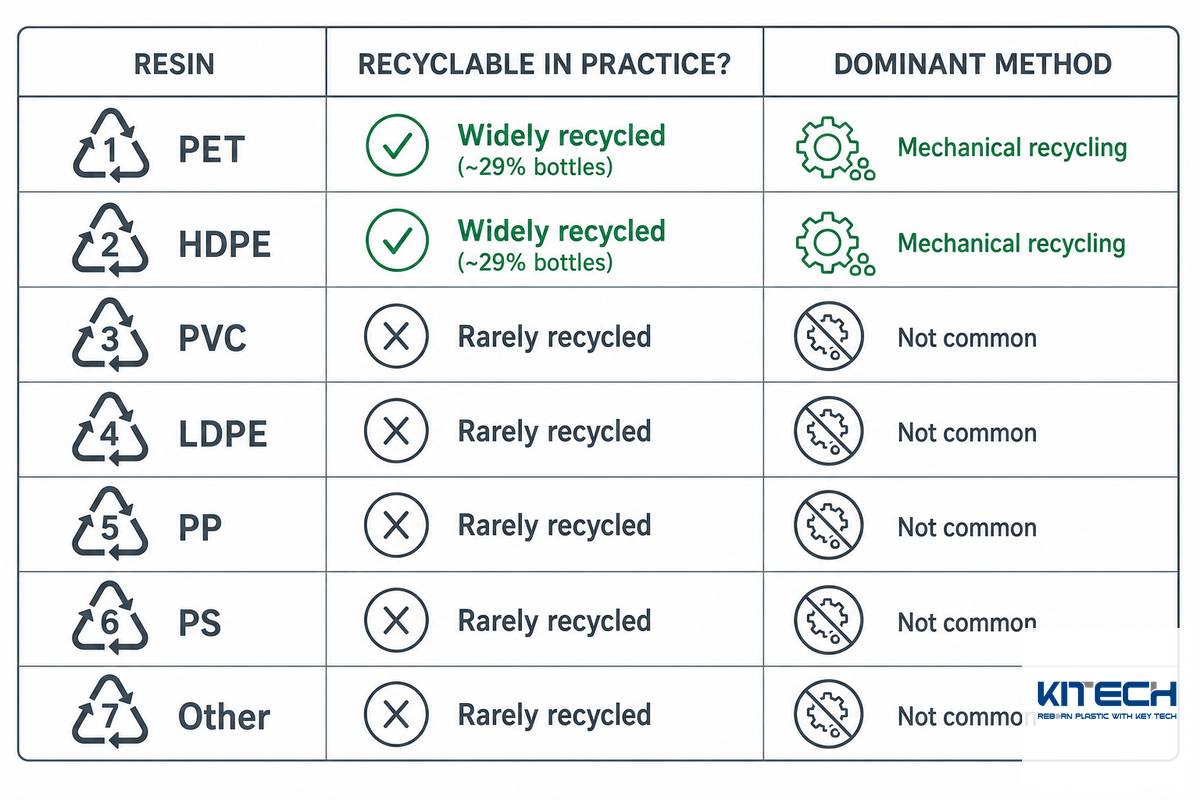
A estrutura química e a estabilidade térmica de uma resina determinam o seu destino. Na prática, só o PET (#1) e o HDPE (#2) são reciclados a taxas significativas — cerca de 29% das garrafas nos Estados Unidos — enquanto o PVC, o poliestireno e a maioria dos materiais poliméricos #7 são difíceis de reciclar e deixam os compradores com poucas opções, porque algumas famílias de polímeros toleram reprocessamentos sucessivos e a maioria não.
O Código de Identificação das Resinas — as setas entrelaçadas com um número no interior — indica de que material se trata, não se é reciclável. Na maioria dos fluxos de resíduos, apenas os 2 primeiros códigos — #1 tereftalato de polietileno (PET) e #2 polietileno de alta densidade (HDPE) — são recuperados de forma fiável e em quantidades significativas. Nos Estados Unidos, as taxas de reciclagem das garrafas de bebidas de PET são de 29,1%, enquanto as garrafas de bebidas de HDPE natural registam 29,3% (dados da EPA dos Estados Unidos de 2018) — valores muito superiores à taxa global de 8,7% para os resíduos de plástico nos Estados Unidos. Os códigos de resina seguintes são, em grande medida, contaminantes nos fardos separados destinados a equipamentos de reciclagem. A tabela «Guia de reciclabilidade das resinas» mostra a frequência com que cada código de plástico é reciclado e o tipo de processamento habitualmente utilizado.
| Classe de resina (código) | Reciclabilidade na prática | Método e resultado predominantes |
|---|---|---|
| PET (1) | Amplamente reciclado (~29% das garrafas) | Mecânica → fragmentos/fibra de rPET; química → monómero |
| HDPE (2) | Amplamente reciclado (~29% das garrafas) | Mecânica → tubos, madeira plástica, garrafas |
| PVC (3) | Raramente aceite na recolha seletiva — contaminante do fluxo | Reciclagem mecânica limitada; vestígios de PVC inutilizam o rPET |
| LDPE/LLDPE (4) | Apenas película entregue na loja | Mecânica → película, revestimentos |
| PP (5) | Cada vez mais aceite (>60% dos lares dos Estados Unidos, 2025) | Mecânica → caixas, componentes automóveis |
| PS (6) | Raramente reciclado | Reciclagem limitada; despolimerização → estireno em desenvolvimento |
| PLA (7, bioplástico) | Não aceite na recolha seletiva; contamina o PET | Compostagem industrial (via orgânica), não reciclagem mecânica |
| PC (7, policarbonato) | Nicho; reciclável por via química | Metanólise → BPA (95–96%) |
| ABS (7, engenharia) | Limitada (resíduos eletrónicos, depende da triagem) | Regranulação mecânica; separação por densidade |
| Multicamadas / compósito (7) | ~5% reciclável pelos métodos convencionais | Apenas química (matéria-prima); camadas incompatíveis unidas entre si |
Taxas: dados específicos por material plástico da EPA dos Estados Unidos (2018).
«Reciclagem de plásticos termoendurecíveis 101.» A divisão mais profunda é química, não numérica: os termoplásticos (PET, PE, PP, PS) têm cadeias lineares que voltam a fundir, pelo que podem ser reciclados mecanicamente; os termoendurecíveis (espuma de poliuretano, epóxi, compósitos ignífugos e reforçados com fibras) ficam presos numa rede 3D reticulada por ligações covalentes e não podem voltar a fundir de todo. É por isso que um guia que afirma que «os termoendurecíveis não são recicláveis» está parcialmente certo e parcialmente desatualizado: não podem ser reciclados por fusão, mas existem processos químicos (a glicólise da espuma de poliuretano recupera poliol e é o processo mais desenvolvido para termoendurecíveis), e os vitrímeros reprocessáveis são uma área de investigação ativa. Para saber mais sobre as famílias de resinas, consulte a nossa análise dos tipos de plásticos recicláveis e códigos de resina e de por que razão os plásticos termoendurecíveis se comportam de forma diferente dos termoplásticos.
É possível reciclar plásticos termoendurecíveis?
Não por fusão. Os termoendurecíveis, como a espuma de poliuretano e o epóxi, têm reticulações permanentes, pelo que não podem voltar a fundir e a ganhar forma, como acontece com uma garrafa de PET. São reciclados por métodos químicos: a glicólise da espuma de poliuretano recupera poliol utilizável e é, atualmente, o único método químico de reciclagem de termoendurecíveis com maturidade industrial. Caso contrário, os termoendurecíveis são triturados para servirem de carga ou encaminhados para recuperação de energia.
Imagine uma empresa de reciclagem a receber um fardo misto da recolha seletiva. Há compradores para as garrafas de PET e os garrafões de HDPE natural; já as embalagens blister de PVC, a película metalizada de snacks e um tabuleiro de poliestireno perdido não têm comprador. Pior ainda: o operador não pode simplesmente fundir tudo em conjunto. PE, PP, PS, PA e PET são, em grande medida, imiscíveis e não formam, ao fundir, uma resina utilizável. Por isso, a primeira decisão efetiva de reciclagem acontece na triagem, e não na extrusora, e depende do que o mercado de cada resina está realmente disposto a pagar. Quem procura linhas para resinas específicas começa muitas vezes pela reciclagem de HDPE, pela reciclagem de ABS ou pelo LDPE reciclado.
Reciclagem mecânica: como funciona e quais são os seus limites
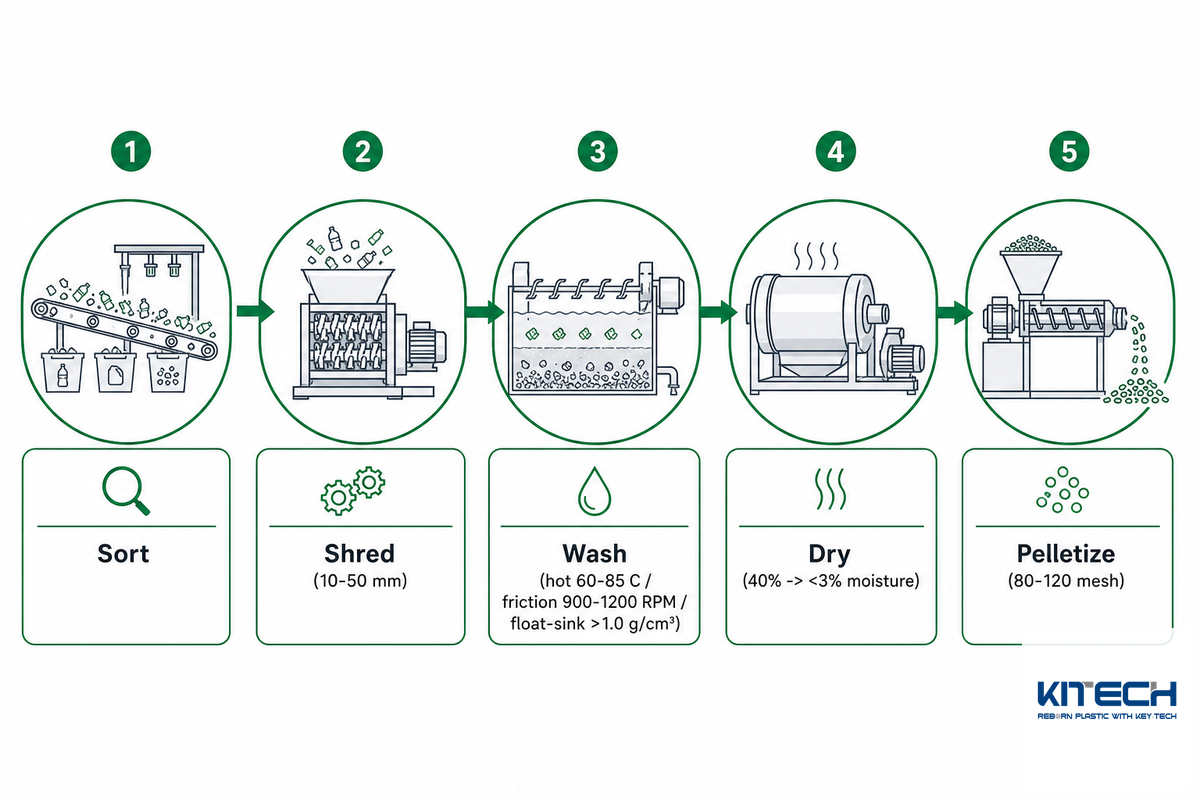
A reciclagem mecânica de plástico é a forma predominante de reciclagem de materiais, mas cada ciclo de fusão degrada o polímero: a cisão das cadeias encurta as cadeias poliméricas e reduz as propriedades térmicas e mecânicas de lote para lote. Um lote de fragmentos transparentes de garrafas de PET ilustra bem o processo: o primeiro ciclo mecânico ainda pode produzir rPET de qualidade alimentar, mas, na terceira ou quarta fusão, a queda da viscosidade intrínseca reduz o material a fibra e cintas de embalagem e, mais tarde, a aplicações não alimentares. Em poucos anos, o mesmo plástico desce 3 níveis na escala de valor.
A reciclagem mecânica é o método de trabalho que processa a esmagadora maioria do plástico reciclado em todo o mundo. Volta a fundir e a moldar termoplásticos sem alterar a sua estrutura química — pelo menos em teoria. Na prática, o polímero sofre pequenas alterações em cada ciclo, e todos os operadores acabam por se deparar com esse limite.
Quais são as etapas da reciclagem mecânica de plástico?
Uma linha de reciclagem mecânica inclui 4 etapas concebidas para esse fim: redução de tamanho, lavagem e remoção de contaminantes, secagem e controlo da humidade e, por fim, granulação. Nas linhas Kitech, o processo decorre da seguinte forma. Cada etapa é dimensionada de acordo com o tamanho das partículas, o nível de contaminação e o teor de humidade do material de alimentação, e os equipamentos são ajustados para um caudal de 300 a 3 000 kg/h, evitando que uma etapa se torne um estrangulamento.
- Trituração (redução de tamanho): trituradores de um ou dois veios cortam os resíduos em grânulos uniformes de 10-50 mm; a potência do motor varia entre 15 kW para películas leves e 200 kW para bidões de HDPE pesado e peças rígidas de ABS.
- Lavagem: a lavagem cáustica a quente, a 60-85 °C, dissolve adesivos e resíduos orgânicos; as máquinas de lavagem por fricção giram a 900-1 200 RPM para remover a sujidade da superfície; os tanques de flutuação e afundamento separam os materiais por densidade (o PET afunda acima de 1,0 g/cm³ e as tampas de PP/PE flutuam).
- Secagem: as secadoras centrífugas e as prensas de fuso extraem a humidade, reduzindo-a de ~40% para menos de 3%. Se esta etapa falhar, a extrusora produz bolhas e grânulos frágeis.
- Granulação: extrusoras de 1 ou 2 estágios, com filtros de malha de 80-120 mesh, removem contaminantes finos e formam grânulos limpos, prontos para o processo de moldagem seguinte.
Duas destas etapas determinam a qualidade do resultado. Veja a nossa análise detalhada da separação por flutuação e afundamento na reciclagem de plástico e saiba como a secagem e o controlo da humidade protegem a qualidade dos grânulos.
📐 Nota de engenharia: porque é que a reciclagem mecânica degrada os materiais
Cada ciclo de fusão provoca a cisão das cadeias poliméricas e reduz a massa molecular. Quatro passagens de extrusão por fusão de PET para garrafas, em condições controladas, reduziram em até ~19% a viscosidade intrínseca (de um valor nominal de ~0.80 para ~0.65 dL/g) e em ~29% o alongamento na rotura, enquanto a cristalinidade aumentou de 23% para 29,5% — o material torna-se frágil e rígido. É esse o processo de «reciclagem em cascata»: o material deixa de servir para várias aplicações exigentes e passa a ter outros usos. Por isso, o plástico reciclado tem de ser diluído com polímero virgem ou protegido por uma camada de barreira.
Há 2 fatores práticos mais importantes para a reciclagem de plásticos do que qualquer manual de química. Primeiro, a reciclagem mecânica não é, em rigor, um processo inteiramente físico: a cisão das cadeias do polipropileno, a ramificação das cadeias de poliamida e a transesterificação de PET/policarbonato durante o processamento por fusão fazem com que, em alguns casos, se trate de reciclagem «de materiais». Segundo, a composição do material de alimentação é a verdadeira limitação da capacidade: mesmo uma fração de PVC inferior a um por cento numa carga de PET pode causar emissões de HCl e degradar o produto. Por isso, a triagem dos materiais e o controlo da composição são questões de equipamento no manuseamento da carga, não etapas de processamento a considerar depois. O material fundido recuperado é equilibrado com extensores de cadeia ou pela diluição com resina virgem.
Reciclagem química: decompor polímeros nos seus componentes básicos
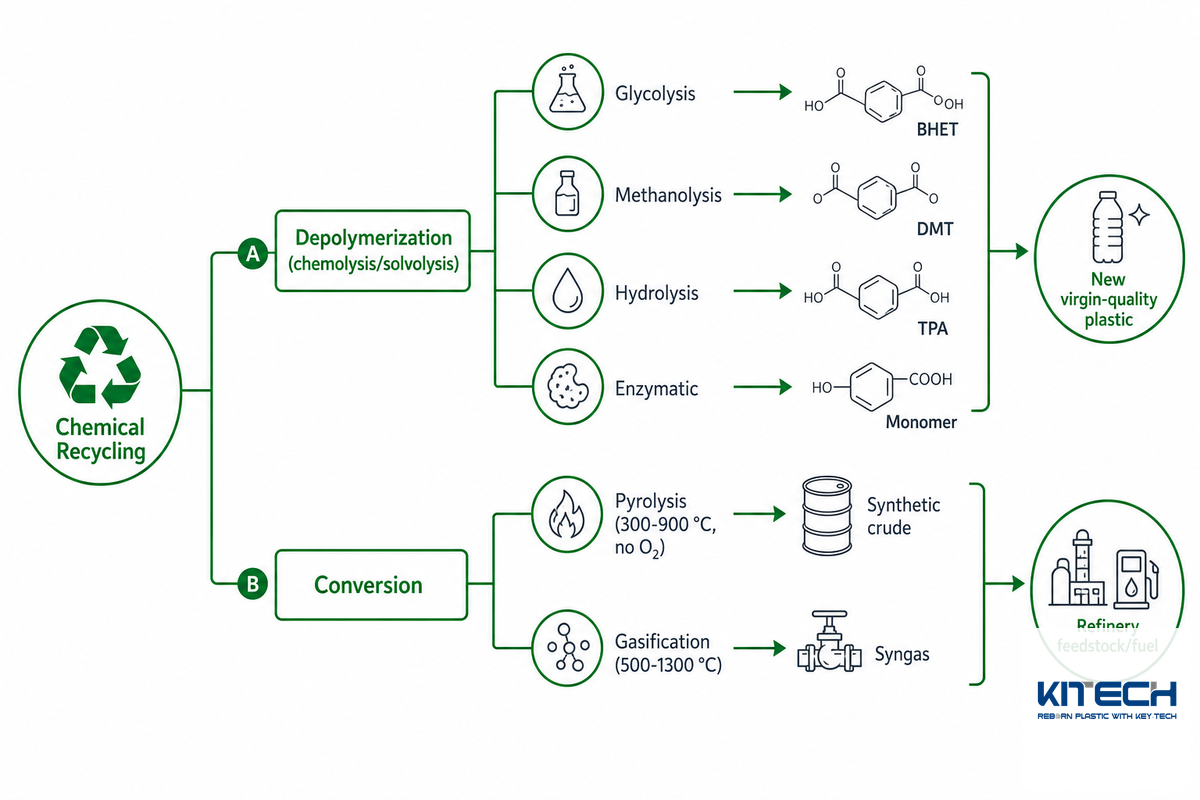
Para além da reciclagem mecânica, a reciclagem como matéria-prima — incluindo a reciclagem de poliolefinas e de poliestireno — recorre ao calor, a sistemas catalíticos e a agentes químicos para decompor redes poliméricas e obter novos componentes básicos para polímeros. A compatibilização de misturas de polímeros mantém utilizáveis os fluxos de reciclagem mecânica de materiais mistos.
Os processos químicos reorganizam as moléculas de um polímero. Em termos gerais, existem aqui 2 vias, que o setor agrupa pouco claramente sob uma única designação. Uma é a química que decompõe os polímeros em monómeros (despolimerização, também chamada quimiólise ou solvólise), para os reintegrar no fabrico de plásticos. A outra é um processo de decomposição físico-química, denominado conversão, que transforma resíduos de plástico triados em matéria-prima para refinarias (por pirólise ou gaseificação), a utilizar novamente na indústria química. (Não é abordado um processo de nicho chamado dissolução.)
Numa visão geral dos processos, a GAO dos Estados Unidos descreve os respetivos intervalos de funcionamento: a pirólise decorre a 300-900 °C, sem oxigénio, e produz petróleo bruto sintético; a gaseificação decorre a 500-1 300 °C, com pouco oxigénio, e produz gás de síntese; e a despolimerização recorre ao calor, a produtos químicos, a catalisadores ou a enzimas, em alguns casos perto dos 40-70 °C. A conversão é o processo mais estabelecido e mais avançado em termos de expansão; a despolimerização está na fase inicial de projetos-piloto e a purificação é o processo menos desenvolvido.
Segundo análises revistas por pares, os rendimentos representativos da despolimerização de PET são: a glicólise (160-300 °C) recupera cerca de 70-90% de monómero BHET; a metanólise produz até ~98% de tereftalato de dimetilo (DMT); e a hidrólise fornece cerca de 78-96% de ácido tereftálico (TPA). Os valores exatos variam consoante as condições e o catalisador. Os melhores sistemas enzimáticos funcionam a temperaturas tão baixas como 40-70 °C, com rendimentos semelhantes. A metanólise do policarbonato recupera ~95-96% de BPA. A produção de caprolactama a partir de Nylon-6 pode atingir cerca de 85-90% do peso total.
⚠️ A ligação química que determina tudo
Além disso, a recuperação de monómeros puros só é atualmente aplicável a alguns polímeros de condensação, como PET, policarbonato, nylon e PLA, porque foram concebidos com um grupo éster ou amida facilmente clivável. Os produtos à base de olefinas, como os plásticos de maior volume de produção no mundo — polipropileno (PP) e polietileno (PE) — nunca foram concebidos com uma ligação seletivamente clivável deste tipo. Assim, não há forma de os decompor seletivamente nos respetivos monómeros. A reciclagem de poliolefinas em monómeros está, por isso, fora de questão, e a reciclagem de polímeros como PE e PP continua a ser mecânica ou destinada à produção de combustível.
Só podem ser decompostos de forma não seletiva em vários hidrocarbonetos através de processos de cracking. Por conseguinte, tal como existe atualmente, a reciclagem química não serve para «todos os plásticos».
A pirólise é tanto um processo de produção de combustível como de processamento de plástico: uma análise de 2025 concluiu que converte 60-80% do plástico em combustível líquido (até 85% na pirólise rápida a 450-600 °C), sendo o óleo de pirólise vendido a $600-900/tonne. É esta distinção fundamental — matéria-prima ou combustível — que serve de ponto de partida para a secção seguinte. Como exemplo de um processo a jusante relacionado com a despolimerização, recomendamos a leitura sobre a policondensação em estado sólido para rPET.
Reciclagem avançada e despolimerização: o ciclo infinito e a realidade de 2026
«Reciclagem avançada» é a designação usada para promover o processo como solução milagrosa da economia circular, capaz de tornar a reciclagem infinita. As patentes existem: a Carbios desenvolveu um processo enzimático para PET que alcança mais de 90% de despolimerização em menos de 10 horas, a 72 °C; a Loop Industries detém patentes de processos de glicólise, metanólise e hidrólise para obter monómeros. No entanto, a realidade em 2026 é bem mais complexa do que as promessas sugerem: a maioria das empresas que desenvolvem tecnologias de reciclagem avançada de polímeros ainda não comprovou o funcionamento do processo à escala comercial.
Segundo uma estimativa do setor citada pela Yale Environment 360, dos 2 million tons de capacidade de reciclagem avançada prevista, menos de 500 000 tons serão efetivamente convertidas em plástico novo; o restante será usado como combustível. O histórico é ainda menos favorável: em janeiro de 2025, apenas 8 unidades de reciclagem química estavam em atividade nos Estados Unidos. Uma instalação no Indiana, integrada no projeto da Brightmark, declarou falência sem nunca ter atingido a capacidade prevista. Em maio de 2025, o Departamento de Energia retirou um contrato de $375 million para uma instalação da Eastman, afirmando que tais projetos «não são economicamente viáveis». A capacidade prevista — mais de 6 million tons/year de plástico em 169 projetos — continua extremamente otimista face à realidade.
«Há uma falta real de transparência sobre a quantidade de plástico que estão a reciclar.»
Veena Singla, cientista sénior, Natural Resources Defense Council
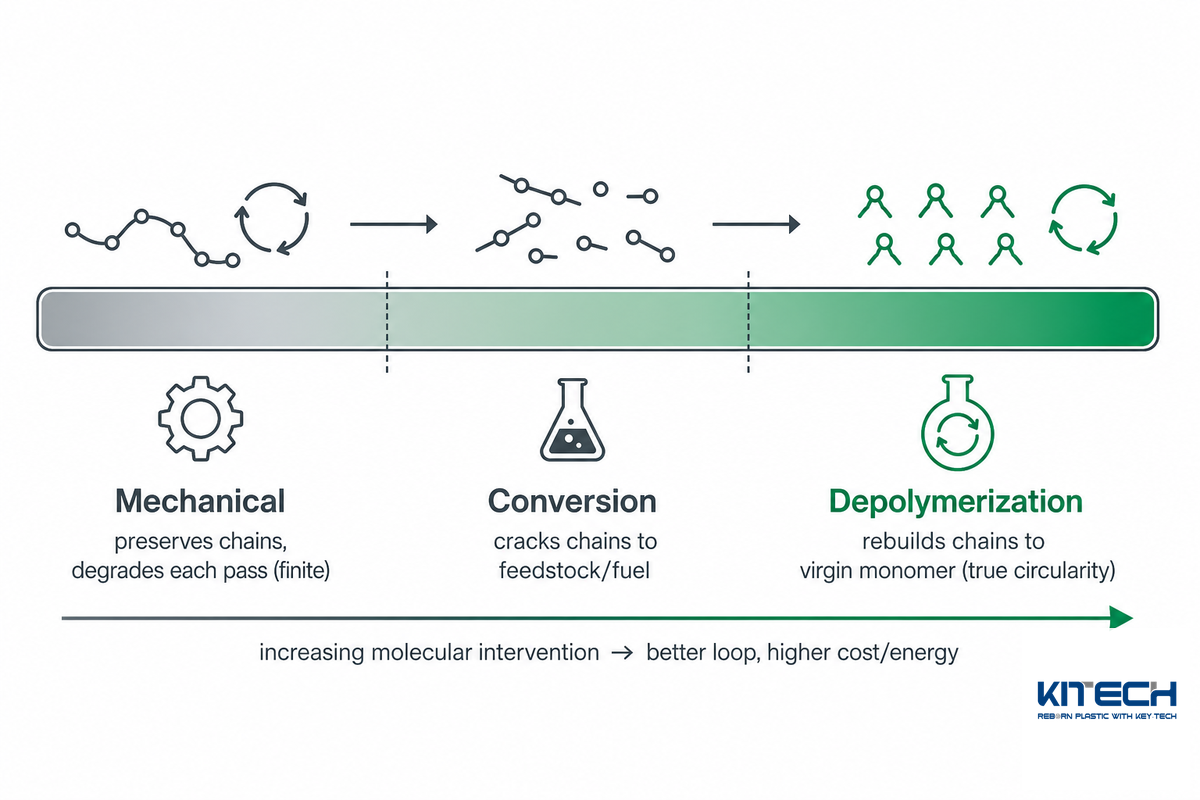
Escala de integridade das cadeias: até que ponto cada método decompõe o polímero
Eis um modelo mental útil que desenvolvi — a «Escala de integridade das cadeias», que representa o impacto de cada processo na cadeia polimérica: a reciclagem mecânica preserva as cadeias, mas degrada-as a cada ciclo (reutilização limitada). A conversão decompõe as cadeias em matéria-prima mista ou combustível (perda da identidade do polímero). A despolimerização reconstitui cadeias através da recuperação de monómeros com qualidade equivalente à de material virgem (verdadeira circularidade, desde que o processo seja viável). Quanto mais se avança nesta sequência de métodos, melhor é o ciclo ideal — mas maiores são os custos, o consumo de energia e a falta de maturidade, sobretudo quando comparados com uma avaliação ingénua. A verdade para uma equipa de compras em 2026 é que, mesmo que a ideia não seja apenas uma promessa, o estrangulamento está na economia, não na química: o plástico virgem continua a ser mais barato e a procura permanece demasiado reduzida.
Mecânica, química ou avançada: árvore de decisão entre o material de alimentação e o método de reciclagem
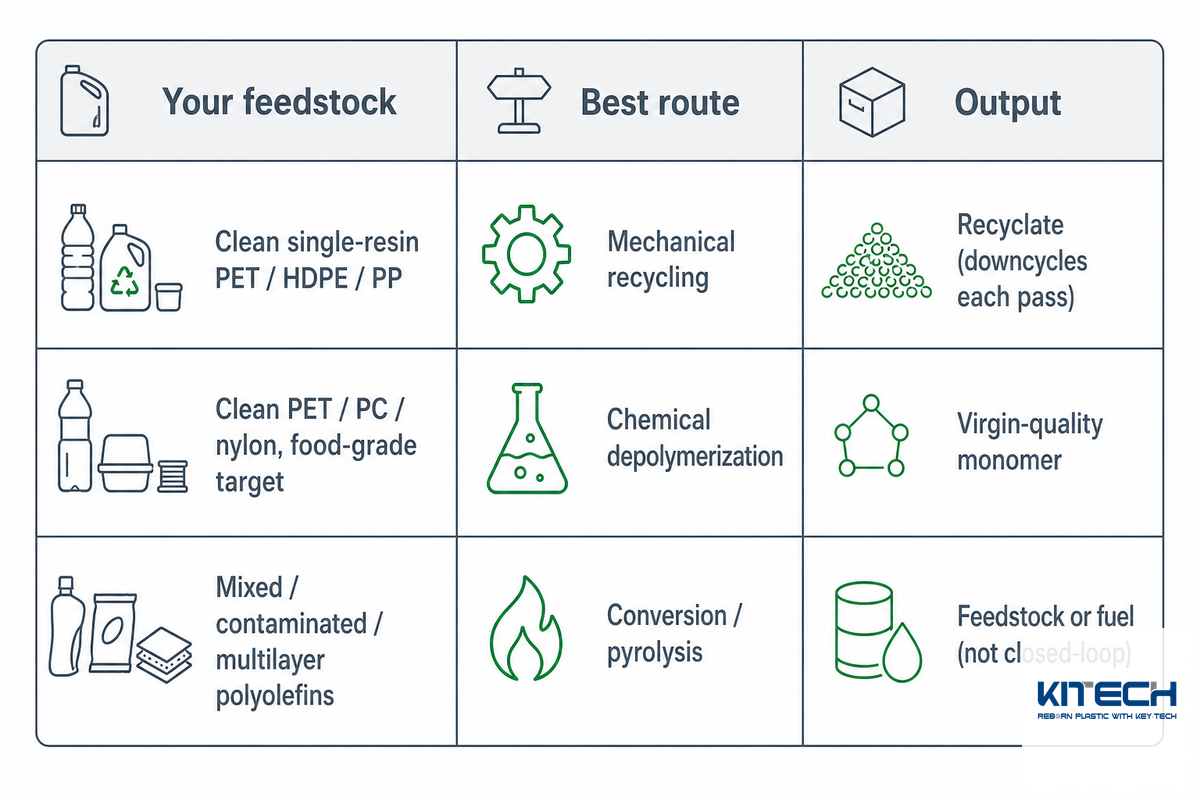
«A decisão sobre a tecnologia depende de três variáveis de entrada… qual é o grau de limpeza e que resina única compõe o material?… a que família de polímeros pertence?… que requisitos deve cumprir o polímero no produto final?» — Tudo isto conduz a uma decisão de compra, e não apenas científica.
- PET/HDPE/PP limpos, de resina única e destinados a aplicações não críticas reciclagem mecânica. Custo mais baixo, tecnologia mais madura e menor consumo de energia. Pode originar materiais de menor qualidade e ser misturado com material virgem.
- PET/PC/nylon limpos, para aplicações alimentares ou com um objetivo de qualidade equivalente à do material virgem: despolimerização (química), quando existe uma instalação. Recupera o monómero, mas implica custos de investimento e energia, além de disponibilidade limitada.
- Conversão de poliolefinas mistas, contaminadas ou multicamada em matéria-prima ou combustível — não é circular e representa mais desvio de resíduos do que «reciclagem».
✔ Reciclagem mecânica
- Tecnologia madura, custo mais baixo e menor consumo de energia
- Processa PET/HDPE/PP limpos em grande escala
- ⚠ A qualidade diminui em cada ciclo; sensível à contaminação
⚠ Reciclagem química / avançada
- Recupera monómeros com qualidade equivalente à do material virgem (despolimerização)
- Processa alguns fluxos mistos ou contaminados
- … Elevados custos de investimento e consumo de energia; baixa capacidade; poliolefinas apenas para combustível
Considere uma empresa de reciclagem de filme plástico com um fluxo limpo de LDPE de resina única, destinado a sacos do lixo para aplicações não críticas: a árvore de decisão aponta diretamente para a reciclagem mecânica, porque a matéria-prima está limpa, a resina é uma poliolefina que, de qualquer modo, não pode ser despolimerizada até ao monómero e o comprador não precisa de um produto final com qualidade equivalente à do material virgem. Um objetivo de rPET de qualidade alimentar na mesma instalação levaria à opção oposta: a despolimerização. Com uma taxa de reciclagem de plásticos de apenas 8,7% (U.S. EPA) nos Estados Unidos, escolher a tecnologia errada não é um erro de arredondamento: determina se o material volta a ser utilizado ou sai discretamente do ciclo. Aspetos frequentemente ignorados: a reciclagem mecânica apenas transfere o problema (o material reciclado também acaba por chegar ao fim de vida); no melhor cenário, substitui material virgem na proporção de 1:1, limitando assim o teor máximo de material reciclado por linha. Na prática, atualmente não existe uma opção mecânica para processar embalagens alimentares multicamada; por isso, a reciclagem química volta a depender da disponibilidade e do custo.
Ciclo fechado vs. ciclo aberto: porque ser reciclável não significa ser reciclado
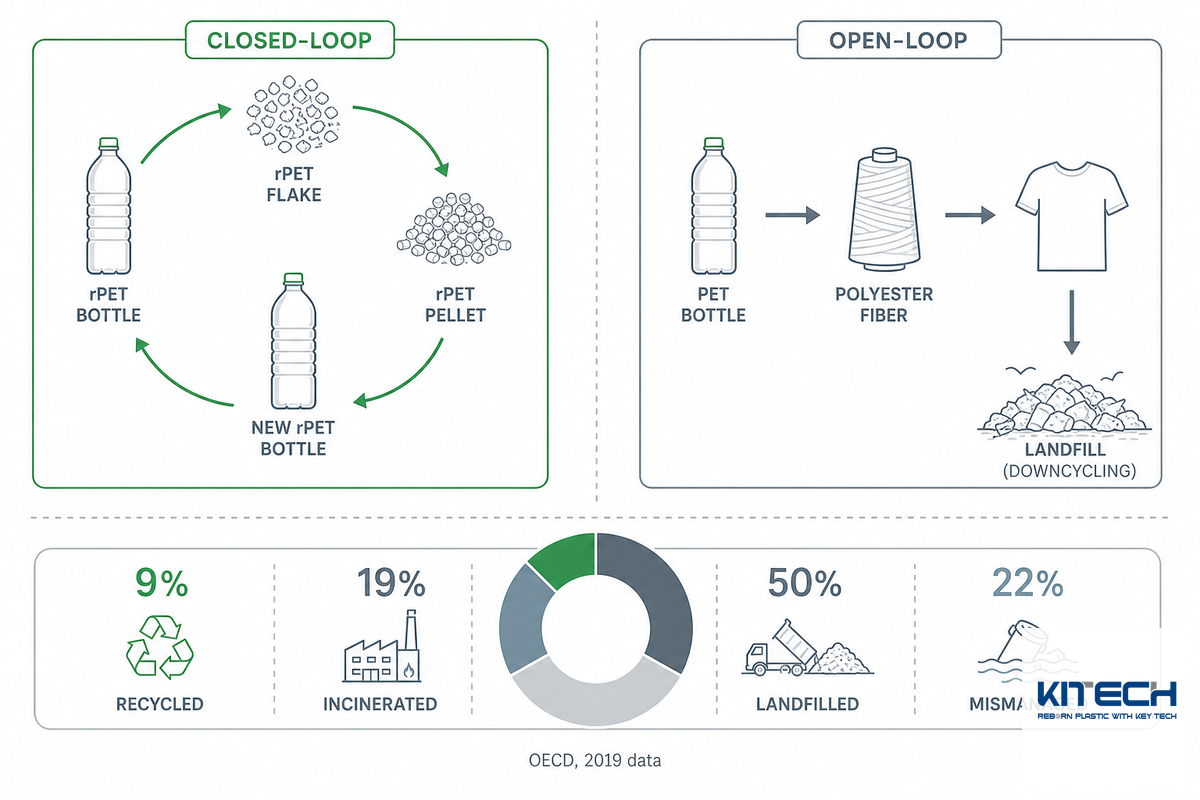
A taxa de reciclagem mede a quantidade de resíduos de plástico e polímeros que regressa efetivamente à utilização, em vez de se perder nas margens do sistema de gestão de resíduos. A reciclagem de resíduos de plástico, de resíduos em geral e de fardos mistos de plásticos depende da economia da triagem e da reciclagem, bem como da utilização efetiva dos plásticos recuperados.
A reciclagem em ciclo fechado transforma um produto novamente no mesmo tipo de produto (uma garrafa PET pode dar origem a outra garrafa PET). A reciclagem em ciclo aberto converte um produto num produto de classe inferior, destino de grande parte dos plásticos do mundo. Para quem não está habituado ao jargão, existe uma enorme diferença entre «reciclável» e «reciclado». Por exemplo, no Global Plastics Outlook da OECD (dados de 2019, publicado em 2022), estima-se que apenas ~9% dos resíduos de plástico do mundo sejam reciclados, apesar de 15% serem recolhidos para triagem; ~40% do material recolhido perde-se sob a forma de resíduos da triagem. A incineração (19%), a deposição em aterro (50%) e a gestão inadequada de plásticos (22%) absorvem o restante. Apesar do conceito de economia circular, na maioria dos polímeros o primeiro passo é o único que alguma vez dão.
Pense numa embalagem flexível de plástico, com base estável e fecho reutilizável, rotulada como «reciclável» e concebida para conservar os alimentos frescos com camadas de PET, PE e, talvez, alumínio. Num centro de recuperação de materiais (MRF), o equipamento de infravermelhos próximo reconhece apenas os ~2 microns da camada exterior e, por isso, classifica a embalagem como sendo de apenas um dos tipos de resina. Nas instalações a jusante, estes tipos de plástico imiscíveis não podem ser processados em conjunto com bons resultados. Estimamos que 17-20% das embalagens de plástico sejam multicamada, mas apenas cerca de 5% sejam consideradas recicláveis com os métodos atuais. Assim, a embalagem «reciclável» acaba no lixo não por causa do aterro, mas apesar da publicidade… o que importa é o método utilizado, não a alegação impressa no saco; para saber mais sobre a qualidade do material reciclado, consulte o nosso guia sobre classes de qualidade dos grânulos de plástico reciclado.
Perspetivas do setor em 2026: o que está realmente a impulsionar a reciclagem de polímeros
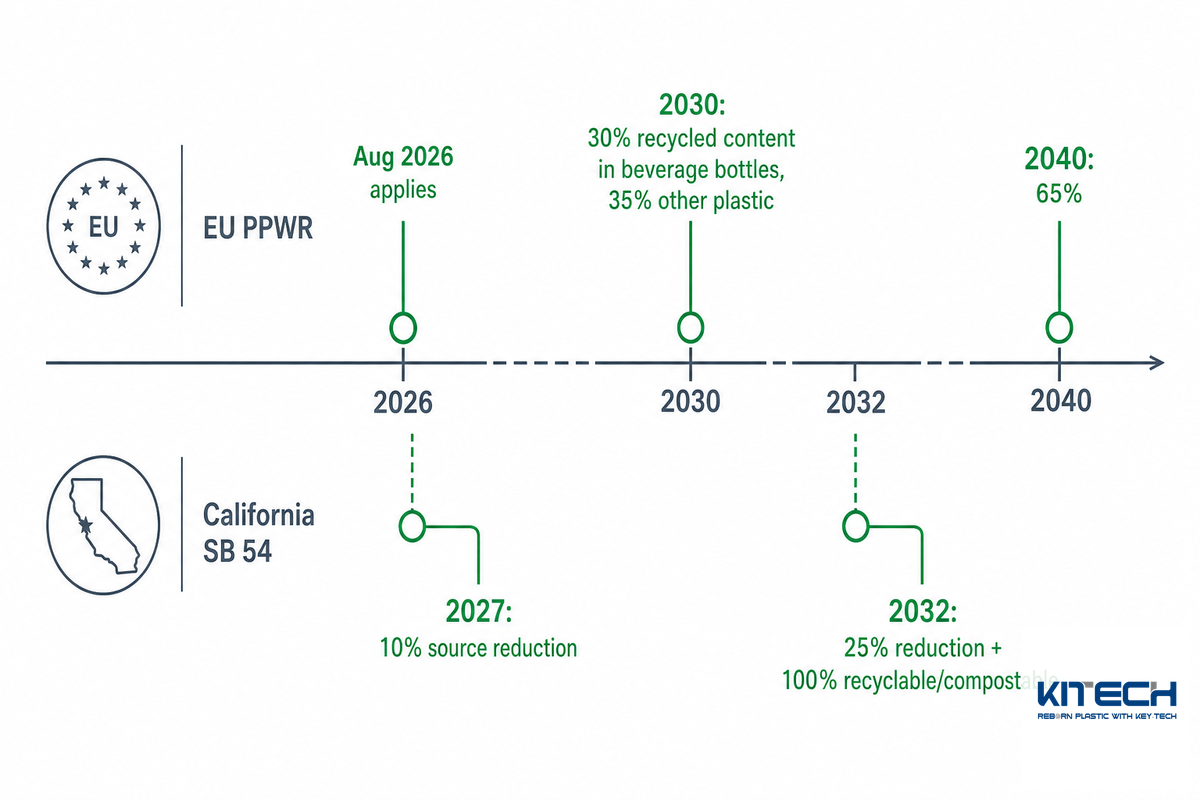
Estas regras promovem uma economia circular em desenvolvimento, alinhada com os objetivos de desenvolvimento sustentável da ONU, e recompensam a produção de polímeros sustentáveis e o uso de materiais sustentáveis em detrimento de polímeros virgens — uma mudança assente na reciclagem e reutilização, bem como na gestão rigorosa dos resíduos em todo o setor da reciclagem.
Em 2026, será a regulamentação — e não um novo projeto de reator — a impulsionar a reciclagem de polímeros. O volume de pesquisas por termos genéricos relacionados com métodos estabilizou à medida que o setor passa do conceito à implementação. Contudo, o calendário imposto pela regulamentação fará o investimento avançar. Na UE, o Regulamento relativo a embalagens e resíduos de embalagens (PPWR, Regulamento 2025/40) é aplicável a partir de 12 de agosto de 2026, e as quotas mínimas obrigatórias de conteúdo reciclado entram em vigor em 2030: 30% de conteúdo reciclado nas garrafas de plástico de utilização única para bebidas até 2030 (subindo para 65% até 2040) e 35% nas restantes embalagens de plástico. Nos Estados Unidos, a lei SB 54 da Califórnia exige que 100% das embalagens abrangidas sejam recicláveis ou compostáveis e uma redução de 25% na utilização de materiais até 2032; exige ainda que os produtores comuniquem o respetivo registo até 1 de junho de 2026.
Assim, 2026 não representa um «choque de procura» por conteúdo reciclado: a regulamentação só entra em vigor em 2030. O que acontece agora é que o calendário de aquisição se antecipa: os proprietários de marcas estão a garantir desde já o fornecimento de resina reciclada e, acima de tudo, capacidade de reciclagem para cumprir as regras em 2030. A lei não se limita a definir percentagens; o PPWR restringe PFAS que contaminem alimentos e estabelece requisitos de segurança para aplicações alimentares e classes de reciclabilidade (Classe A ≥ 95%, Classe B ≥ 80%, Classe C ≥ 70% em peso). O produto reciclado tem também de cumprir outros requisitos de segurança e conceção, para além de um valor percentual.
É também por isso que a contabilização por balanço de massas é atualmente uma questão determinante para os compradores. Segundo o método de atribuição «livre» do setor, uma matéria-prima composta por 90% de material virgem e 10% de material reciclado pode ser vendida e rotulada como 100% reciclada; assim, um produto marcado como «30% reciclado» pode não conter fisicamente qualquer material reciclado. Os FTC Green Guides apenas permitem um método de média móvel e a ISO 22095 apenas permite a atribuição proporcional; por isso, um comprador exigente pede rastreabilidade física da cadeia de custódia, não um crédito.
«O copo que ostenta este rótulo pode conter fisicamente 0 por cento de conteúdo reciclado e pode não ser facilmente reciclável.»
Renee Sharp, diretora de defesa de políticas relativas a plásticos e produtos petroquímicos, Natural Resources Defense Council
O erro dos compradores é tratar uma obrigação para 2030 como um problema de 2030: nessa altura, o fornecimento contratado de resina reciclada será escasso e terá um preço elevado, pelo que as equipas que esperarem acabarão por pagar mais. Para quem compra em 2026 e processa PET transparente ou HDPE, o caminho mais seguro para cumprir a obrigação de 2030 passa pela reciclagem mecânica e por um valor auditado de conteúdo de plástico reciclado com rastreabilidade física. Quem procura qualidade equivalente à do material virgem ou conteúdo de qualidade alimentar deve procurar já uma fonte de material despolimerizado; acima de tudo, deve garantir capacidade física e auditar a alegação relativa ao balanço de massas. E atenção às poliolefinas multicamada e não uniformes: continuam a ser um problema difícil.
Do método à máquina: escolha do equipamento adequado ao seu fluxo de material
Todos os métodos de reciclagem dependem, em última análise, das máquinas. São as características da matéria-prima — aditivos, cores, químicos utilizados anteriormente e contaminantes — que determinam se o fluxo é viável, mesmo quando a família do polímero e o caudal parecem adequados. Uma linha mecânica funciona como uma cadeia contínua: triturador, lavagem, secador e granulador, dimensionados para o seu fluxo de resíduos. O erro de compra mais comum é dimensionar uma linha para a capacidade nominal anunciada e ignorar a qualidade da matéria-prima: se alimentar uma linha de lavagem de PET com um fluxo que contenha mesmo apenas alguns por cento de PVC, o HCl libertado durante a secagem descolorará o produto até a contaminação ser removida a montante. Dimensione a linha para a matéria-prima mais suja que irá realmente receber, não para a mais limpa. Imagine uma empresa de reciclagem a processar 1 000 kg/h de embalagens de HDPE pós-consumo: o triturador, a máquina de lavagem por fricção, o secador e o granulador têm de ser dimensionados como uma única cadeia, porque um triturador sobredimensionado e um secador subdimensionado deixam fragmentos húmidos, que formam espuma na extrusora — o estrangulamento apenas muda de sítio, não desaparece. É esse tipo de linha dedicada a um fluxo específico de resíduos que a Kitech fabrica, com capacidades de 300 – 3,000kg/hr e certificações «CE/UL/CSA listed». Ao comparar o custo da reciclagem de polímeros segundo diferentes tecnologias, os compradores podem recorrer às orientações de conceção para reciclagem da Association of Plastic Recyclers (APR) e à literatura mais ampla sobre reciclagem de polímeros para definir as especificações da linha. A reciclagem química pertence a outra categoria de investimento: requer pré-tratamento da matéria-prima e um reator, opção a que a maioria dos compradores só recorre quando a solução mecânica não consegue cumprir os requisitos de qualidade equivalente à do material virgem ou de qualidade alimentar.
| Tecnologia | Equipamento principal | Matéria-prima mais adequada |
|---|---|---|
| Mecânica | Triturador, sistema de lavagem, secador, granulador | PET/HDPE/PP/filme limpos, de resina única |
| Química / avançada | Preparação da matéria-prima + reator de despolimerização ou pirólise | Fluxos mistos, contaminados ou destinados a aplicações alimentares |
Não sabe que linha de reciclagem se adequa melhor ao seu fluxo de material e ao caudal pretendido?
Explore soluções de reciclagem de plásticos →Em alternativa, as máquinas — os trituradores, a linha de lavagem e o granulador — podem ser fornecidas individualmente.
Perguntas frequentes
Quais são os quatro tipos de reciclagem de polímeros?
Ver resposta
Segundo a ASTM D5033 e a família ISO 15270, a reciclagem de polímeros divide-se em quatro categorias: primária (reprocessamento mecânico de resíduos limpos para obter um produto de classe equivalente, isto é, em ciclo fechado), secundária (reprocessamento mecânico de resíduos mistos ou usados para obter um produto de classe inferior, isto é, reciclagem em ciclo aberto), terciária (reciclagem química que despolimeriza o plástico em monómeros ou o converte em matéria-prima) e quaternária (recuperação de energia por combustão controlada). A ISO está também a acrescentar uma quinta via, orgânica ou biológica, para plásticos compostáveis certificados.
Todos os plásticos podem ser reciclados?
Ver resposta
Não. Um código de resina identifica apenas o material; não garante que seja reciclável. Na prática, apenas PET (#1) e HDPE (#2) são reciclados em quantidades significativas (~29% das garrafas nos Estados Unidos), enquanto PVC, LDPE, PS e a maioria dos plásticos #7 raramente são aceites e muitas vezes contaminam outros materiais. Os termoendurecíveis, como a espuma de poliuretano e a resina epóxi, não podem ser reciclados por fusão, e cerca de 5% das embalagens flexíveis multicamada são recicláveis pelos métodos convencionais.
A reciclagem química é melhor do que a reciclagem mecânica?
Ver resposta
Depende da matéria-prima e do objetivo. A reciclagem mecânica é mais barata, mais madura e consome menos energia; além disso, processa bem PET/HDPE/PP limpos, mas reduz a qualidade do material em cada ciclo. A reciclagem química (despolimerização) pode recuperar monómeros com qualidade equivalente à do material virgem e processar alguns fluxos contaminados, mas implica custos elevados de investimento e energia, capacidade operacional limitada e não permite despolimerizar seletivamente poliolefinas. Para a maioria dos operadores em 2026, a reciclagem mecânica continua a ser a opção habitual; a química fica reservada para objetivos de qualidade alimentar ou equivalente à do material virgem.
O que é a despolimerização?
Ver resposta
A despolimerização é uma tecnologia de reciclagem química que decompõe um polímero nos seus monómeros — os elementos que lhe deram origem — através de calor, produtos químicos ou enzimas. No caso do PET, a glicólise recupera 70–90% de monómero BHET, que pode ser repolimerizado para produzir plástico com qualidade equivalente à do material virgem.
Porque é que apenas uma pequena parte dos plásticos é efetivamente reciclada?
Ver resposta
A OECD estima que apenas cerca de 9% dos resíduos de plástico sejam reciclados a nível mundial. As perdas são estruturais: apenas 15% são recolhidos para reciclagem e 40% desse material é descartado como resíduo devido à contaminação e a erros de triagem. A fraca procura nos mercados de destino, a diferença de custo relativamente ao plástico virgem barato e a perda das saídas comerciais para o estrangeiro após a proibição de importação da China em 2018 fazem com que a maioria dos plásticos recolhidos acabe em aterros ou seja incinerada, em vez de voltar a ser transformada em produtos.
Qual é a diferença entre reciclagem em ciclo fechado e em ciclo aberto?
Ver resposta
A reciclagem em ciclo fechado transforma um produto novamente no mesmo tipo de produto (garrafa para garrafa, rPET), preservando o seu valor. A reciclagem em ciclo aberto transforma o material num produto de classe inferior — por exemplo, garrafas em fibra ou madeira plástica — e, depois disso, normalmente sai por completo do ciclo.
O polímero reciclado tem a mesma qualidade que o material virgem?
Ver resposta
Em geral, o polímero reciclado mecanicamente tem qualidade inferior à do material virgem: a quebra das cadeias reduz o peso molecular e as propriedades mecânicas em cada ciclo, pelo que o material reciclado costuma ser misturado com resina virgem ou colocado entre camadas virgens para cumprir as especificações. Só a despolimerização química até ao monómero consegue recuperar uma qualidade equivalente à do material virgem — e essa tecnologia ainda não está amplamente disponível à escala comercial.
Que equipamento é necessário para reciclar polímeros?
Ver resposta
Uma linha de reciclagem mecânica precisa de um triturador, um sistema de lavagem, um secador e um granulador, dimensionados para o fluxo de resíduos e o caudal pretendido. A reciclagem química requer, em vez disso, pré-tratamento da matéria-prima e um reator de despolimerização ou pirólise — uma categoria de instalação diferente e com maior investimento de capital.
A nossa perspetiva
Fabricamos trituradores, sistemas de lavagem e granuladores para empresas de reciclagem de plásticos em mais de 80 países. Por isso, os parâmetros de processo deste guia — temperaturas de lavagem, velocidades de fricção, separação por densidade em tanques de flutuação e afundamento, humidade e malha do filtro — são os valores utilizados nas nossas linhas, não estimativas genéricas. Para os temas que ultrapassam a nossa experiência direta (taxas globais de reciclagem, química da despolimerização e texto do PPWR), citamos diretamente fontes governamentais, académicas e normativas. Revisto pela equipa técnica da Kitech.
Referências e fontes
- Perspetivas globais sobre os plásticosOECD
- Plásticos: dados específicos por materialAgência de Proteção Ambiental dos Estados Unidos
- Destaque sobre ciência e tecnologia: reciclagem avançada de plásticosGabinete de Responsabilização do Governo dos Estados Unidos
- Reciclagem de plásticos: desafios e oportunidadesHopewell et al., Phil. Trans. R. Soc. B (NIH PMC)
- Despolimerização num sistema circular de plásticosACS Chemical Reviews (NIH PMC)
- A reciclagem «avançada» consegue reduzir os resíduos?Yale Environment 360
- Regulamento relativo a embalagens e resíduos de embalagens (PPWR)Comissão Europeia
- Estratégia para a inovação nos plásticosDepartamento de Energia dos Estados Unidos
- Potencial e limitações dos termoendurecíveis recicláveisPolymer Reviews
- O mais recente engano da indústria dos plásticos: o balanço de massasNatural Resources Defense Council
Artigos relacionados
- Tipos de plástico reciclável: códigos de resina 1–7o mapa de resinas por trás do descodificador
- Conceção de instalações para reciclagem de plásticos com vários fluxosquando uma linha não consegue processar todas as resinas
- Guia de custos de uma instalação de reciclagem de plásticos 2026CAPEX, OPEX e ROI por capacidade
- Classes de qualidade dos grânulos de plástico recicladoo que distingue o material de qualidade alimentar do material de enchimento
- Reciclagem de HDPEo percurso de reciclagem mecânica da resina #2