Póngase en contacto con Kitech Company


Planificación de la capacidad de reciclaje de plásticos: guía práctica para dimensionar el rendimiento, los equipos y la superficie de planta
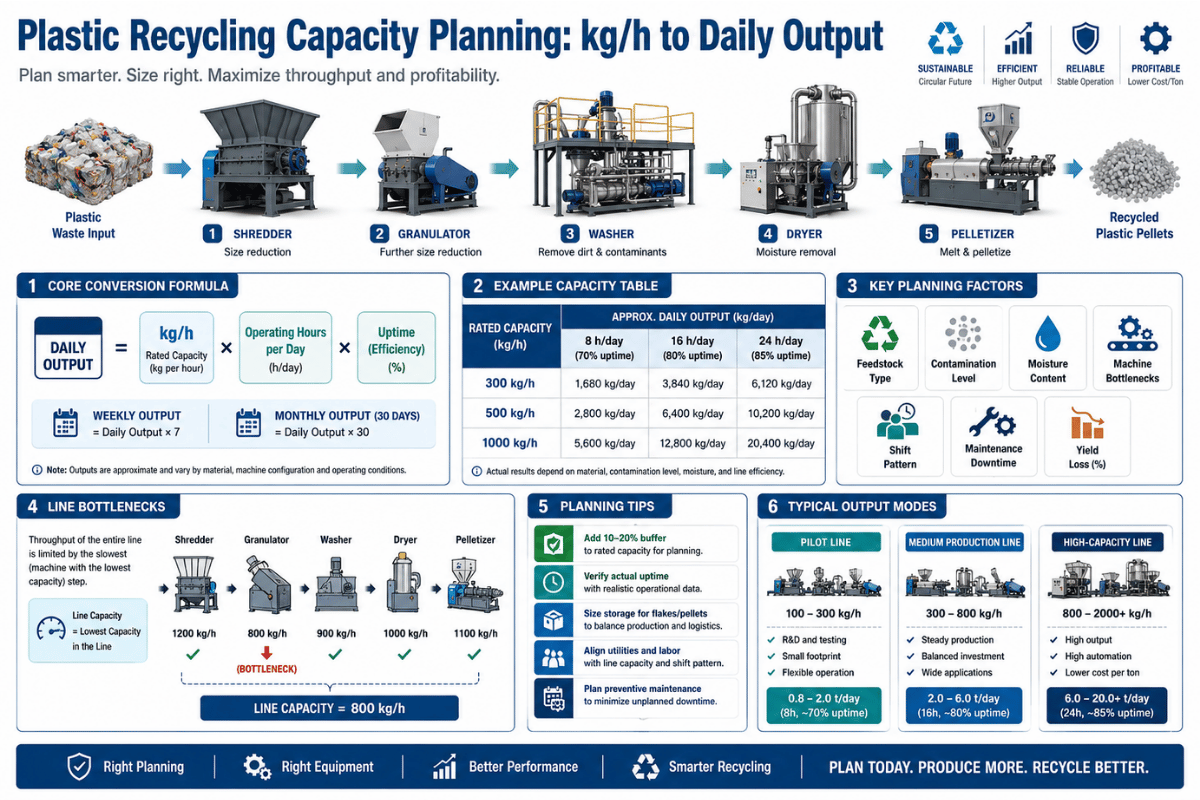
La planificación de la capacidad de reciclaje de plásticos consiste en traducir un tonelaje objetivo —diario, mensual o anual— al rendimiento adecuado de las máquinas en kg/h, al equilibrio correcto de la línea desde la trituradora hasta la granceadora y a la superficie, la inversión de capital y el equipo humano necesarios. Si hace bien los cálculos, una planta de reciclaje convierte de forma rentable residuos posconsumo en resina granulada. Si se equivoca, pagará por equipos infrautilizados o recurrirá a horas extra para cumplir contratos que nunca debería haber firmado.Datos clave: referencia para planificar la capacidad
| Horas efectivas/año (un turno, OEE del 70 %) | ~1.400 h |
| Horas efectivas/año (2 turnos, OEE del 70 %) | ~3.000 h |
| Horas efectivas/año (industria 24/7, OEE del 70 %) | ~6.000 h |
| Referencia de OEE en la fabricación de plásticos | 62–75 % habitual, 78–84 % de clase mundial |
| Consumo energético específico, reciclaje mecánico | ~60–180 kWh por tonelada de material de entrada |
| Rango de inversión de capital (reciclaje mecánico) | ~$150.000 (100–300 kg/h) hasta $5 M+ (2.000 kg/h+) |
Por qué la planificación de capacidad determina el ROI de una planta antes de comprar
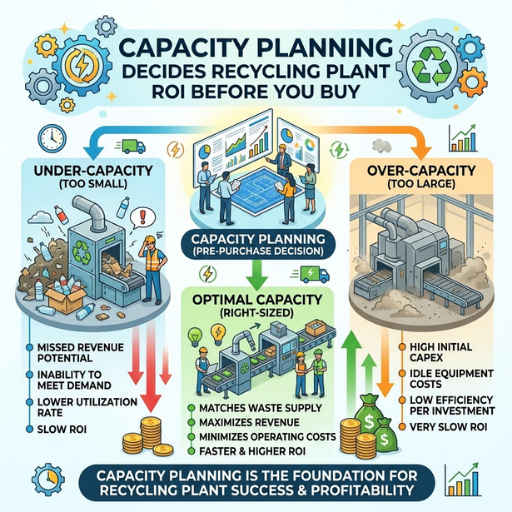 La planificación de capacidad es la primera decisión que fija el techo de rentabilidad de una planta de reciclaje. La Association of Plastic Recyclers (APR) indica que más de 85 instalaciones de Estados Unidos y Canadá ya procesan aproximadamente 5 billion pounds de plástico al año y tienen capacidad para gestionar otros 2 billion pounds. Según un análisis de Resource Recycling, esto equivale a evitar que 479 camiones articulados de 18 ruedas, completamente cargados, acaben en vertederos cada día. En el conjunto del sector, la limitación principal es la recogida y la demanda, no los equipos. En una planta concreta, la limitación es si ha dimensionado la línea según el material de entrada que realmente puede conseguir.
Lo que esta guía NO es.
Al planificar la capacidad sin suficiente preparación, se producen sistemáticamente tres tipos de fallos:
Si busca cifras del mercado estadounidense o mundial, encontrará esos datos macroeconómicos al final de este artículo. En esencia, esta guía explica cómo dimensionar una línea para su planta, de modo que los kg/h nominales se conviertan en toneladas rentables en el almacén. Para ello hace falta planificar la capacidad operativa, un aspecto que el análisis de APR no aborda en su visión macroeconómica.
- ⚠️Línea sobredimensionada. Granceadora con capacidad nominal de 2.000 kg/h y un patio de almacenamiento que solo suministra 500 kg/h de material limpio. Resultado: un nivel de utilización del 25 % y una inversión que nunca se amortiza. Es el caso más habitual cuando los compradores persiguen la capacidad nominal en lugar de un rendimiento sostenible.
- ⚠️Línea infradimensionada. El equipo comercial firma un contrato de suministro de 5.000 t/yr antes de que compras dimensione la línea. Todos los turnos funcionan al 95 % de carga, la frecuencia de averías se triplica, aumentan los defectos de calidad y las horas extra y el reprocesado se comen los márgenes.
- ⚠️Cuello de botella descompensado. Trituradora con capacidad nominal de 1.500 kg/h, equipo de lavado de 1.200 kg/h y granceadora de 600 kg/h. El rendimiento de la línea equivale al de la etapa más lenta, menos las pérdidas por el almacenamiento intermedio; se pagó por las otras dos etapas, pero nunca se aprovechan.
Definiciones de capacidad de reciclaje de plásticos: rendimiento, kg/h, t/d y OEE
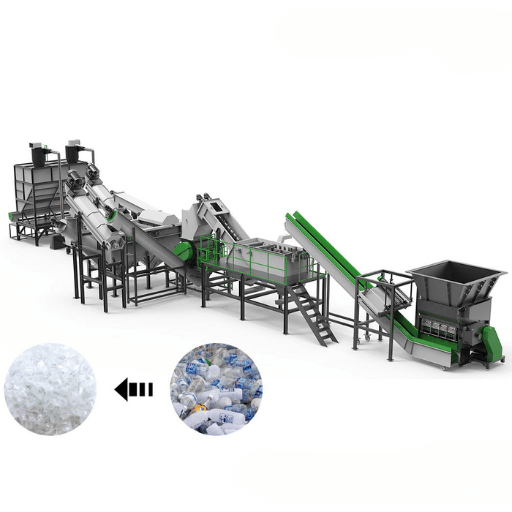 El primer paso es entender los términos sin prejuicios. Una oferta de un proveedor que indique «capacidad de 1.000 kg/h» puede referirse a tres cosas muy distintas, según la definición que tenga en mente. Las fichas de ofertas del sector son imprecisas en este punto, así que conviene expresar todas las especificaciones con la misma referencia antes de compararlas.
| Término | Definición | Dónde aparece |
|---|---|---|
| Capacidad nominal (kg/h) | Rendimiento máximo con material de entrada limpio y homogéneo, en condiciones de ensayo instrumentadas: el dato que los proveedores imprimen en la ficha técnica. | Ofertas de proveedores y material comercial |
| Rendimiento efectivo (kg/h) | Producción real durante una serie estable, teniendo en cuenta las variaciones normales del material de entrada y las paradas breves. Suele representar entre el 70–90 % de la capacidad nominal. | Informes de producción, datos del ERP |
| Producción diaria (t/d) | Rendimiento efectivo × horas de turno programadas, expresado en toneladas (1 t = 1.000 kg). | Indicadores diarios, informes de turno |
| Capacidad anual (t/yr) | Rendimiento efectivo × horas de funcionamiento anuales × OEE. Este dato determina los contratos de suministro y el ROI de la planta. | Planes de negocio, contratos |
| OEE | Eficacia global de los equipos (Overall Equipment Effectiveness): disponibilidad × rendimiento × calidad. Recoge todas las pérdidas entre el tiempo programado y la producción conforme. | Cuadros de mando de operaciones |
¿Qué es el OEE en una línea de reciclaje?
El OEE (eficacia global de los equipos, Overall Equipment Effectiveness) combina tres factores de pérdida independientes en una cifra que representa el porcentaje de las horas de producción programadas en las que la planta obtiene producto conforme y vendible. La fórmula es sencilla: OEE = disponibilidad × rendimiento × calidad. La disponibilidad mide el tiempo de funcionamiento respecto a las horas programadas, descontando las paradas planificadas y no planificadas. El rendimiento compara la velocidad real de producción con la velocidad de diseño de la línea durante el funcionamiento. La calidad descuenta el material fuera de especificación, los ciclos de triturado y reprocesado y los gránulos rechazados. La sección de preguntas frecuentes sobre OEE señala que la cifra del 85 % citada a menudo como «de clase mundial» se estableció para líneas dedicadas de gran volumen y rara vez se mantiene en entornos con mezclas variables de materiales de entrada. Los datos de referencia independientes de la fabricación de plásticos sitúan el OEE habitual entre el 62 % y el 75 %, y el de las operaciones de clase mundial entre el 78–84 %. Esto significa que una planta que programa producción 24/7 con un OEE del 70 % convierte aproximadamente 6.100 de las 8.760 horas anuales en tiempo productivo. Esa es la diferencia entre la capacidad sobre el papel y la capacidad real, y la variable de mayor peso en cualquier plan de capacidad.💡 Consejo profesional
Exprese siempre las ofertas de los proveedores en las mismas unidades antes de compararlas. Convierta lb/hr a kg/h (× 0.4536) y no acepte nunca una oferta que indique solo «capacidad» sin especificar si es nominal o efectiva. Una diferencia inadvertida del 10–30 % entre ambas cifras distorsionará todas las decisiones posteriores.
Cómo convertir kg/h en producción diaria, mensual y anual
Convertir la capacidad nominal en kg/h a toneladas anuales en un contrato requiere una multiplicación, una división y una comprobación de realismo. Esta última distingue los contratos que se pueden cumplir de los que dejan el inventario sin salida. Estos son los cálculos:
Fórmula de capacidad anual
Toneladas anuales (t/yr) = kg/h nominales × horas efectivas al año × OEE ÷ 1.000
Donde las horas efectivas al año = horas programadas × (1 − proporción de paradas planificadas), y el OEE recoge las pérdidas de disponibilidad, rendimiento y calidad sobre el tiempo programado.
| Capacidad nominal | Un turno (~1.400 h/yr) | 2 turnos (~3.000 h/yr) | Industria 24/7 (~6.000 h/yr) |
|---|---|---|---|
| 500 kg/h | ~700 t/yr | ~1.500 t/yr | ~3.000 t/yr |
| 1.000 kg/h | ~1.400 t/yr | ~3.000 t/yr | ~6.000 t/yr |
| 2.000 kg/h | ~2.800 t/yr | ~6.000 t/yr | ~12.000 t/yr |
⚡ La regla industrial de las 6.000 horas
Para una planta de reciclaje programada 24/7 con un OEE saludable (~70 %), una estimación inicial útil es:
Toneladas anuales realistas ≈ kg/h × 6.000 ÷ 1.000
Una granceadora de 500 kg/h a ritmo industrial 24/7 produce cerca de 3.000 t/yr. Una línea de 1.000 kg/h produce cerca de 6.000 t/yr. Una línea de 2.000 kg/h produce cerca de 12.000 t/yr. Ajuste el multiplicador al patrón de turnos real: ~3.000 para 2 turnos, ~1.400 para un turno y ~4.500 para 24/5 en tres turnos.
La cifra que nunca debe utilizar es 8.760 × capacidad nominal. Supone que no hay paradas, algo que ninguna línea de reciclaje del mundo consigue.
📐 Nota de ingenieríakg/h y lb/hr no son unidades intercambiables. 1 kg/h = 2,2046 lb/hr, por lo que un proveedor que anuncia «1.000 lb/hr» ofrece 454 kg/h, no 1.000 kg/h. Al comparar una unidad fabricada en China con una capacidad nominal de 1.000 kg/h con una fabricada en Estados Unidos de 1.000 lb/hr, la unidad expresada en el sistema métrico ofrece 2,2× más rendimiento. Exprese siempre las ofertas en un único sistema de unidades antes de firmar.
¿Cómo se calcula la capacidad de reciclaje de plásticos?
El cálculo de la capacidad de reciclaje de plásticos consta de cuatro pasos:- Confirme por escrito los kg/h nominales con el proveedor, en unidades métricas y para su material de entrada específico, no para el material de ensayo de fábrica.
- Elija el patrón de turnos y conviértalo en horas programadas al año. Referencias industriales habituales: un turno ≈ 2.000 h, 2 turnos ≈ 4.000 h, 24/5 en tres turnos ≈ 6.000 h, 24/7 = 8.760 h.
- Aplique un multiplicador de OEE según la madurez operativa: 0.65 para una planta nueva durante el primer año, 0.70 para operaciones consolidadas y 0.78+ para operaciones de clase mundial. La mayoría de las plantas se sitúa entre 0,65–0,72 durante los tres primeros años.
- Multiplique y divida: toneladas anuales (t/yr) = kg/h × horas programadas × OEE ÷ 1,000. Compare el resultado con las obligaciones de su contrato de suministro. Si no supera el volumen contratado en al menos un 15 %, está comprando una línea demasiado pequeña.
Selección de equipos según el tipo de material
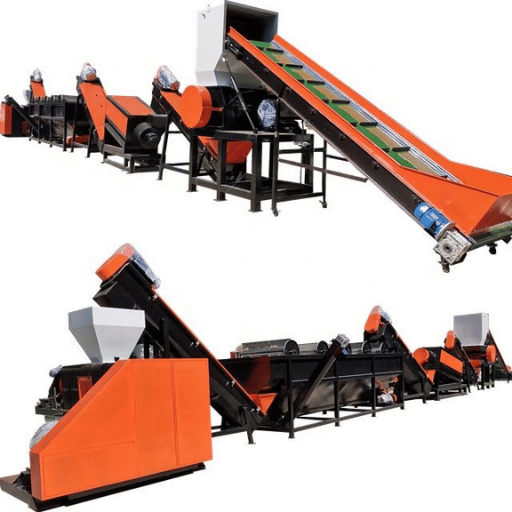 La misma línea de trituradora, equipo de lavado y granceadora ofrece rendimientos en kg/h muy distintos según procese botellas de PET, bidones de HDPE, sacos tejidos de PP o film de LDPE. La densidad aparente, la contaminación, la humedad y la resistencia del material modifican la curva de rendimiento. Por tanto, la selección de equipos según el tipo de material está ligada a la planificación de capacidad: la cifra de kg/h de una oferta solo tiene sentido si se indica con qué resina se ha medido.
La siguiente matriz resume los rangos habituales de rendimiento efectivo de las tres etapas principales de la línea, según los tipos de material de entrada más comunes. Utilícela para comprobar que las ofertas de los proveedores se ajustan a la resina que realmente piensa procesar.
| Material | Trituradora kg/h (habitual) | Equipo de lavado kg/h (habitual) | Granceadora kg/h (habitual) | Rendimiento (entrada → gránulo) |
|---|---|---|---|---|
| Botellas de PET (posconsumo) | 800–2,500 | 600–2,000 | 500–1,800 | ~70–80% |
| Bidones de HDPE / botellas de leche | 600–2,000 | 500–1,800 | 450–1,500 | ~80–88% |
| Sacos tejidos de PP | 400–1,200 | 350–1,100 | 300–1,000 | ~75–85% |
| Film de LDPE / film agrícola | 300–1,000 | 300–900 | 250–800 | ~60–75 % (pérdida elevada por contaminación) |
| Plásticos rígidos mezclados | 700–2,200 | 500–1,800 | 400–1,500 | ~70–82% |
- El film y los materiales tejidos se procesan más despacio que el material rígido en todas las etapas. Una línea dimensionada para bidones de HDPE producirá un 30–40 % menos con sacos tejidos de PP. Planifique tomando como referencia el material más lento de la mezcla.
- El rendimiento del PET es inferior al del HDPE por las pérdidas en el lavado de etiquetas, adhesivo y líquidos residuales. Una línea de lavado de PET de 1.000 kg/h suele producir 700–800 kg/h de escamas limpias.
- Las líneas para distintos materiales deben dimensionarse según el material que crea el cuello de botella. Si el 70 % del material de entrada es HDPE y el 30 % es film, la capacidad de la línea la determina el rendimiento del film, no la media.
Dimensionamiento del cuello de botella: equilibrio entre trituradora, equipo de lavado, secadora y granceadora
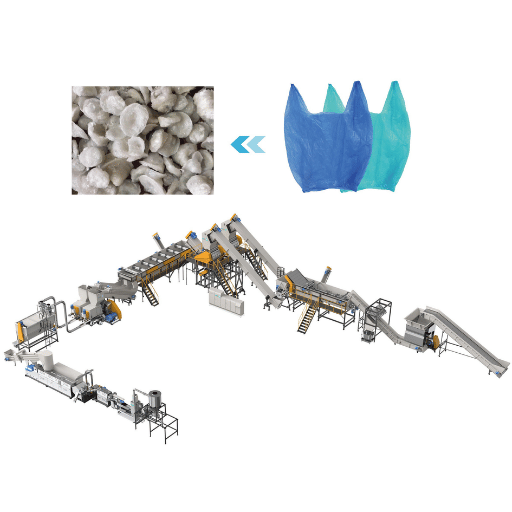 El rendimiento de una línea de reciclaje equivale al rendimiento de su etapa más lenta, menos las pérdidas en los puntos de acumulación entre etapas. Esta es la regla del cuello de botella y el segundo principio que más se incumple al planificar la capacidad, después del error de las 8.760 horas.
Imagine una línea de cuatro etapas:
Trituradora 1.500 kg/h → equipo de lavado 1.200 kg/h → secadora 1.000 kg/h → granceadora 600 kg/h
El rendimiento de esta línea es de 600 kg/h, limitado por la granceadora. Se pagó por las etapas anteriores —trituradora, equipo de lavado y secadora—, que ocupan espacio, consumen electricidad en espera y no aportan ni un kg/h adicional por encima del límite de la granceadora. Eso supone entre $200.000 y $400.000 de inversión sin rendimiento. Solo hay dos soluciones: aumentar la capacidad de la granceadora o reducir la de las etapas anteriores para que funcionen de forma continua, en lugar de alternar entre funcionamiento y parada.
La regla práctica del sector para equilibrar una línea es dimensionar cada etapa anterior con una capacidad de 1,3× a 1,5× la de la etapa siguiente. Ese margen absorbe los picos de acumulación, las variaciones del material de entrada y las paradas breves sin dejar sin material a la etapa que limita el rendimiento. Por tanto, una granceadora de 600 kg/h requiere una secadora de 800–900 kg/h, un equipo de lavado de 1.000–1.200 kg/h y una trituradora de 1.200–1.500 kg/h. Una capacidad superior se desaprovecha; una inferior desplaza el cuello de botella a una etapa anterior.
«El reciclaje de plásticos funciona cuando todo el sistema está diseñado para hacerlo posible. No es un eslogan. Es un hecho respaldado por datos y por las experiencias de las empresas y comunidades que forman parte de la cadena de valor del reciclaje de plásticos.»Las granceadoras suelen ser la etapa que limita el rendimiento de las líneas de reciclaje mecánico, porque la extrusora debe mantener estable la calidad de los gránulos pese a las variaciones de humedad, contaminación y densidad aparente del material de entrada. Los datos de seguimiento del sector publicados por Guidewheel indican que las paradas de las extrusoras duran una media de 209 minutos y se acumulan hasta unas 280 horas al año por línea, lo que repercute directamente en el déficit de OEE de la planta.
⚠️ Importante
La filtración autolimpiante del plástico fundido aumenta el rendimiento entre un 5–15 % con material de entrada contaminado, al reducir las paradas por cambio de filtro. Si procesa film, plásticos rígidos posconsumo o balas mixtas, tenga en cuenta este efecto en los cálculos del cuello de botella. Consulte nuestra descripción general del sistema de filtración láser autolimpiante automático para conocer los aumentos habituales según el tipo de material.
Consumo específico de energía, agua y mano de obra por tonelada
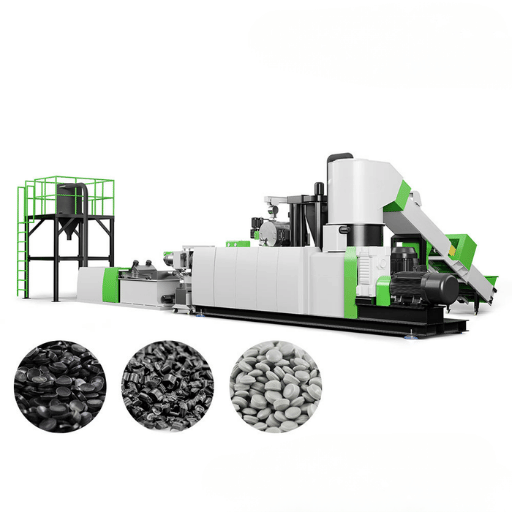 Planificar la capacidad solo en kg/h deja fuera los costes operativos de la ecuación. Una línea de 1.000 kg/h que consume 200 kWh por tonelada es estructuralmente menos rentable que otra que consume 80 kWh por tonelada, aunque ambas produzcan la misma cantidad de gránulos. El Centro Común de Investigación de la Comisión Europea estimó un consumo eléctrico medio de alrededor de 61,1 kWh por tonelada de residuos de entrada para los molinos granuladores de plásticos, a partir de la demanda específica de varios modelos, en su informe Evaluación medioambiental y económica del reciclaje de residuos plásticos. Esa cifra corresponde únicamente al molino granulador: una línea mecánica completa, con lavado, secado, extrusión y granceado, suele situarse entre 100–180 kWh/tonelada con materiales de entrada limpios de PET/HDPE, y por encima con film y materiales rígidos contaminados.
~61 kWh/t
Solo molino granulador (JRC de la UE)
100–180 kWh/t
Línea mecánica completa, material de entrada limpio
3–6 m³/t
Agua de lavado (línea de botellas de PET)
6–12 trabajadores
Por turno, línea de 1.000 kg/h
| Etapa | Electricidad (kWh/t) | Agua (m³/t) | Mano de obra (operarios/turno) |
|---|---|---|---|
| Trituración / granulación | 40–80 | ~0 | 1–2 (alimentación de material + supervisión) |
| Lavado | 15–35 | 3–6 | 2–3 (clasificación + control del lavado) |
| Secado / deshidratación | 15–30 | ~0 | 1 (compartido) |
| Granceado / extrusión | 30–60 | ~0.2 (refrigeración) | 2–3 (extrusora + ensacado) |
Cómo traducir la capacidad en superficie de planta, inversión y plantilla
Una cifra de capacidad por sí sola no basta. A inversores, entidades financieras y responsables de urbanismo les interesan la superficie física, el nivel de inversión y la plantilla que requiere el objetivo de kg/h. El análisis revisado por pares de Wiley sobre la inversión de capital en plantas de reciclaje de plásticos confirma que la inversión total guarda una estrecha relación con la capacidad de la planta (y con las pérdidas de energía). Esto respalda el método habitual de planificación por niveles de capacidad, en lugar de detallar el coste de cada máquina desde el primer día. A continuación, se resumen cuatro niveles de capacidad, superficie, inversión y plantilla para plantas de reciclaje mecánico en los rangos de 2025–2026. Considere estas cifras orientativas, no como una oferta: los costes reales varían según la región, el nivel de automatización y la infraestructura auxiliar (desvío ferroviario, tratamiento de agua e integración de la prensa enfardadora).| Nivel | Capacidad (kg/h) | Producción anual (t/yr, 24/7, OEE del 70 %) | Superficie (m²) | Rango de inversión (USD) | Plantilla (2 turnos) |
|---|---|---|---|---|---|
| Micro | 100–300 | 600–1,800 | 300–600 | $150K – $400K | 4–6 |
| Pequeño | 300–800 | 1,800–4,800 | 600–1,500 | $400K – $1,2 M | 8–12 |
| Mediano | 800–2,000 | 4,800–12,000 | 1,500–3,500 | $1,2 M – $3 M | 14–22 |
| Gran escala industrial | 2,000–5,000+ | 12,000–30,000+ | 3,500–8,000+ | $3 M – $10 M+ | 25–45 |
Marco de decisión: ajuste el nivel a la realidad del material disponible
- Si tiene asegurado un suministro de material inferior a 1.500 t/yr y no hay posibilidad de ampliarlo → nivel micro.
- Si dispone de 1.500–4.500 t/yr de material y tiene confirmado el contrato de suministro → nivel pequeño.
- Si dispone de 5.000–12.000 t/yr de material y tiene contratos plurianuales → nivel mediano.
- Si dispone de >12.000 t/yr de material, las previsiones de demanda están impulsadas por la EPR y cuenta con suministro integrado de una planta de recuperación de materiales (MRF) → nivel industrial de gran escala.
Dimensionar la línea un nivel por encima del suministro de material asegurado es el error de planificación de capacidad más habitual y más costoso.
5 errores habituales al planificar la capacidad (y cómo evitarlos)
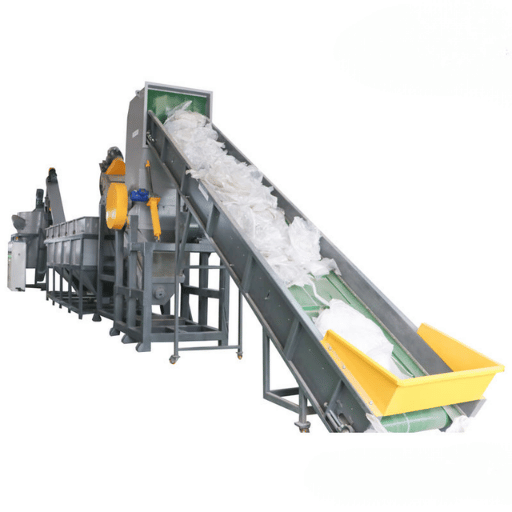 Se repiten ciertos patrones entre las nuevas empresas, las ampliaciones de plantas y las modernizaciones de equipos. Los cinco que se describen a continuación explican la mayoría de las decisiones de capacidad fallidas en el sector del reciclaje mecánico.
⚠️ Error 1: comprar equipos por su capacidad nominal
La capacidad nominal que indican los proveedores se mide en condiciones controladas y con material de entrada limpio. En la producción real, hay que descontar los cambios de material, la contaminación, las paradas y las pérdidas de calidad. Planifique siempre según el rendimiento efectivo, que suele ser del 65–75 % de la capacidad nominal, y no según la cifra destacada.
⚠️ Error 2: no incluir las paradas en el multiplicador OEE
Una planta programada para funcionar 8.760 horas, pero que registra 6.100 horas productivas, alcanza un OEE del 70 %, una cifra normal en la fabricación de plásticos. Esas 2.660 horas perdidas no son un dato opcional. Inclúyalas en su objetivo de capacidad anual desde el primer día.
⚠️ Error 3: sobredimensionar la trituradora respecto a la granceadora
Una trituradora de 2.000 kg/h que alimenta una granceadora de 600 kg/h supone un desperdicio de inversión y espacio en planta. En este caso, la trituradora alterna ciclos de marcha y parada, lo que acelera el desgaste, aumenta el consumo eléctrico y no mejora el rendimiento de la línea. Dimensione las etapas anteriores al cuello de botella entre 1,3–1,5× su capacidad, como máximo.
⚠️ Error 4: omitir la revisión de cuellos de botella antes de la puesta en marcha
Muchos integradores venden una «línea equilibrada» sin comprobar que lo esté para la mezcla real de materiales de entrada del comprador. Los operadores de planta suelen señalar que el cuello de botella de la instalación construida no coincide con el previsto en el diseño. Recorra la línea, mida los tiempos de cada etapa durante los primeros 30 días y vuelva a equilibrarla antes de firmar la aceptación. Para elegir entre trituradora y molino granulador en la etapa inicial, consulte nuestro análisis de la elección entre trituradora y molino granulador.
⚠️ Error 5: no prever el crecimiento de materiales de entrada impulsado por la EPR
A medida que entren en vigor los programas EPR en Oregón (2025), Colorado (June 2026) y otros estados, aumentará el volumen de materiales posconsumo. Una línea dimensionada justo para el material disponible hoy no tendrá margen para absorber ese crecimiento. Prevea al menos un 20 % de capacidad de ampliación en el espacio en planta, la instalación eléctrica y el tratamiento de agua.
Situación de la capacidad de reciclaje de plásticos en Norteamérica en 2025
El contexto general del mercado importa porque condiciona los precios de los materiales de entrada, la demanda de producto reciclado y el marco regulatorio en el que opera cada nueva planta. La cifra principal está bien documentada: alrededor de 85 instalaciones de reciclaje mecánico en Estados Unidos y Canadá tienen capacidad técnica para reciclar 7 billion libras de envases de plástico al año; según las últimas cifras publicadas, en 2022 se procesaron cerca de 5 billion libras. Quedan 2 billion libras de capacidad disponible, equivalentes a 479 cargas de camión al día, repartidas entre PET, HDPE, polipropileno y film. La interpretación procede directamente de la dirección de APR: no es un problema de capacidad, sino de mercado y recogida. Las empresas de reciclaje mecánico de Norteamérica trabajan por debajo de su capacidad instalada, no porque no puedan procesar más, sino porque las tasas de reciclaje en las etapas previas y la demanda posterior de contenido reciclado posconsumo (PCR) aún no permiten utilizarla por completo. Aumentar aunque solo sea unos puntos porcentuales las tasas de reciclaje de los hogares estadounidenses permitiría aprovechar una parte significativa de los 2 billion libras de capacidad ociosa.
Reciclaje mecánico (Norteamérica)
- ~85 instalaciones de reciclaje (Estados Unidos + Canadá)
- ~5 billion libras procesadas en 2022
- ~2 billion libras de capacidad adicional disponible
- Hay capacidad disponible para PET, HDPE, PP y film
Reciclaje químico / avanzado
- ~1 millón de toneladas métricas de capacidad mundial en 2023
- Previsión de ~5 millones de toneladas métricas para 2030 (previsión de IFC para 2025)
- Aporta capacidad para flujos difíciles de reciclar (films mixtos, materiales multicapa)
- La contabilidad por balance de masas permite aplicaciones aptas para contacto alimentario
Previsiones para el sector en 2026: mandatos EPR, objetivos de contenido reciclado e inversión en capacidad
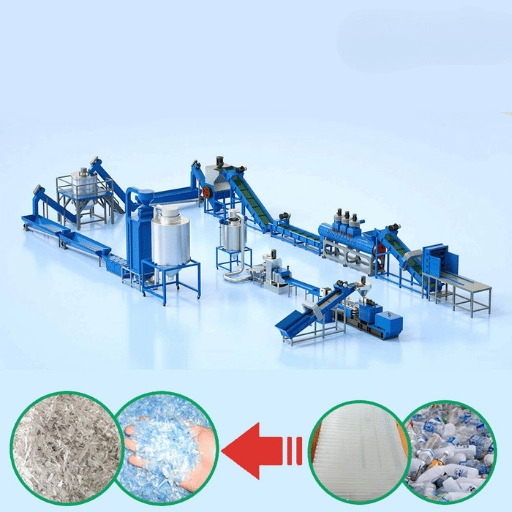 Tres cambios convergentes en las políticas y el mercado redefinirán la planificación de la capacidad de las plantas entre 2026–2030. Quienes estén planificando inversiones de capital hoy deberían tenerlos en cuenta al elegir el nivel de capacidad.
Entra en vigor la EPR
El programa EPR de Oregón se puso en marcha en 2025 y el de Colorado comenzará en June 2026; después se sumarán otros estados. Las tasas de la EPR se destinan a las empresas de reciclaje, lo que impulsa una demanda sostenida de PCR y mejora las condiciones comerciales para la venta del producto reciclado de las empresas de reciclaje mecánico.
Mandatos de contenido reciclado
El PPWR de la UE establece objetivos de contenido reciclado del 10–35 % para 2030 y del 25–65 % para 2040, según el polímero y la aplicación. ICIS prevé que la demanda derivada del PPWR de la UE alcance los 5,4 millones de toneladas/año en 2030 y los 11,5 millones de toneladas/año en 2040; se añadirán nuevas capacidades a ambos lados del Atlántico.
Ley CIRCLE y crédito fiscal a la inversión
La ley bipartidista CIRCLE de Estados Unidos, presentada en July 2025, propone un crédito fiscal a la inversión del 30 % para infraestructuras de reciclaje que cumplan los requisitos. Los análisis del sector prevén un beneficio económico de hasta $30 billion y 200.000 empleos si se aprueba, lo que supondría una subvención directa para ampliar la capacidad.
Qué deben tener en cuenta los compradores al decidir la capacidad para 2026
Si está dimensionando una planta para ponerla en marcha en 2026, prevea que el volumen de materiales de entrada supere entre un 15–25 % el suministro que tiene asegurado hoy. El aumento de la recogida impulsado por la EPR y la demanda derivada de los mandatos de contenido reciclado deberían llegar en el mismo plazo de 18–36 meses que requieren sus equipos. Dimensione el espacio en planta, la instalación eléctrica y la capacidad de tratamiento de agua para absorber ese crecimiento. Ampliar más adelante cuesta aproximadamente 2–3× lo que preverlo durante la construcción.
Preguntas frecuentes
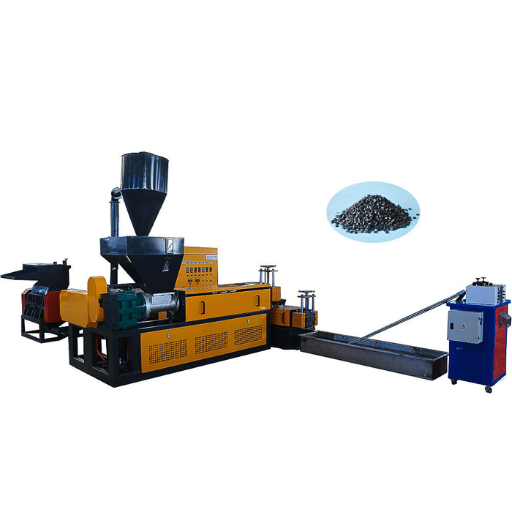
P: ¿Cómo se mide la capacidad de reciclaje de plásticos?
Ver respuesta
La capacidad de reciclaje de plásticos se mide en tres unidades: kg/h (rendimiento instantáneo), t/d (producción diaria, normalmente con 8–24 horas de funcionamiento) y t/yr (capacidad anual: horas programadas × OEE). La especificación del proveedor en kg/h indica la capacidad nominal en condiciones de ensayo ideales; para planificar, debe utilizar la cifra en t/yr resultante tras aplicar el OEE y el patrón de turnos.
P: ¿Qué porcentaje de disponibilidad es realista para una línea de reciclaje de plásticos?
Ver respuesta
Los estudios comparativos independientes sitúan el OEE habitual de la fabricación de plásticos en el 62–75 %, y el de nivel mundial en el 78–84 %. Durante su primer año, las plantas nuevas suelen situarse en el extremo inferior del rango habitual (~65 %); a partir del tercer año, las líneas de reciclaje mecánico consolidadas suelen estabilizarse en torno al 70–72 %. Para planificar la capacidad, tome como referencia el 70 %, salvo que disponga de datos concretos que justifiquen una cifra superior o inferior.
P: ¿Cuánta electricidad consume una planta de reciclaje de plásticos por tonelada?
Ver respuesta
Una línea completa de reciclaje mecánico consume alrededor de 100–180 kWh por tonelada de material de entrada si procesa PET o HDPE limpio. Según los datos del JRC de la UE, los molinos granuladores consumen de media unos 61 kWh/tonne; el lavado añade 15–35 kWh/t, el secado 15–30 y el granceado 30–60. El consumo total es mayor con film y materiales rígidos contaminados.
P: ¿Cuál es la capacidad mínima viable para que un negocio de reciclaje de plásticos sea rentable?
Ver respuesta
El umbral de rentabilidad depende del tipo de resina, los costes regionales de energía y mano de obra, y el precio de venta del producto reciclado. Como referencia mínima, puede considerarse una producción de gránulo limpio de aproximadamente 800–1.500 t/yr, correspondiente a una línea de 300–500 kg/h que funciona en 2-shift con un OEE de ~70 %. Por debajo de ese nivel, es difícil repartir suficientemente los costes fijos (suministros, mano de obra, control de calidad de laboratorio y cumplimiento normativo) para obtener margen.
P: ¿Cuánto se tarda en poner en marcha una línea de reciclaje de plásticos de 1.000 kg/h?
Ver respuesta
Desde el pedido de compra hasta la producción comercial, una línea mecánica de 1.000 kg/h suele tardar 6–10 meses: 3–5 meses para fabricar y enviar los equipos, 1–2 meses para la instalación, 1–2 meses para la puesta en marcha y la formación de los operadores, y 1 mes de estabilización hasta alcanzar el rendimiento de diseño. Las plantas que ponen en marcha varias etapas en paralelo pueden acortar este plazo; las instalaciones nuevas que requieren obra civil pueden alargarlo hasta 12–18 meses.
P: ¿Debo planificar la capacidad para un material o para varios?
Ver respuesta
Las líneas para un único material alcanzan un rendimiento y un OEE más altos, y producen gránulos de mejor calidad, porque los equipos están optimizados para un solo material de entrada. Las líneas para varios materiales ofrecen flexibilidad en cuanto al material admitido, a costa de pérdidas durante los cambios (1–4 horas por cambio de material) y de un menor rendimiento para cada material. Como regla general, opte por una línea dedicada a un único material si tiene un suministro fiable; elija una línea para varios materiales si no puede asegurar contratos estables para una sola resina.
P: ¿Dónde se encuentra realmente el exceso de capacidad de reciclaje en Norteamérica?
Ver respuesta
El informe de capacidad de APR de 2025 identifica capacidad disponible para los principales flujos de resinas en Estados Unidos y Canadá: PET, HDPE, polipropileno y film. El exceso de capacidad más significativo se concentra en los flujos de materiales rígidos de HDPE y PP, donde las plantas existentes pueden absorber un volumen mucho mayor de suministro de fardos si aumentan las tasas de recogida. La capacidad de reciclaje de film está más limitada por los problemas de contaminación.
Referencias y fuentes
- Capacidad de reciclaje de plásticos en Estados Unidos y Canadá (Oct 2025) — Association of Plastic Recyclers (APR)
- Las empresas de reciclaje de plásticos pueden reciclar más. Ahora, hagámoslo (Sept 2025) — Resource Recycling Magazine, Steve Alexander, APR
- El reciclaje de plásticos se contrae cuando debería crecer (Jan 2026) — Chemistry World, Royal Society of Chemistry
- La demanda de plástico reciclado (2025) — International Finance Corporation, World Bank Group
- Evaluación ambiental y económica del reciclaje de residuos plásticos (PDF) — European Commission Joint Research Centre
- La inversión de capital total de las plantas de reciclaje de plásticos guarda relación con la capacidad — Wiley ChemSusChem (revisado por pares)
- Breaking the Plastic Wave 2025 — The Pew Charitable Trusts
- Preguntas frecuentes sobre OEE — OEE Industry Standards
- Supervisión de extrusoras: reducción de las paradas en el envasado de plásticos — Guidewheel Performance Analysis
Artículos relacionados
- Máquinas de reciclaje de plásticos: tipos, selección y costes — guía general sobre familias de equipos y criterios de selección
- Especificaciones de la línea de granceado de plásticos — configuración de la granceadora en las etapas finales y rendimiento
- Línea de reciclaje de HDPE — configuración de línea para bidones y botellas de leche de HDPE
- Guía completa del reciclaje de PET — rendimiento y producción de la línea de lavado de PET
- Dimensionador de sistemas de granceado (herramienta interactiva) — encuentre el modelo de granceadora recomendado según el material de entrada y la producción deseada
Nuestra visión sobre la planificación de la capacidad
Las tablas de rendimiento y las matrices de capacidad de esta guía reflejan lo que observamos en las instalaciones de líneas para PET, HDPE, polipropileno y film, los flujos de resinas con los que trabajan los ingenieros de Kitech cada mes. Nuestra «regla industrial de las 6.000 horas» no es una norma publicada del sector, sino una regla práctica que nos resulta útil para hacer una primera comprobación de sensatez de los contratos de venta del producto reciclado, antes de que proveedores y compradores pasen tres semanas negociando sobre una cifra equivocada.
Revisado por el equipo de ingeniería de Kitech, especialista en la integración de líneas de reciclaje de PET, HDPE, PP y film plástico.